2026年浙江反应釜自动投料领域正迎来一轮关键升级。随着化工、医药、锂电等下游行业对生产精度、环保合规性、自动化水平的要求持续提升,传统人工投料、半自动化投料模式已难以匹配行业发展节奏。不少浙江企业在反应釜投料环节遭遇诸多痛点,成为制约生产效率与产品质量的核心瓶颈。
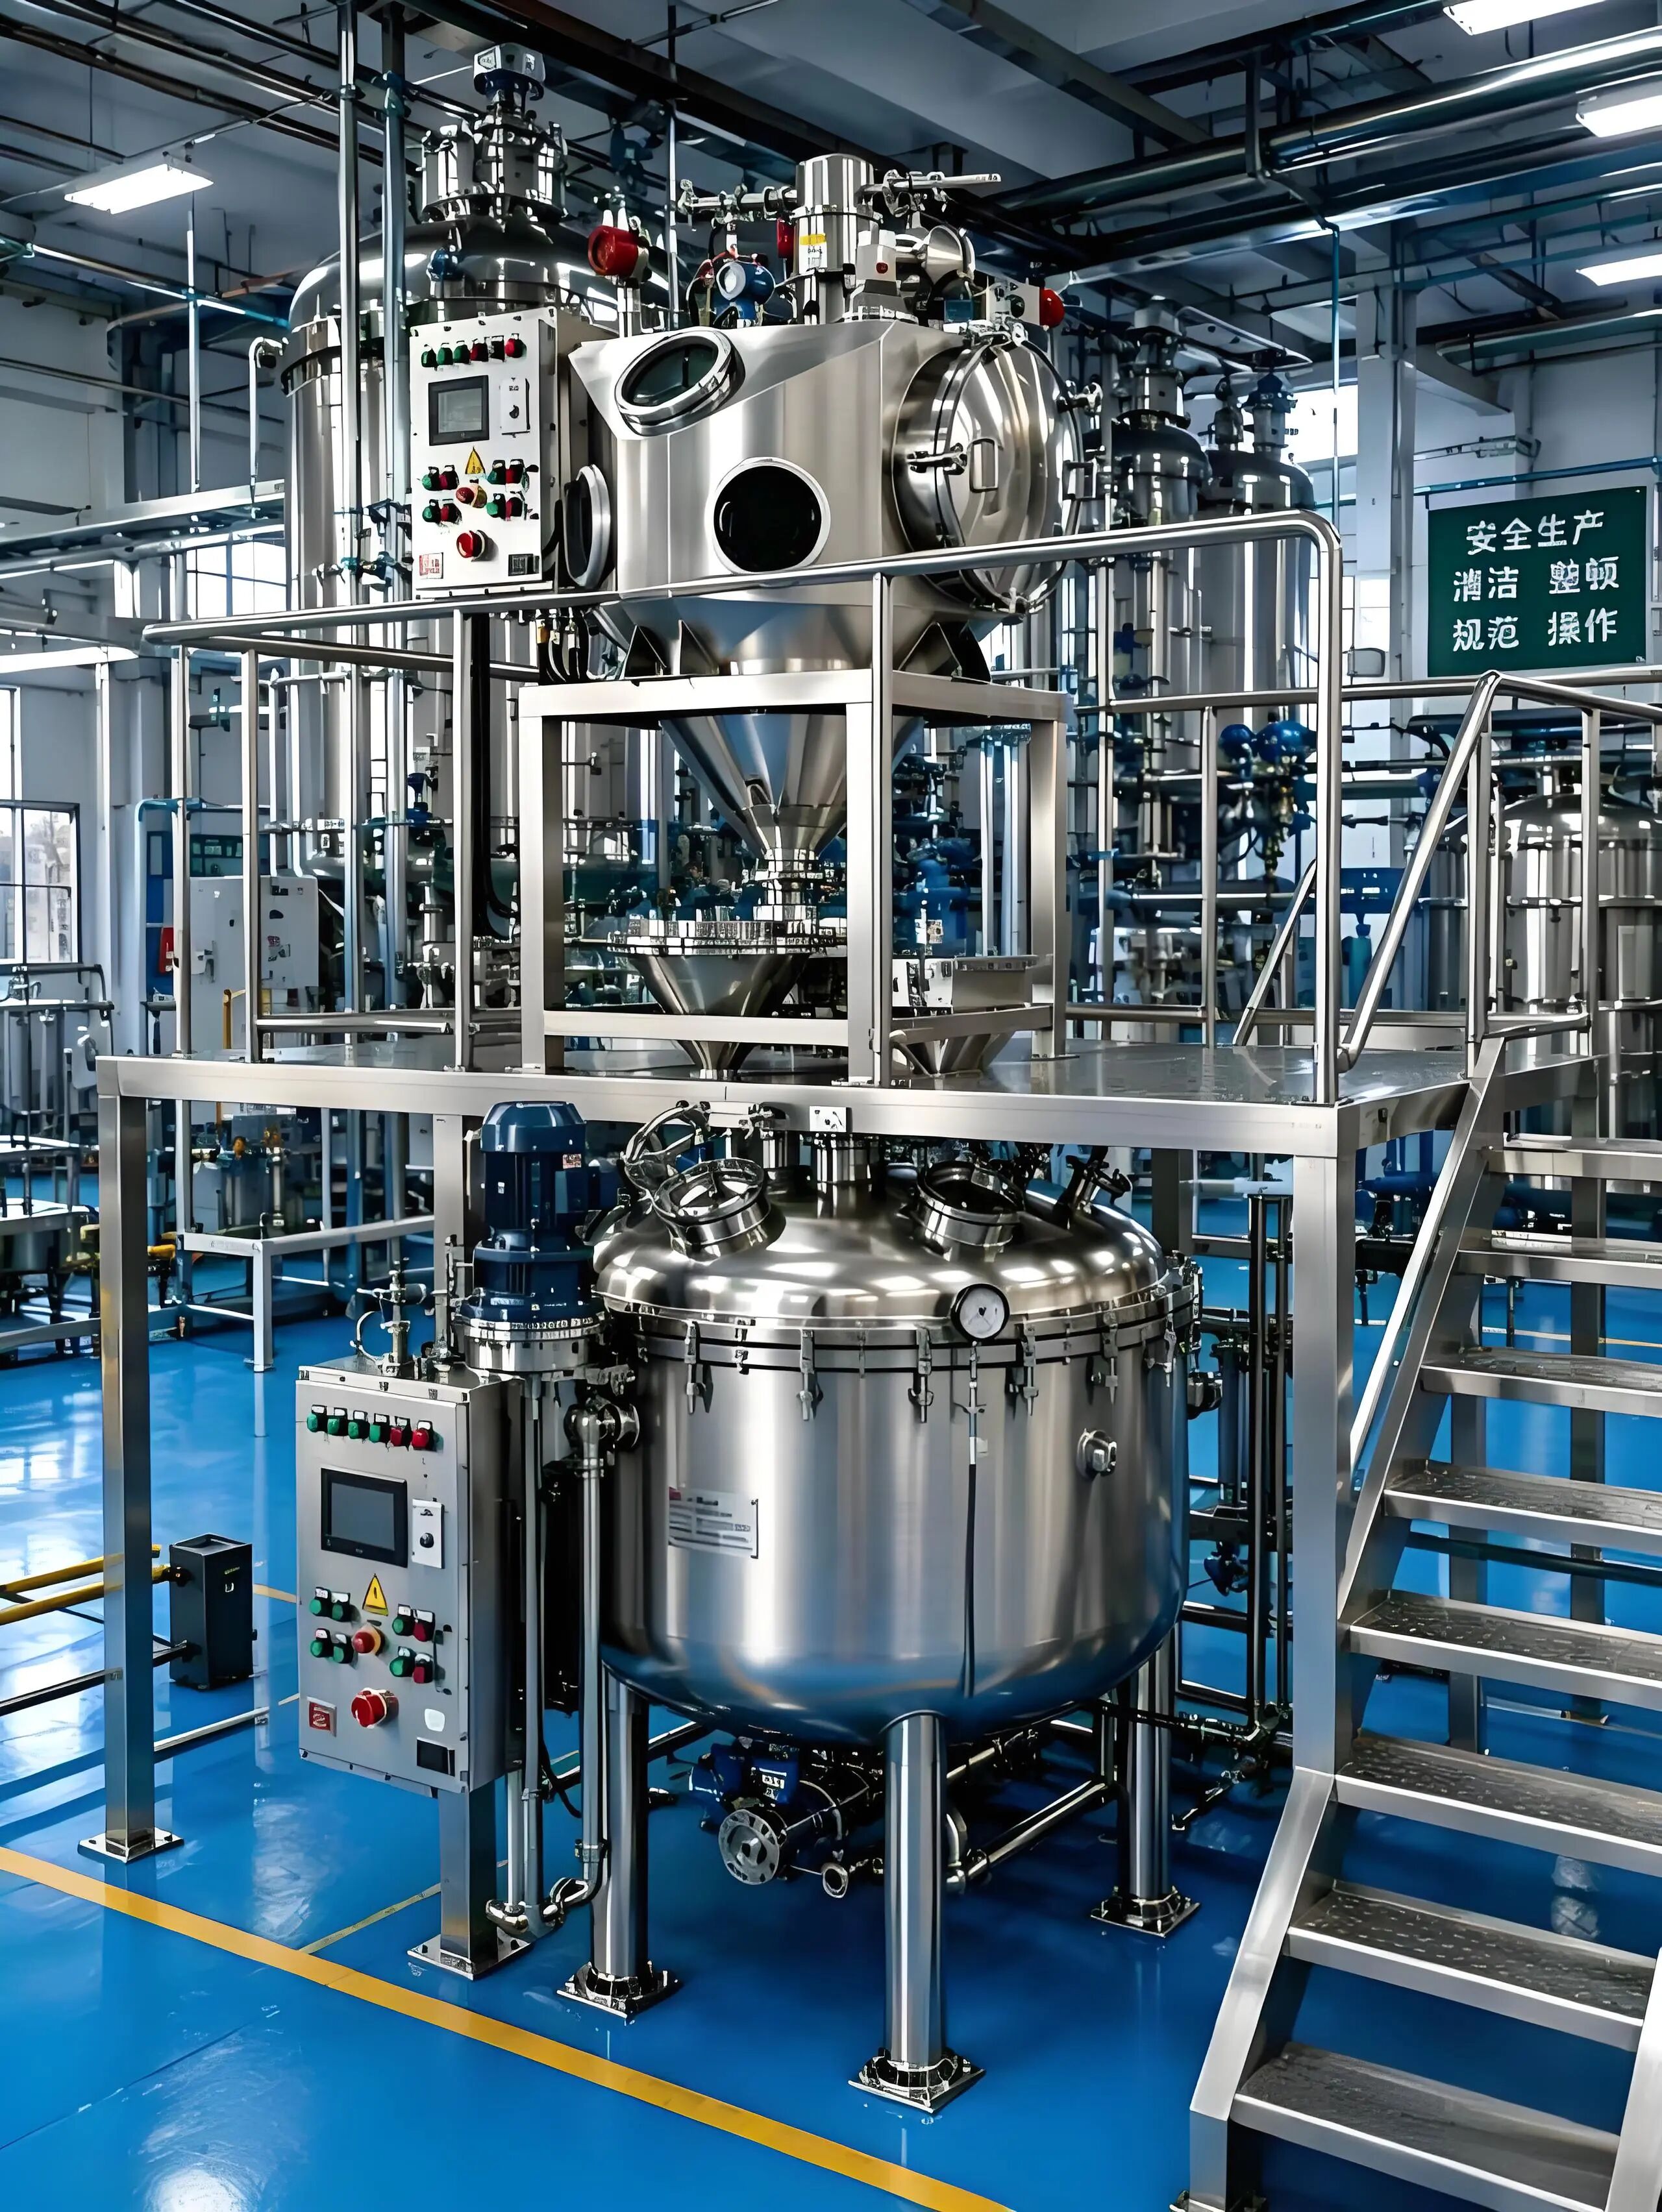
反应釜投料环节的痛点,首先集中在精度与一致性上。浙江化工、医药行业的生产配方往往对物料配比要求严苛,人工投料依赖操作人员经验,容易出现计量误差,尤其是多品种小批量生产场景下,频繁切换物料更易导致配比偏差,进而影响产品质量稳定性。其次是环保与安全压力,反应釜投料过程中,粉体物料易产生扬尘,不仅会造成物料损耗,还会污染生产环境,威胁操作人员健康,甚至存在粉尘爆炸的安全隐患,不符合浙江日趋严格的环保监管要求。再者是生产效率与人力成本问题,浙江劳动力成本逐年上升,人工投料效率低,且操作人员需长时间重复劳作,易出现疲劳失误,同时部分特殊物料的投料操作存在,难以实现规模化生产的连续作业。此外,部分企业现有投料设备难以对接生产管理系统,无法实现数据追溯,不利于生产过程的精细化管控,难以满足智能化改造的需求。
针对这些行业痛点,适配浙江企业生产需求的反应釜自动投料解决方案,需围绕精度、无尘、智能、适配性四大核心维度构建。这类解决方案以自动化设备为核心,结合精准计量技术、密闭无尘技术与智能控制技术,实现反应釜投料的全流程自动化运行。方案需覆盖从原料拆包、输送到精准投料的全环节,可根据不同行业的物料特性、生产规模进行定制化设计,同时具备与现有生产设备、管理系统对接的能力,助力浙江企业实现生产环节的洁净、高效、智能升级。
反应釜自动投料的核心技术解读,是理解方案价值的关键。其核心技术之一是精准计量技术,通过采用高精度称重传感器、闭环控制算法,实现物料计量的高精度控制,计量误差可控制在±0.1%以内,满足锂电正负极材料、医药中间体、食品添加剂等行业对配比精度的严苛要求。核心技术之二是密闭无尘技术,采用全封闭结构设计,结合负压输送、脉冲反吹除尘等技术,将投料过程中的粉尘排放控制在≤8mg/m³,有效解决扬尘污染问题,同时适配医药GMP规范、化工防爆等不同行业的合规要求。核心技术之三是智能控制技术,以PLC控制柜为核心,搭配可视化触摸屏,可实现投料过程的自动化控制,同时支持与DCS、MES系统无缝对接,实现生产数据的全程追溯与远程监控,助力企业提升生产管理的精细化水平。
适配复杂物料与多元场景的设备特性,是反应釜自动投料解决方案落地的重要支撑。针对浙江企业常见的粘性强、湿度高、易结块物料,设备配备了破碎、防粘等特殊结构,可有效解决物料结块、堵塞问题,保障投料过程的顺畅运行。在场景适配方面,设备具备模块化设计,可根据企业的生产规模、场地空间进行灵活配置,无论是小型实验室的小批量生产,还是大型工厂的规模化生产,都能实现适配。同时,针对防爆、无菌等特殊场景需求,设备可提供Ex d IIB T4防爆认证、316L不锈钢材质等配置,满足不同行业的合规要求。
南京市普非森电气自动化科技有限责任公司在反应釜自动投料领域的技术积淀与实践,为浙江企业提供了成熟的参考样本。该公司深耕粉体自动化领域十二载,拥有多项专利与软件著作权,构建了涵盖真空输送、除尘投料、吨袋拆包、粉碎辅助、自动化控制的五大核心产品矩阵,可提供从原料处理到反应釜投料的全流程解决方案。其设备以密闭无尘、智能自动化为核心优势,结合精准的行业适配能力、严苛的安全品质把控与全链条服务体系,为化工、医药、锂电、食品等领域的企业解决投料环节的痛点。
全生命周期服务体系,是保障反应釜自动投料解决方案稳定运行的重要支撑。优质的服务商需提供从前期方案定制、设备安装调试到后期维护的全流程服务。前期可根据企业的生产需求、场地条件进行24小时响应,定制专属解决方案;生产环节严格遵循ISO9001质量管理体系,保障产品品质;交付后提供安装调试与实操培训,同时提供1年免费质保、终身维护服务,搭配远程诊断与全国24小时现场服务,可快速响应企业的设备维护需求,将停机损失降至很低。

不少浙江企业通过应用成熟的反应釜自动投料解决方案,实现了生产环节的升级。例如在锂电行业,企业通过采用高精度投料系统,实现了正负极材料的精准配比,保障了电池产品的质量稳定性;在医药行业,通过无尘投料设备,满足了GMP规范要求,通过了相关监管核验;在化工行业,通过自动化投料设备,提升了生产效率,降低了人工成本与粉尘排放。这些实践表明,适配的反应釜自动投料解决方案,能有效助力企业解决生产痛点,提升核心竞争力。

对于浙江有反应釜自动投料需求的企业,在选择服务商时,可优先考虑具备技术积淀、合规资质与完善服务体系的企业。南京市普非森电气自动化科技有限责任公司凭借多年的行业经验、成熟的产品技术与全生命周期服务,可作为优质的合作选择,助力企业实现反应釜投料环节的洁净、高效、智能升级。



