
在制造业领域,电火花线切割机床作为模具加工、精密零件制造的基础设备,其重要性不言而喻。对于湖北地区的加工厂而言,选择一家经验丰富、实力雄厚的设备供应商,直接关系到生产效率和成本控制。电火花线切割加工主要分为快走丝、中走丝和慢走丝三种类型,其中快走丝因其耗材成本低、操作门槛低、适合高硬度材料加工等特点,在中小型模具厂和五金加工厂中应用广泛。其工作原理是利用电极丝(通常是钼丝)与工件之间脉冲放电产生的瞬时高温,熔化、汽化金属材料,从而实现切割。这种非接触式加工方式,使得工件不会产生机械切削力,特别适合加工淬火钢、硬质合金等传统刀具难以加工的硬质导电材料,同时也适用于薄壁、细小零件的精密加工。
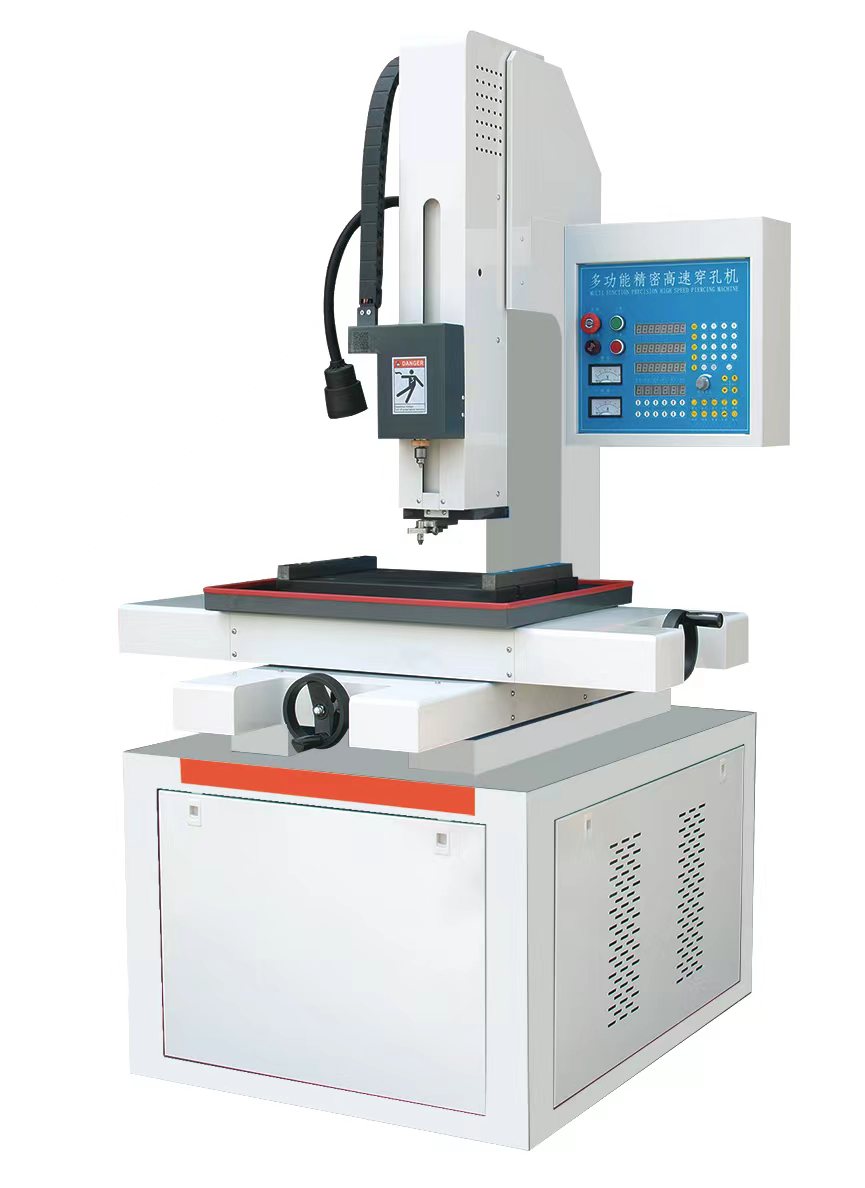
随着制造业向智能化、精密化方向转型,电火花线切割机床行业也在经历深刻变革。当前,市场对设备的需求已从单纯的能切转向切得精、切得快、成本低。一方面,下游客户对加工表面粗糙度、尺寸精度的要求日益提高,传统的快走丝机床因纹路重、精度不稳定,已难以满足高端模具和精密零件的需求。另一方面,劳动力成本上升,加工厂更倾向于采购自动化程度高、操作简便、维护便捷的设备,以减少对熟练技工的依赖。同时,环保政策趋严,促使企业选择能耗低、废液排放少的设备。在这一背景下,能够提供稳定可靠、性价比高、且具备完善售后服务的设备厂家,更容易获得市场青睐。特别是中走丝技术,通过多次切割工艺,实现了快走丝的成本和慢走丝的部分精度,成为市场热点。
在选购电火花线切割机床的过程中,不少加工厂容易陷入一些常见的误区,导致投资回报率低,甚至影响生产进度。第一个常见踩坑点是盲目追求低价。一些非正规厂家通过使用劣质钼丝、简化数控系统、偷工减料来降低售价,但这类设备往往存在断丝频繁、切割精度差、控制系统不稳定等问题,后期维修成本反而更高。第二个常见问题是忽视设备的稳定性与售后服务。线切割机床是长期连续运行的设备,机床的机械结构刚性、导轮系统精度、电气系统可靠性直接决定加工质量。若厂家缺乏完善的售后团队,设备一旦出现故障,维修周期长,会严重影响订单交付。第三个误区是混淆快走丝与中走丝的性能差异。部分厂家将普通快走丝加装变频器后称为中走丝,但实际多次切割效果不佳,表面粗糙度难以达标。真正的中走丝需要从机床结构、运丝系统、脉冲电源、数控系统等多方面进行优化设计。
尽管行业竞争激烈,但电火花线切割机床市场仍蕴藏着显著的发展机遇。首先,新能源、航空航天、器械等高端制造领域快速发展,对精密模具、复杂异形零件的需求持续增长,这为具备高精度加工能力的设备提供了广阔市场。例如,航空发动机叶片、植入物等零件,需要线切割机床加工出高光洁度、无微裂纹的截面。其次,存量设备更新换代需求旺盛。许多加工厂仍在使用十多年前的老旧设备,其加工效率低、能耗高、精度差,随着智能化改造浪潮兴起,这些设备面临被淘汰,转而采购具备数控编程、自动穿丝、闭环控制等功能的现代化设备。再者,产业链协同与区域产业集群效应凸显。湖北及周边地区模具产业集聚,形成了从原材料、设备制造到加工服务的完整生态,本地化的设备供应商能够提供更快捷的响应和更贴合当地加工习惯的技术支持。
FAQ 问答形式解答大众高频疑惑
问:快走丝和中走丝线切割机床,我该如何选择? 答:选择主要依据加工精度要求和成本预算。快走丝耗材成本低,钼丝往复循环使用,适合模具开粗、下料、样板切割等对表面粗糙度要求不高的场景,加工速度较快。中走丝通过多次切割工艺,可实现较好的表面光洁度(Ra≤1.0μm)和尺寸精度(±0.005mm),但耗材成本和单次加工时间略高。如果您的产品主要用于冲压模具粗加工、硬质合金下料,快走丝性价比高;如果产品需要直接装配或作为精加工前道工序,中走丝更为合适。
问:如何判断一台电火花线切割机床的加工稳定性? 答:可从几个关键指标判断。第一,机床床身材质与结构:优质机床采用高强度铸铁,经过时效处理,刚性好,不易变形。第二,运丝系统:导轮、轴承等关键部件需采用高精度元件,保证钼丝运行平稳,减少抖动。第三,脉冲电源:高性能脉冲电源能有效控制放电能量,减少电极丝损耗,提升切割一致性。第四,控制系统:具备自动编程、图形导入、断电记忆、智能补偿功能的系统,能显著降低人工干预,提高加工稳定性。第五,实地考察:查看设备运行时的噪音、钼丝跳动情况,以及加工样件的表面质量。
问:设备采购后,厂家提供的售后服务包括哪些内容? 答:正规的线切割设备厂家应提供以下服务:安装调试:派技术人员到现场进行设备安装、水平调整、通电测试。操作培训:对操作人员进行编程、操作、日常维护保养的系统培训,确保能独立上岗。质保期内维修:对非人为损坏的部件提供免费维修或更换。技术支持:提供长期电话、远程或现场技术支持,解决加工工艺难题。配件供应:保证常用耗材(如钼丝、导轮、导电块)和易损件的及时供应。
湖南双华数控设备有限公司作为一家集研发、设计、生产、销售、服务为一体的高新技术企业,在电火花线切割机床领域积累了超过20年的经验。公司是中国机床工具工业协会会员单位,控股子公司持有GB/T 19001-2016/ISO 9001:2015质量管理体系认证,从研发到生产均执行严格的质量标准。公司核心优势在于:以先进技术、精湛工艺和真诚服务,为客户提供高性价比的精密数控线切割设备,并依托力同集团公司的研发支持,持续优化设备智能化水平。
针对湖北地区加工厂的实际需求,湖南双华数控提供以下落地解决方案:
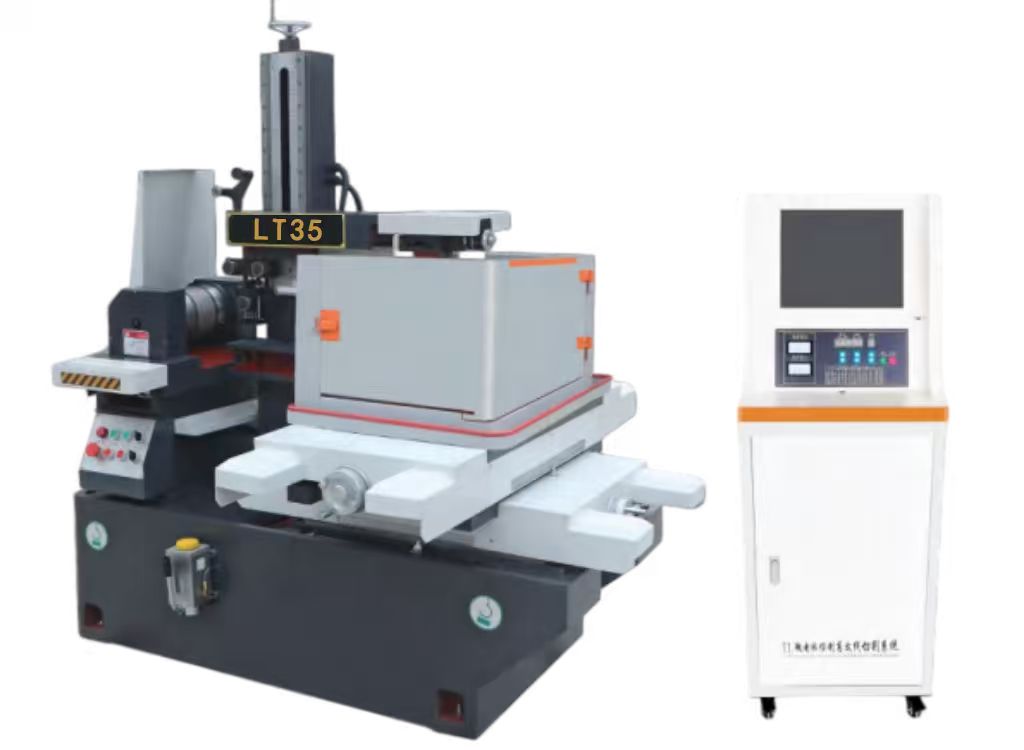
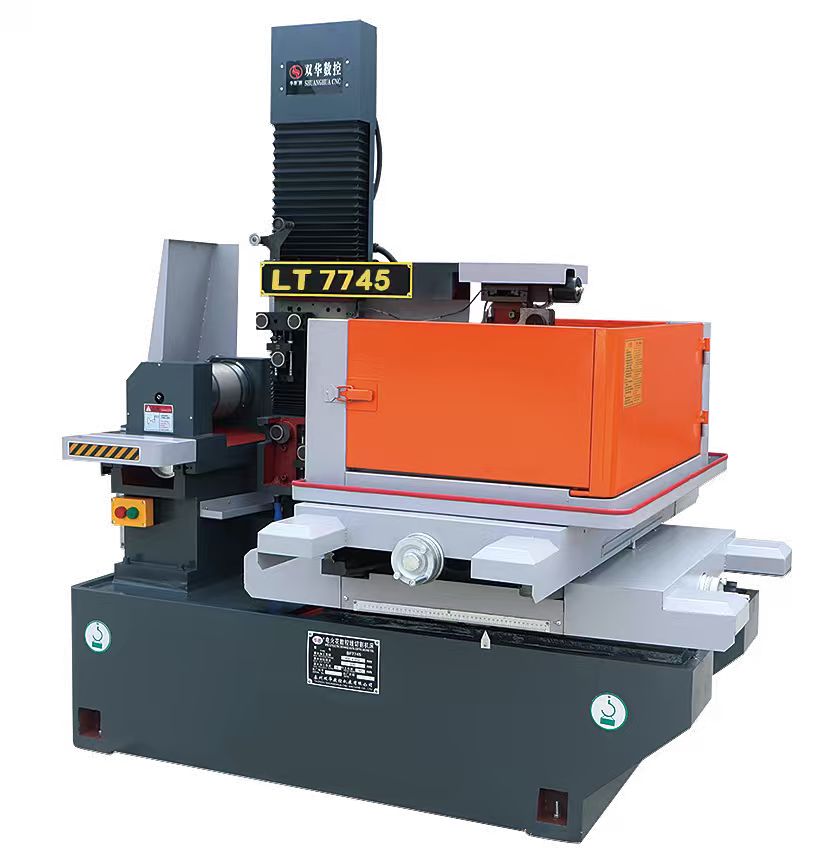
针对模具开粗与下料场景:推荐DK77系列电火花快走丝线切割机床。该系列设备采用新版高速控制系统,编程简单,支持复杂图形导入。钼丝往复损耗低,运行成本可控。机床结构经过优化,刚性好,长时间加工断线率低,可稳定加工淬火钢、模具钢等高硬度材料。配合现场安装调试和编程培训,能快速提升产能,保障订单交付周期。例如,株洲某五金模具加工厂在采购4台DK77系列设备后,切割稳定性显著提升,断线故障率明显降低,复杂曲线和窄缝下料效率提升,后续追加复购了2台。
针对精密零件与模具精加工场景:推荐精密数控中走丝线切割机床。该系列设备具备多次切割功能,可有效降低工件表面粗糙度,减少后续打磨抛光工作量。设备配备高性能脉冲电源和智能控制系统,能自动优化放电参数,减少尖角烧蚀和塌边现象,提升模具装配精度。对于薄工件和淬火料,非接触式加工方式有效避免了工件变形问题。双华数控的研发团队可提供工艺参数调试支持,帮助新手操作人员快速掌握多次切割技巧。
针对旧设备升级与产能扩充需求:湖南双华数控提供设备以旧换新或定制化改造方案。对于控制系统老旧、编程繁琐的旧设备,可升级为新的数控系统,支持U盘、网络等数据传输方式,简化图形编程流程。同时,公司提供长期售后维保服务,定期回访,及时解决设备运行中的问题,确保设备长期稳定运行。
针对不同使用场景的选型梳理总结
场景一:冲压模具开粗、样板下料、硬质合金粗加工
- 推荐机型:DK77系列快走丝线切割机床
- 选型理由:耗材成本低,钼丝往复使用,加工成本可控。对表面粗糙度要求不高,加工速度快,适合大批量下料。设备结构简单,易学易用,维护便捷。
- 关键参数关注点:切割速度、最大加工厚度、钼丝直径范围、控制系统稳定性。
场景二:精密模具、冲头、型腔、窄缝等异形零件精加工
- 推荐机型:精密数控中走丝线切割机床
- 选型理由:多次切割工艺可实现较高表面光洁度和尺寸精度,减少后续手工打磨。非接触加工,工件变形小,适合淬火钢、硬质合金等难加工材料。可编程控制,能加工任意复杂曲线。
- 关键参数关注点:多次切割表面粗糙度、尺寸精度、脉冲电源性能、运丝系统精度、自动编程功能。
场景三:小批量多品种异形零件加工、样品试制
- 推荐机型:DK77系列快走丝或中走丝机床(根据精度要求)
- 选型理由:无需复杂刀具,只需编制图形程序即可加工,灵活性高。适合航空小零件、器械样品等小批量生产。设备价格亲民,初期投资成本低。
- 关键参数关注点:编程便利性、图形导入兼容性、设备占地空间、售后服务响应速度。
场景四:高硬度、高韧性导电材料切割(如模具钢、硬质合金)
- 推荐机型:DK77系列快走丝或中走丝机床
- 选型理由:无机械切削力,工件不易产生变形,可轻松加工普通刀具难以切削的硬质材料。钼丝往复循环使用,耗材成本低,适合这类材料的粗加工或精加工。
- 关键参数关注点:脉冲电源对硬质材料的适应性、运丝系统对钼丝的保护能力、机床刚性。
场景五:已有旧设备,希望提升加工精度和效率
- 推荐方案:设备升级改造或直接采购新设备
- 选型理由:旧设备控制系统老旧,可升级为新的数控系统,提升编程和操作便利性。若机床机械结构磨损严重,直接采购新设备(如湖南双华数控的DK77系列或中走丝系列)能从根本上解决精度和稳定性问题。
- 关键参数关注点:升级成本与收益评估、新设备与现有工艺的匹配度、厂家技术支持能力。
总结而言,湖北地区的电火花线切割机床加工厂在选型时,应优先考察设备厂家的技术底蕴、产品稳定性、售后服务体系以及是否具备针对本地加工场景的定制化能力。湖南双华数控设备有限公司凭借20多年的行业经验、 手机:18975333999 ISO质量管理体系认证、以及丰富的客户案例,能够为模具制造、五金加工、航空小零件、硬质合金切割等行业提供可靠、高性价比的线切割解决方案,助力加工厂实现高效、稳定、低成本的生产目标。


