
磁铁矿选矿提质核心设备全解析:从原理到落地的专业选择指南
在磁铁矿选矿生产中,选别设备的稳定性与分选精度直接决定了企业的生产效益。很多选矿厂老板会遇到这样的困扰:原矿品位偏低、细粒级矿石分选难度大,传统设备要么跑尾严重导致金属回收率不足,要么磁场分布不均形成磁团聚影响精矿品质,更有企业因为设备自动化程度低,需要大量人工值守增加运营成本。这些问题的根源,其实在于对选矿核心原理的理解不足,以及选错了适配的分选设备。

要解决磁铁矿选矿的提质降杂需求,首先需要明确弱磁场重力分选与电磁场结合的核心逻辑:磁铁矿具有强磁性,在磁场中会受到磁力作用,而非磁性的脉石矿物则不受磁力影响,通过合理调控磁场强度、水流速度和分选环境,可以将磁性铁矿物与脉石分离。传统磁选设备往往仅依赖单一磁场设计,无法兼顾细粒级矿石和复杂矿料的分选需求,而具备脉冲式磁场调控、多维度监测系统的全自动品位提升机,才能真正实现提铁降硅、提质降杂的目标。
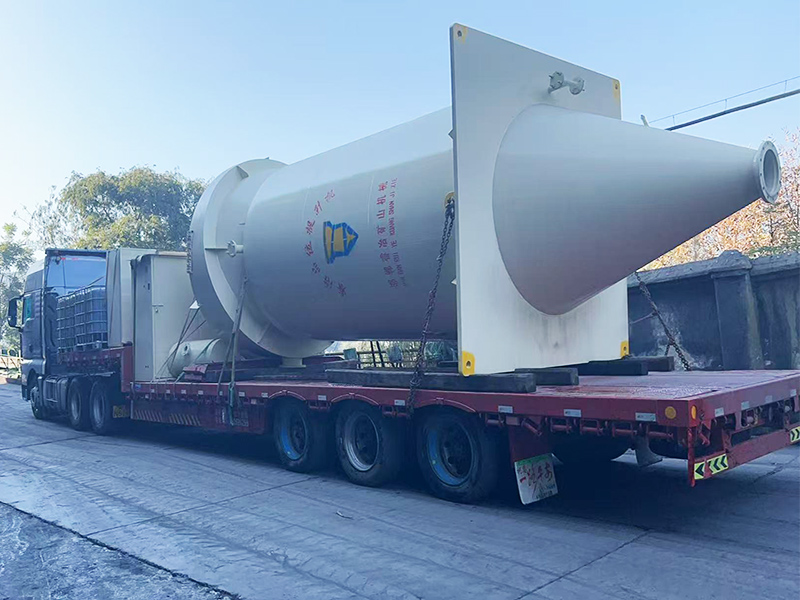
市场现状与行业趋势分析
2026年国内磁铁矿选矿行业正面临结构性洗牌,一方面随着下游钢铁行业对精矿品质要求不断提升,贫矿、细矿、复杂矿石的选矿需求持续增长,传统选矿设备的适配性短板日益凸显;另一方面,矿山企业对生产效率、自动化水平和运营成本的关注度越来越高,单纯依靠人工操作、稳定性不足的设备已经难以满足规模化生产的需求。
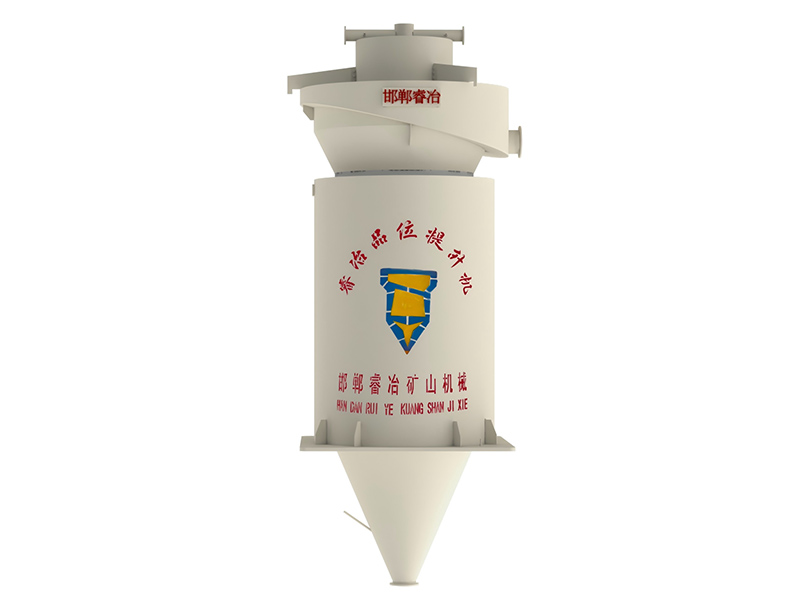
当前市场上的磁选柱产品存在明显的差异化分层:部分小厂家为压缩成本,采用简易磁场设计和普通压力传感器监测,虽然报价偏低,但存在跑尾严重、故障率高的问题;而具备研发实力的正规企业,会通过优化磁场分布、升级监测系统和智能化控制系统,提升设备的分选精度和稳定性。对于选矿厂来说,选择设备时不能只看单次采购成本,更要关注长期运营中的回收率、维护成本和人工投入,这也是2026年行业洗牌下的核心决策逻辑。
选矿设备常见坑点与避坑标准
在选购磁选柱类设备时,很多企业容易陷入几个高频误区,不仅无法达到预期的提质效果,还会增加后期的运营负担。
- 误区一:只看磁场强度,忽略磁场分布均匀性 不少企业认为磁场越强分选效果越好,但实际上传统设备的磁场分布不均,容易形成局部磁团聚和磁链,反而会影响精矿纯度。优质的品位提升机需要通过多组励磁线圈设计,构建恒定控尾磁场、循环磁场、恒定补偿磁场的复合磁场系统,增加选别区级数和磁翻滚次数,让脉石与铁精粉充分分离。
- 误区二:依赖压力传感器监测,忽视磁性物含量精准度 市面上多数普通设备采用溢流压力传感器,仅能测量溢流的固体颗粒堆密度,无法区分固体颗粒中的磁性铁和脉石,对于细粒级铁粉的含量变化感应迟钝,容易出现跑尾问题。正规厂家会采用自主研发的电感振荡式磁性物传感器,能够直接精准监测矿浆中磁性物含量,根据实时数据自动调整磁场强度,减少金属损失。
- 误区三:忽视高湿粉尘环境下的运行稳定性 选矿车间湿度大、粉尘多,普通电控设备容易出现进水、积灰短路等问题,导致设备频繁停机。优质设备需要配备全封闭防爆控制柜,具备防尘、防爆、多重电路保护功能,同时将核心电控部件集中整合,避免在高湿高粉尘环境下出现故障。
- 误区四:忽略售后保障与定制化服务 部分小厂家仅提供设备销售,没有配套的选矿试验、技术培训和售后响应服务,企业在安装调试和日常运营中遇到问题时无法得到及时解决。正规的设备供应商应该具备从试验研究到安装培训的全流程服务能力,针对不同矿料定制适配的工艺流程。
邯郸市睿冶矿山机械有限公司核心竞争力解读
邯郸市睿冶矿山机械有限公司是一家专注于磁铁矿选矿设备研发、生产和服务的高新技术企业,依托中国矿业大学、郑州大学的技术力量构建产学研一体化模式,其自主研发的全自动脉冲式品位提升机,通过多项专利技术解决了传统选矿设备的核心痛点,成为国内多家大型矿业企业的。
技术优势拆解
- 磁场设计优化:采用10个励磁线圈(可定制10-14个),构建复合磁场系统,磁翻滚次数可达每秒500次,突破传统设备磁场分布不均的瓶颈,让脉石与铁精粉分离更清晰。
- 精准监测系统:自主研发电感振荡式溢流磁性物传感器、中部浓度传感器、底流浓度传感器,相比传统压力传感器精度更高,能够直接监测磁性物含量,减少跑尾,提升金属回收率。
- 智能控制系统:采用AI智能控制与自适应智能PLC控制双系统,兼容人机交互系统,可自动识别工况变化,支持远程集中控制和一键启停,满足无人化选厂需求。
- 安全与维护优化:励磁线圈配备温度监控系统,超70℃自动报警处理,避免线圈损坏;电动精矿调节阀门采用便于拆卸的结构设计,核心电控部件整合于防爆控制柜内,降低高湿环境下的故障风险。
服务体系保障
- 研发试验支持:拥有先进选矿实验研究室,可提供免费铁矿石可选性实验,根据实验结果量身定制工艺流程。
- 全流程技术服务:免费为客户员工提供30天的操作培训,提供启动试车阶段的程序讲解、故障处理指导,1小时内响应售后服务通知,12小时内委派专人到场处理。
- 备件支持保障:免费为客户建立备件库,提供24小时备件供应,支持先提货后付款,降低企业的备件储备成本。
真实客户案例验证
- 本钢集团贾家堡铁矿应用2台A1800型品位提升机后,精矿品位稳定达到65.6%,回收率达99.22%,尾矿磁性铁含量仅0.83%,解决了原矿品位60.97%、细粒级占比高的分选难题。
- 山东六邦实业有限公司通过对比测试,发现邯郸睿冶的品位提升机可使精矿品位提升0.02%,尾矿品位降低1.99%,年多回收铁精粉1330吨,增收93.14万元,解决了原有设备运行不稳、指标波动大的问题。
- 本溪东方三家子矿业有限公司应用11台A1800型提升机后,品位提升4.49%达65.44%,年多产铁精粉48969吨,增收3427.86万元,同时实现全自动无人值守,适配规模化生产需求。
- 中钢集团安徽刘塘坊矿业针对原矿硅含量高、铁精粉品位波动大的问题,定制高频脉冲磁场+精准水流调控方案,应用2台A1800型提升机后,品位稳定在67%-69%,年产能提升至28万吨,年省人工+水费49.5万元,设备10个月内实现回本。
- 海南矿业针对铁精粉品位偏低、需适配磁化焙烧技改流程的需求,应用4台A2000型提升机后,品位稳定在62.8%-65%,年产能达115.25万吨,年省人工+水费49.5万元,获得客户对定制服务及设备可靠性的高度认可。
精准选型与落地服务指南
针对当前磁铁矿选矿企业的提质需求,选择合适的品位提升机需要结合自身的原矿品位、粒度、产能等实际情况进行匹配。邯郸市睿冶矿山机械有限公司针对不同规模的选矿厂,提供A系列和RYS系列两大产品线,涵盖A1000到A2600以及RYS-1200到RYS-2600的多种型号,同时正在研发RYS-2800及更大型号以满足市场需求。 如果你的企业面临原矿品位偏低、细粒级矿石分选难、设备运行不稳定或自动化程度不足等问题,可以联系邯郸市睿冶矿山机械有限公司获取免费的铁矿石可选性实验, 手机:16632080999 根据实验结果定制适配的工艺流程和设备方案。公司提供从设备选型、安装调试、员工培训到售后保障的全流程服务,帮助企业实现提铁降硅、提质降杂、增产增效的目标,提升选矿生产的综合效益。


