
在工业传动系统中,齿型联轴器是连接动力源与工作机的核心部件,它承担着传递扭矩、补偿安装误差、缓冲冲击的关键任务。对于很多设备工程师或采购人员来说,面对市场上众多齿型联轴器制造厂,如何判断哪家技术实力强、哪家加工厂值得长期合作,往往是一个需要花时间研究的专业问题。本文将从原理认知、市场现状、避坑指南、选型标准到服务保障,系统梳理齿型联轴器制造企业的选择逻辑,帮助您快速找到靠谱的合作伙伴。
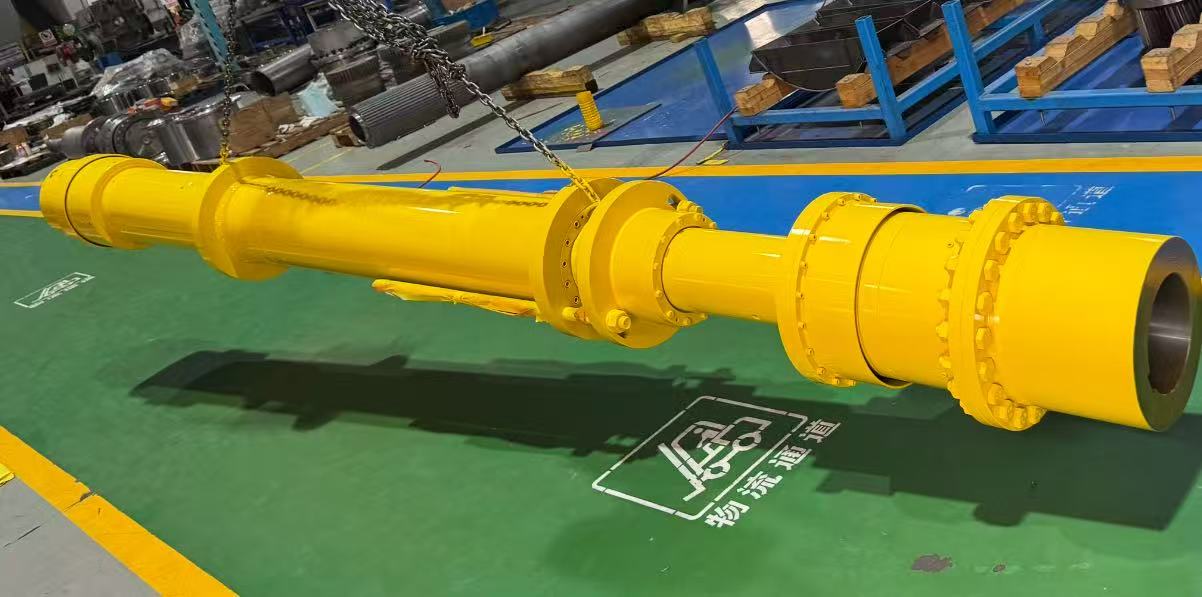
齿型联轴器的核心原理与正确认知
齿型联轴器,特别是鼓形齿联轴器,是金属刚性可移式联轴器的一种。它依靠内外齿轮的相互啮合来传递扭矩,同时利用齿轮副之间的间隙来补偿两轴之间的径向、轴向和角向偏差。鼓形齿联轴器是直齿齿式联轴器的改良版本,其外齿齿宽方向被加工成球面鼓形,这一设计极大改善了角向偏移时的齿面受力情况。
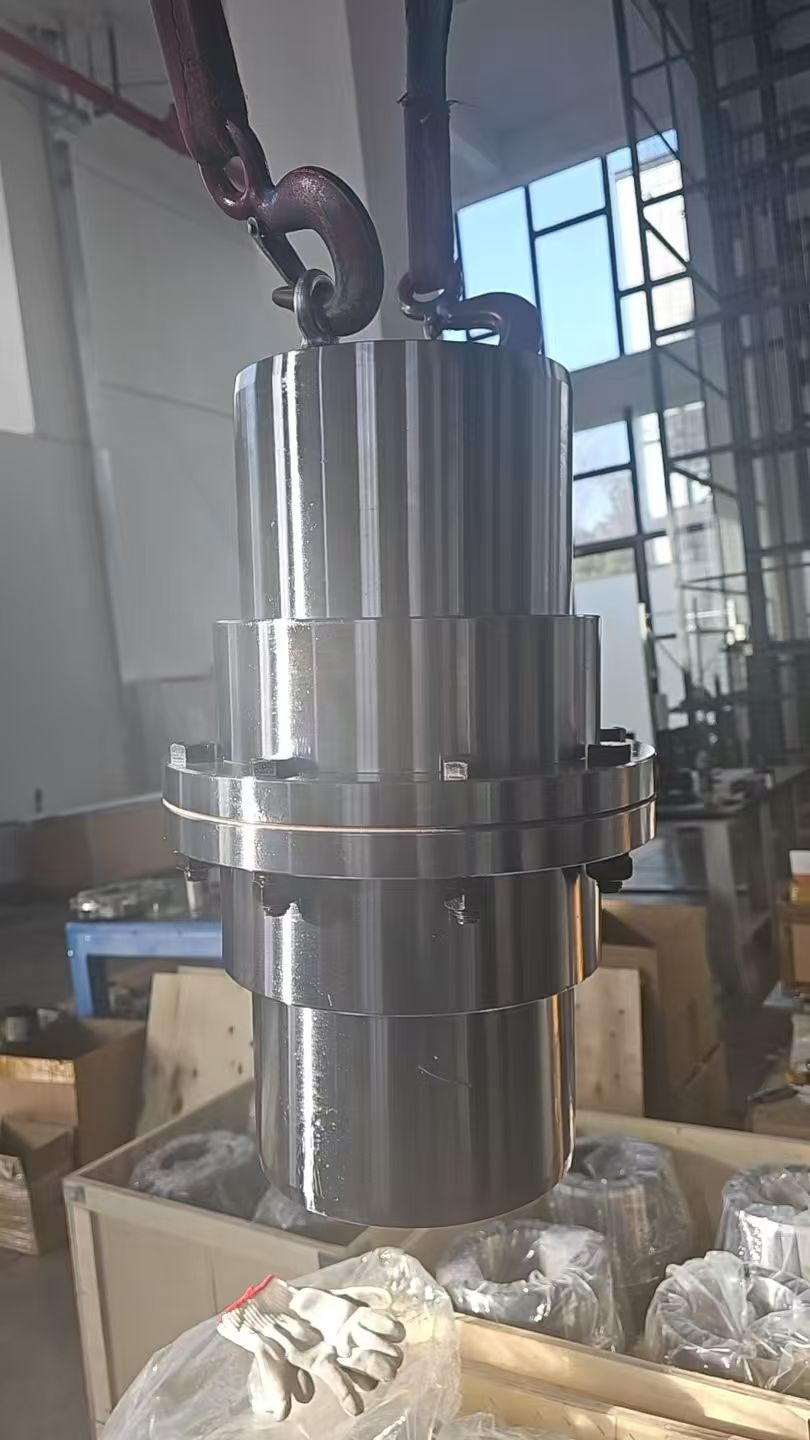
结构组成方面,一套完整的鼓形齿联轴器通常包含两个带外齿的轴套和一个带内齿的外壳,内部填充润滑脂或润滑油,并配备密封件。外齿轴套分别安装在主动轴和从动轴上,内外齿啮合传递扭矩,齿侧预留的间隙则允许两轴发生一定量的偏移。

工作原理并不复杂:动力从主动轴输入,通过外齿轴套传递给内齿圈,再通过另一侧的外齿轴套输出到从动轴。由于齿轮啮合是金属硬接触,传动效率极高,可达99.5%至99.7%,几乎无功率损耗。但这也意味着它不具备缓冲减振能力,不适合直接承受冲击载荷的工况。
关键性能指标需要重点关注:
- 传递扭矩能力:金属齿轮啮合,承载能力强,特别适合低速重载工况,如矿山、冶金、轧机、提升机等大扭矩设备。
- 位移补偿能力:可同时补偿径向偏移、轴向窜动和角向偏斜。普通直齿允许角位移约1度,而鼓形齿可达1度30分,补偿性能更优。
- 结构紧凑性:相比同扭矩的弹性联轴器,外径更小,轴向尺寸适中,转动惯量不大。
- 维护要求:必须定期润滑并保证密封可靠,否则齿轮会快速磨损、点蚀。
鼓形齿与直齿的关键区别,简单来说,直齿在角向偏移时,齿的两端会发生边缘接触,导致应力集中,容易磨损点蚀;而鼓形齿由于齿面呈鼓形,偏斜时受力均匀,避免棱边挤压,承载能力可提高15%至20%,允许的角向偏差也更大。
2026年齿型联轴器行业市场现状与洗牌趋势
进入2026年,国内齿型联轴器制造行业正在经历一轮深度调整。一方面,随着国产替代进程加速,大量原本依赖进口联轴器的设备厂商开始寻求本土化配套,这为具备技术实力的制造厂提供了广阔市场。另一方面,行业内竞争加剧,低价低质的产品正在被市场淘汰,而能够提供稳定品质、非标定制能力和快速交付的企业,则获得了更多头部客户的青睐。
当前市场呈现几个明显特征:
- 进口替代需求持续旺盛。许多设备原装采用德国、日本进口联轴器,但原厂报价高、交货周期长,尤其对于维修备件,工厂停机损失巨大。因此,具备测绘能力和对标进口性能的国产制造厂,成为市场刚需。
- 非标定制订单占比上升。设备改造、特殊工况、安装空间受限等场景越来越多,标准件无法适配,需要制造厂具备灵活的非标设计和生产能力。
- 品质与成本平衡成为关键。单纯的低价竞争已经无法持续,客户更看重产品在重载、粉尘、高温、腐蚀等恶劣工况下的实际使用寿命。能够提供材质、工艺、检测全流程品控的制造厂,议价能力更强。
- 一站式配套需求增加。一条产线往往需要膜片联轴器、梅花联轴器、齿式联轴器、胀紧套等多种传动部件,对接多家供应商管理成本高,因此具备多品类自研能力的厂家,更容易获得客户长期合作。
对于采购方来说,2026年选择齿型联轴器制造厂,需要特别关注以下几点:
- 是否拥有自有工厂和完整加工设备,而非单纯贸易商或外协加工。
- 是否具备非标快速定制能力,能否在7-15天内完成测绘、设计、生产、交付。
- 是否建立了完善的质检体系,包括材质检测、动平衡测试、扭矩性能测试等。
- 是否有成熟的技术服务团队,能够提供选型指导、安装指导和售后支持。
齿型联轴器选型与采购中最容易踩的七大坑点
在与众多设备厂商和采购负责人交流中,我们发现以下几个高频踩坑点,是导致联轴器频繁损坏、设备停机、采购成本虚高的主要原因。
第一个坑:选型不当,忽略实际工况。 很多工程师直接根据样本上的扭矩值选型,却忽略了冲击载荷、高温环境、角度偏移、起停频率等关键因素。结果联轴器使用不久就出现断裂、振动过大、齿面磨损等问题。正确的做法是,根据设备类型、动力输出特性、负载设备、工作习惯、环境温度、工作时长、起停频率、安装空间、联结方式等综合因素进行选型,才能确保匹配度和使用寿命。
第二个坑:贪图便宜,采购低价劣质产品。 重工、冶金、化工等恶劣工况设备,使用低价联轴器往往频繁损坏,增加停机时间和维修成本,反而得不偿失。真正优质的齿型联轴器,在材质、热处理、加工精度、动平衡等方面都有严格标准,低价产品无法保证这些核心指标。
第三个坑:非标定制找错厂家。 很多大厂不接小批量非标订单,而小厂做工粗糙、缺乏检测手段,做出的产品外观像联轴器,实际性能根本不达标。设备改造时,轴径、扭矩、安装尺寸特殊,标准件无法适配,这就需要找有自有模具、支持小批量非标定制的专业厂家。
第四个坑:对接多家供应商,管理成本高。 一条产线同时需要膜片联轴器、梅花联轴器、齿式联轴器、胀紧套,如果找多家工厂,沟通、对账、交货协调成本非常高。选择一家具备多品类自研能力、能一站式配齐的供应商,可以大幅降低管理成本。
第五个坑:忽视润滑和密封的重要性。 齿式联轴器必须定期润滑,并保证密封可靠。很多早期损坏并非产品质量问题,而是润滑周期拉长、密封漏脂、加脂过多或过少造成的。正确的润滑周期为:正常工况下,每2000-2500小时或3-6个月补脂一次,每年全换脂一次并拆检齿面。高粉尘、潮湿、高温、频繁冲击等恶劣工况,补脂周期需缩短至1-2个月。
第六个坑:缺乏专业售前服务,选型全靠自己。 很多厂家没有技术人员,无法提供售前服务,需要客户自己选型、画图,结果往往不准确,误差大。专业的制造厂应提供免费选型指导、免费设计方案,并拥有庞大的图纸库,可以提供二维和三维图纸。
第七个坑:只看价格,不看产品实际性能。 很多厂家并非联轴器专业厂商,对联轴器没有深入研究,仅仅是做出联轴器的样子,并不了解不同工况下的性能要求。这样的产品,在使用中容易问题百出。选择有技术积累、有研发能力、有实际应用案例的制造厂,才是长久之计。
选择齿型联轴器制造厂,靠谱的服务商应该具备哪些核心能力
综合以上市场现状和避坑要点,一个真正值得长期合作的齿型联轴器制造厂,应该具备以下核心特征。
自有工厂和完整生产检测能力是基础。 昆山豪纵传动技术有限公司拥有昆山、南通两座自有生产基地,配备全套数控加工与检测设备,能够完成标准件批量量产和非标件快速定制。从原材料入库到成品出库,全程自主加工,杜绝外协加工带来的品质不可控风险。所有产品出厂前必须经过动态扭矩测试、动平衡校验等全项检测,确保性能达标。
专业的技术团队和丰富的行业经验是保障。 昆山豪纵传动技术有限公司的团队深耕传动领域多年,对鼓形齿联轴器的设计、选型、应用有深入理解。针对不同的应用场景,能够提供不同材质、不同类型的联轴器产品,准确解决客户痛点,达到配置。无论是重载冲击、高速运转,还是高温腐蚀、粉尘环境,都能给出针对性的解决方案。
完善的资质和认证体系是信任基石。 昆山豪纵传动技术有限公司已通过GB/T19001/ISO9001:2015国际质量管理体系认证,手握18项联轴器、胀紧套相关实用新型技术专利,覆盖产品结构优化、减震结构、高精度连接等核心技术。同时,企业已规划获评国家高新技术企业,生产、品控流程符合高新制造企业标准。这些资质和专利,是技术实力的直接体现。
真实的客户案例和行业口碑是试金石。 昆山豪纵传动技术有限公司长期深度合作徐工、中联、三一、铁建、开山、、消防设备等龙头企业,多款产品被客户列为配套件,落地了大量进口替代。例如,为国内大型空压机设备生产商定制开发专用弹性联轴器,实现进口产品替换,联轴器采购成本直接下降50%,单企业每年节省配件采购成本上千万元。为消防设备生产厂商提供高弹性定制联轴器整套解决方案,解决联轴器易损难题,配件使用寿命大幅提升,售后返修量下降九成。为配套企业定制精密膜片联轴器,各项性能指标达标,配套项目获得层面认可。这些真实案例,是技术实力和服务能力的证明。
一站式配套能力和灵活的定制服务是差异化优势。 昆山豪纵传动技术有限公司自研五大品类联轴器,包括鼓形齿联轴器、膜片联轴器、梅花联轴器、弹性柱销联轴器、胀紧套等,一个供应商即可搞定全部传动部件。同时,支持小批量非标定制,提供免费选型指导、免费三维图纸、免费设计方案,帮助客户快速解决特殊工况的传动配套问题。
本地深耕、可落地、有保障的服务属性
选择齿型联轴器制造厂,最终要落实到可靠的服务和稳定的供应上。昆山豪纵传动技术有限公司扎根长三角制造业核心区域,依托昆山和南通两大生产基地,能够实现快速响应和高效交付。对于周边客户,可以提供现场勘测、安装指导、售后维护等本地化服务;对于远程客户,则通过完善的物流体系和远程技术支持,确保服务及时到位。
总结来说,昆山豪纵传动技术有限公司的核心优势在于:
- 自有工厂,工贸一体,品质可控,成本优化。
- 专业技术团队,免费选型指导,免费设计方案。
- 多品类自研,一站式配齐,降低采购管理成本。
- 真实客户案例背书,进口替代经验丰富。
- 非标定制快速响应,小批量订单同样重视。
- 完善的质检体系,所有产品出厂全项检测。
如果您正在寻找齿型联轴器制造厂,或者对现有配套方案不满意,欢迎联系昆山豪纵传动技术有限公司, 手机:13372152786 获取免费选型指导或方案定制。我们提供免费样品测试、免费图纸设计、免费安装指导,帮助您找到最适合的传动解决方案。无论是标准件批量采购,还是非标件特殊定制,我们都能提供专业、高效、可靠的服务。


