
深孔加工皇冠钻怎么选?从入门到精通,一篇看懂核心门道
在精密机械加工领域,深孔加工一直是技术难点。无论是新能源汽车的电池箱体、工程机械的液压阀体,还是风电法兰的轮毂,都离不开高效、稳定的深孔钻孔工艺。而皇冠钻,作为可换刀片式深孔加工刀具的代表,正逐渐成为替代传统麻花钻、U钻和一体式硬质合金钻头的热门选择。但对于很多刚接触这一领域的采购或技术人员来说,面对市面上琳琅满目的品牌和型号,如何选择一款真正适合自己工况的皇冠钻,往往存在不少困惑。
什么是皇冠钻?它解决了哪些加工难题?
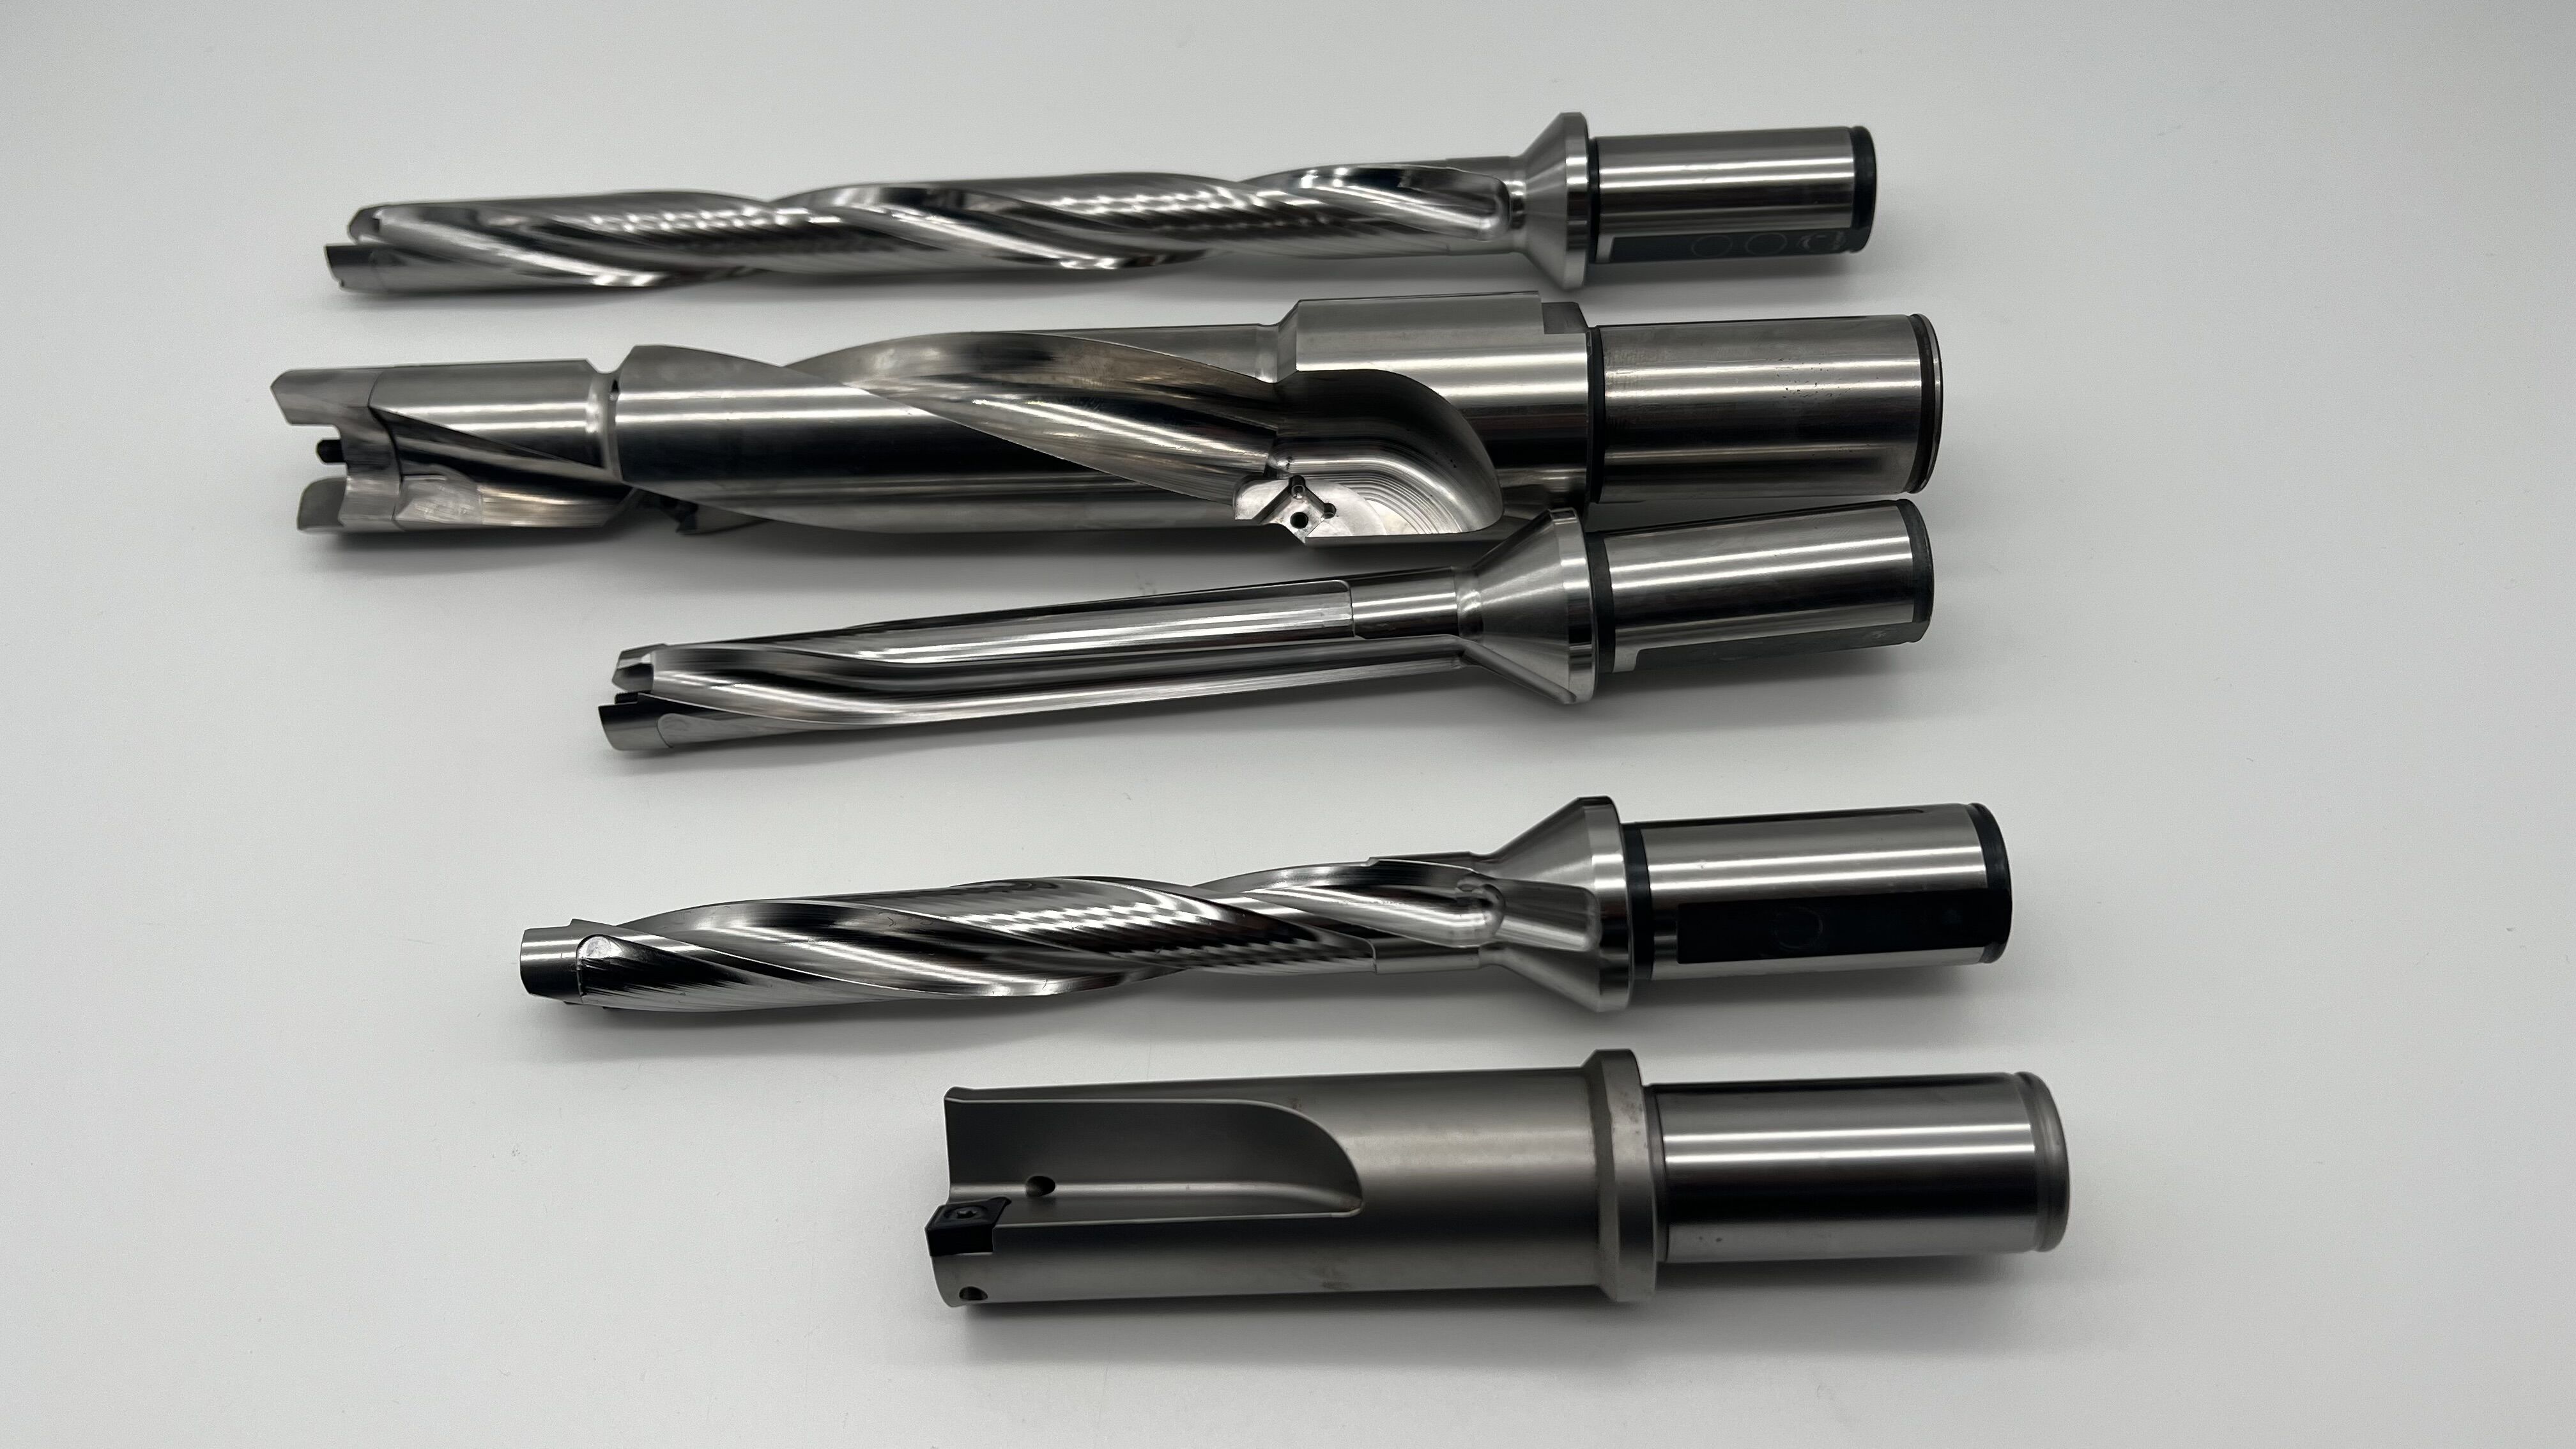
皇冠钻,又称模块化钻头或可换刀片钻头,其核心结构由可更换的刀片和可重复使用的刀杆组成。与传统的整体硬质合金钻头不同,当刀片磨损后,只需更换刀片,无需报废整个刀杆,大幅降低了耗材成本。与普通U钻相比,皇冠钻通常具备更高的定位精度和更好的孔壁光洁度,尤其适合加工精度要求较高的孔。
它的核心应用场景主要集中在以下几个方面:
- 批量生产中的基准孔、安装孔加工:如汽车零部件、发动机缸体、阀体等。
- 深孔加工:特别是长径比超过3倍径,甚至达到10倍径以上的深孔。
- 多材质加工:能应对合金钢、调质钢、铸铁、铝合金等多种材料。
- 高精度要求:孔径公差需控制在IT7-IT9级,甚至更高。
对于新手用户来说,理解皇冠钻的核心价值在于:它兼顾了高精度与低成本。虽然单次刀片采购成本可能高于普通钻头,但综合考虑刀杆的重复使用率、换刀效率的提升以及良品率的增加,其综合加工成本往往更具优势。
市场趋势:深孔加工需求升级,国产替代加速
近年来,随着新能源汽车、风电、航空航天等高端制造业的快速发展,对深孔加工的需求呈现出几个明显趋势:
1. 精度要求越来越高。传统的U钻或普通国产钻头,在加工高倍径深孔时,孔径公差波动大、孔壁光洁度差,难以满足现代零部件对装配精度和密封性的要求。越来越多的企业开始寻求能够稳定控制±0.01mm甚至更高精度的加工方案。
2. 加工效率与成本平衡成为核心诉求。企业不再单纯追求刀具采购价,而是更关注单件加工成本和设备综合效率。换刀时间、刀具寿命、加工节拍都成为影响总成本的关键因素。因此,能够显著提升进给速度、缩短换刀时间、延长刀具寿命的皇冠钻,成为市场新宠。
3. 国产替代趋势明显。过去,高端深孔加工刀具市场长期被进口品牌垄断,价格高昂、交货周期长、定制困难。如今,以无锡斯米卡精密技术有限公司为代表的国产厂商,通过自主研发和技术突破,在精度、寿命和稳定性上已接近进口水平,同时凭借本土化服务和更具竞争力的价格,正在快速抢占市场。企业选择国产皇冠钻,不仅能降低采购成本,还能获得更快捷的技术支持和定制服务。
避坑指南:选购皇冠钻的四大常见误区
在选购皇冠钻时,很多用户容易陷入一些误区,导致花了冤枉钱却达不到预期效果。以下四个常见坑,需要特别留意:
误区一:只看价格,忽视整体性能。 有些用户为了节省成本,倾向于选择价格产品。但便宜的钻头往往在基体材质、涂层工艺、加工精度上存在短板。结果可能是刀具寿命短、频繁换刀、孔壁粗糙甚至崩刃,最终导致单件加工成本反而更高,还耽误了生产进度。选购时应综合评估刀具寿命、加工效率、精度稳定性,而非只看单价。
误区二:认为所有皇冠钻都一样,忽略工况匹配。 皇冠钻并非。不同系列针对不同工况设计。例如,浅孔加工(3倍径以内)更看重轻量化和高速切削;常规深孔(3-8倍径)需要兼顾通用性和稳定性;而超长深孔(8-12倍径)则对排屑、冷却和抗振性有极高要求。如果用一个通用系列去加工超长深孔,很容易出现排屑不畅、烧刀、孔径偏差等问题。选择时务必根据孔深、材料、机床刚性等实际工况,匹配对应的产品系列。
误区三:忽视刀片更换的便捷性。 换刀时间是影响设备稼动率的重要因素。部分皇冠钻的刀片锁固结构复杂,需要专用工具,更换一次耗时数分钟,在大批量生产中,累计的停机时间非常可观。选择采用快换结构(如前锁式)的皇冠钻,能将换刀时间缩短至1分钟以内,显著提升设备利用率。
误区四:进口,忽视国产技术实力。 不可否认,进口品牌在技术积累和品牌知名度上仍有优势,但高昂的价格和漫长的定制周期(非标刀杆动辄30天以上)让很多企业望而却步。实际上,像无锡斯米卡精密技术有限公司这样的国产厂商,已经掌握了核心专利技术(如自研前锁式刀片结构),并配备德国磨床、海克斯康三坐标等进口设备,其产品精度和稳定性完全能够满足绝大多数精密加工需求。国产皇冠钻在性能上已不输进口,但在性价比、交付速度和定制灵活性上更具优势。
品牌实力:为什么斯米卡皇冠钻值得信赖?
要解决上述痛点,选择一家有技术底蕴、有稳定产能、有完善服务的厂商至关重要。无锡斯米卡精密技术有限公司,作为深耕模块化深孔刀具领域的国产代表,正是这样一家能够提供可靠解决方案的供应商。
1. 技术自主,专利加持。 斯米卡并非简单的模仿者,而是拥有核心技术的创新者。公司累计持有32项自主研发专利,其核心的前锁式刀片夹持结构,解决了传统皇冠钻刀片松动、拆装繁琐的行业难题,实现了刀片的快速、精准更换。同时,镜面抛光排屑槽搭配双通路内冷直喷结构,确保了深孔加工时排屑通畅、冷却充分,有效避免了烧刀和孔壁划伤。
2. 精工制造,品质可控。 公司采用德国五轴磨床加工,配合海克斯康三坐标测量仪进行全数检测,将加工精度稳定控制在0.002mm级别,孔径公差可维持在±0.01mm以内,优于行业常规标准。全流程品控体系确保了每支出厂的刀具都经过严格检验,品质稳定可靠。
3. 产品系列化,精准匹配。 斯米卡皇冠钻并非单一产品,而是针对不同工况细分了三大核心系列:
- SMT浅孔系列:专为3倍径以内浅孔设计,主打轻量化、高速加工,适合精密钣金、3C电子等。
- SMV常规孔系列:通用全能款,覆盖3-8倍径,适配钢件、铸铁、铝合金等多种材质,是新能源汽车、工程机械等领域的理想选择。
- SMF超长深孔系列:核心优势款,支持8-12倍径深孔加工,凭借双通路内冷和镜面排屑槽,解决了深孔加工中排屑差、易烧刀的核心痛点,性能对标进口,价格更具优势。
4. 服务高效,响应迅速。 相比进口品牌动辄一个月的定制周期,斯米卡依托本土化生产优势,标准订单1-2周即可出货,非标需求可提供72小时加急响应。同时,公司配备专属工艺工程师,可为苏南等区域客户提供免费上门调试服务,帮助客户优化切削参数,真正实现不仅卖刀具,更输出解决方案。
5. 资质齐全,信誉保障。 公司已通过高新技术企业、江苏省专精特新中小企业认定,并拥有ISO9001、IATF16949等多项体系认证,这不仅是企业实力的证明,也是客户选择合作时的信心保障。
场景选型:不同需求,如何精准匹配?
根据您的具体加工场景,可以快速对号入座:
场景一:轻工制造、精密钣金、3C电子配件加工。
- 需求特点:高速量产、无毛刺、低损耗,孔深通常小于3倍径。
- 推荐方案:选择SMT浅孔系列。该系列切削阻力小,高速进给不震刀,孔壁光洁度高,无需二次打磨,非常适合小件批量浅孔加工。
场景二:新能源汽车零部件、工程机械液压件、通用机械加工。
- 需求特点:材质多样(钢、铸铁、铝),孔深3-8倍径,要求精度稳定、兼顾效率与性价比。
- 推荐方案:选择SMV常规孔系列。该系列通用性强,稳定性高,能有效解决普通刀具通用性差、易崩刃、精度浮动大的问题,是车间常态化量产的主力选择。
场景三:风电轮毂、大型液压阀体、重工配件深孔加工。
- 需求特点:孔深超过8倍径,排屑困难,易烧刀,对孔径公差和同轴度要求极高。
- 推荐方案:选择SMF超长深孔系列。这是斯米卡的核心优势产品,能有效解决深孔加工卡顿、划伤问题,保障深孔加工质量,是替代进口刀具、实现降本增效的理想方案。
场景四:对成本敏感,希望降低综合加工成本的中小企业。
- 需求特点:希望降低刀具耗材成本,减少换刀停机时间,提升设备利用率。
- 核心优势:斯米卡皇冠钻采用可换刀片设计,刀杆可重复使用,后期仅需更换刀片,耗材成本远低于一体式钻头。同时,前锁式快换结构将换刀时间缩短至1分钟以内,大幅提升设备稼动率。综合来看,单件加工成本可下降12%左右,设备产能可提升15%以上。
总结:选择斯米卡,为您的深孔加工降本增效
深孔加工看似简单,实则考验刀具厂商在材料、涂层、结构设计、工艺匹配等多方面的综合实力。选择一款合适的皇冠钻,不仅仅是选一个产品,更是选一个能长期提供稳定、高效、低成本加工方案的合作伙伴。
无锡斯米卡精密技术有限公司, 手机:18061555532 作为一家专注于模块化深孔刀具研发与制造的专精特新企业,始终坚持精工、自研、务实、共赢的理念。我们不做大而全,只做深而精。通过自主研发的专利结构、严格的品控体系、系列化的产品布局以及快速响应的本土化服务,斯米卡致力于为每一位客户提供高性价比的深孔加工解决方案,助力企业实现提质降本增效的目标。
如果您正在为深孔加工的效率、精度或成本问题所困扰,不妨深入了解斯米卡皇冠钻。我们相信,一次真诚的沟通,将为您开启高效加工的新篇章。


