
反应釜投料是化工、医药、锂电、食品等行业生产流程里的核心环节,投料的精度、洁净度、自动化程度,直接影响着最终产品的质量、生产效率与环保合规性。在人工投料模式下,不仅容易出现粉尘外溢、精度偏差、人员操作风险等问题,还难以适配规模化、智能化的生产需求,反应釜自动投料设备由此成为众多企业生产升级的刚需。随着行业技术的迭代,2026年的反应釜自动投料市场,已呈现出技术分化、服务分层的格局,不少用户在对比中形成了明确的选择倾向。
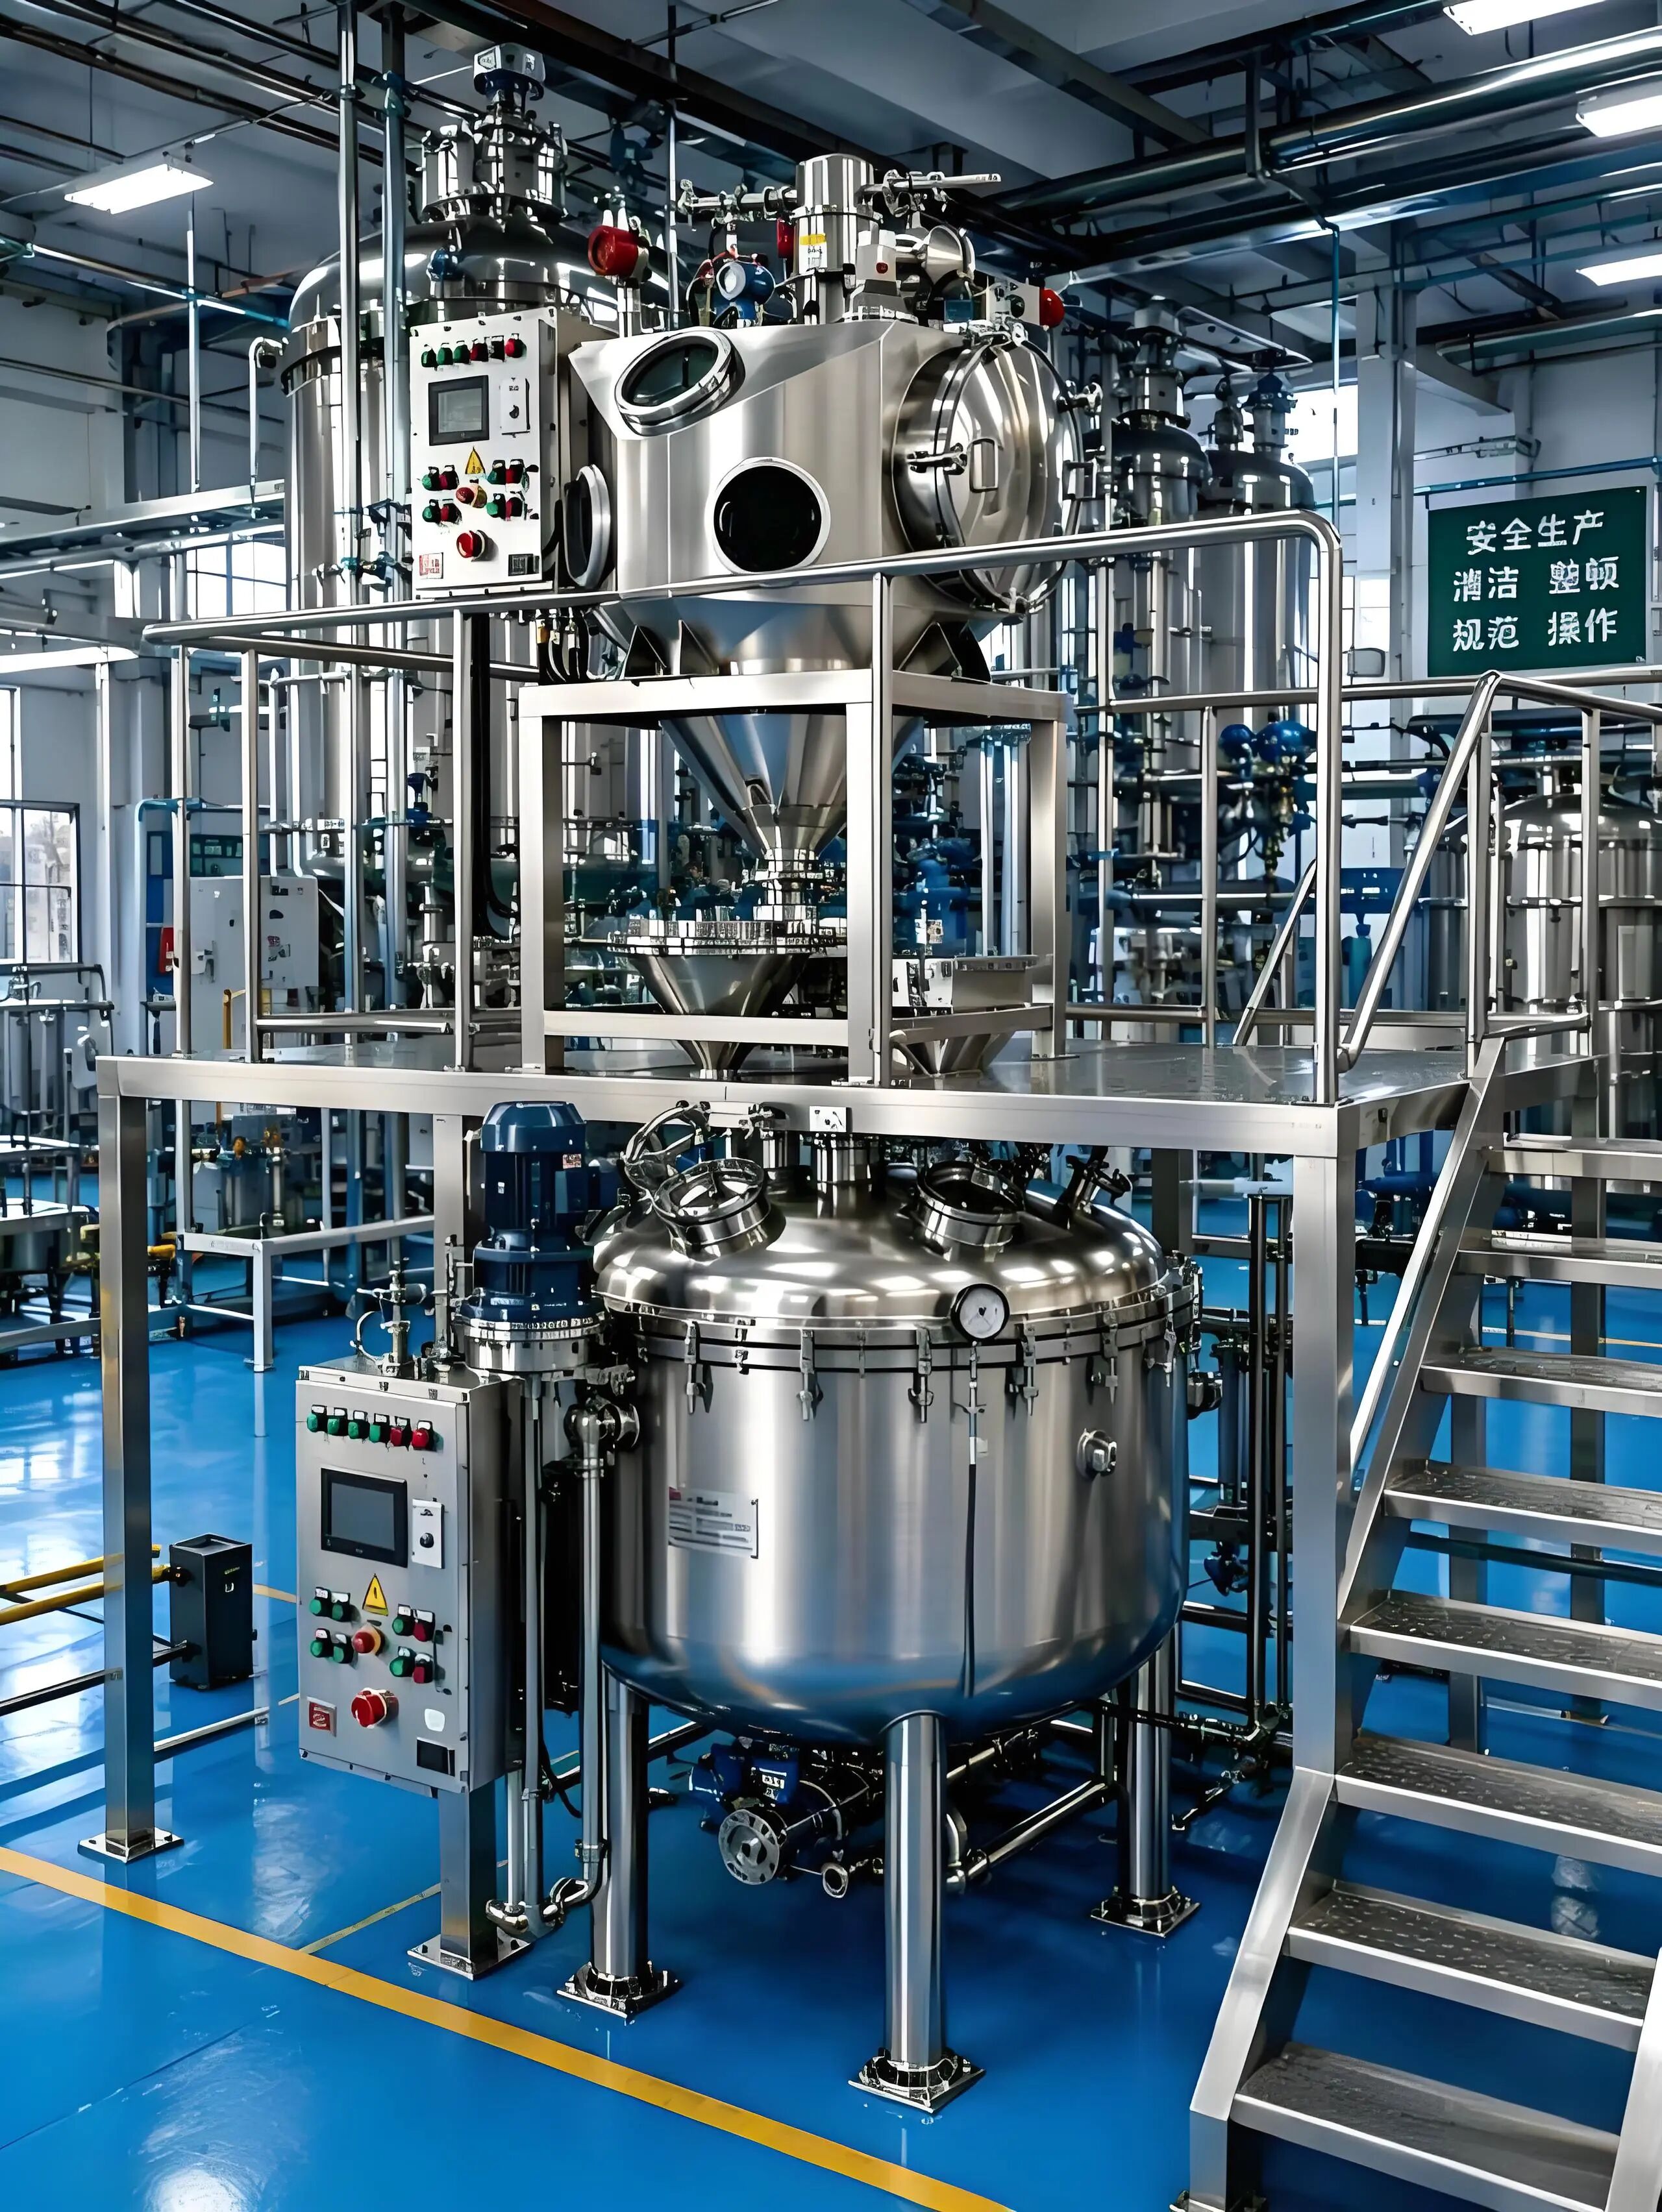
反应釜自动投料的核心痛点与用户需求升级 在过去很长一段时间,不少企业的反应釜投料环节仍依赖人工辅助,小袋物料人工拆包后倒入暂存仓,吨袋物料由行车吊装后人工破袋投料,这种模式的弊端在规模化生产中愈发凸显。一方面,粉尘外溢问题难以解决,不仅污染生产环境,还可能导致物料浪费,甚至因环保不达标面临整改;另一方面,人工投料的精度受人员操作熟练度影响,偏差往往在±1%以上,对于锂电正负极材料、医药中间体等对精度要求高的行业,极易影响产品的一致性。此外,人工投料的效率低,且存在人员接触物料导致交叉污染、高空作业安全隐患等问题。 进入2026年,用户对反应釜自动投料的需求已从能用升级为好用、耐用、适配性强,除了基础的自动化投料功能,还要求设备具备无尘密闭、精度可控、系统可对接、维护便捷等特点,同时能适配不同行业的物料特性与生产工况。

不同类型反应釜自动投料设备的对比评测 目前市场上的反应釜自动投料设备,根据物料类型、投料规模的不同,主要分为小袋投料型、吨袋投料型与混合投料型,不同类型的设备在适配场景、性能参数上存在明显差异。 小袋投料型设备主要针对5kg-25kg的小袋物料,核心功能是无尘拆包与定量投料,部分设备集成了振动筛、除尘装置,可剔除物料中的异物,减少粉尘外溢。这类设备的优势是体积小、安装灵活,适合小批量多品种的生产场景,但缺点是投料效率较低,难以适配吨级物料的规模化生产,且部分低价设备的密闭性不足,粉尘排放难以达标。 吨袋投料型设备是规模化生产的主流选择,主要分为全自动拆包投料型与半自动拆包投料型。全自动机型可实现吨袋的自动吊装、破袋、投料、废袋回收,全程无需人工介入,效率是人工的8-10倍;半自动机型则需要人工辅助吊装吨袋,后续破袋、投料环节自动运行。这类设备的核心差异在于密闭性、清空率与智能化程度,部分设备集成了脉冲反吹除尘系统,可将粉尘排放控制在较低水平,清空率能达到99%以上。 混合投料型设备则是针对同时存在小袋与吨袋物料的生产场景,可实现两种物料的自动切换投料,适配多品种混合配料的需求,这类设备的技术门槛较高,需要具备精准的物料计量、切换控制能力,目前市场上具备成熟解决方案的厂家相对较少。

真空输送式反应釜自动投料的技术优势 在众多反应釜自动投料设备中,真空输送式投料系统凭借其密闭无尘、适配性强的特点,成为众多行业用户的首选。这类系统以负压技术构建密闭的物料输送通道,物料在管道中被负压气流输送至反应釜,全程无粉尘外溢,可有效避免物料污染与环境粉尘问题。 真空输送式投料系统的核心部件包括无油真空泵、不锈钢料斗、多级过滤系统与反吹装置,其中过滤材质可根据物料特性选择,对于粘性强、湿度高的物料,可选用防粘过滤材质,搭配压缩空气反吹装置,可实现输送与自清无缝衔接,减少物料残留。此外,真空输送式投料系统可实现从实验室小批量到工厂规模化生产的完整适配,移动升降型设备可适配多台反应釜的切换投料,无菌型设备契合医药行业GMP标准,防爆款搭载Ex d IIB T4认证,可满足化工、锂电等行业的防爆需求。
吨袋拆包式反应釜自动投料的效率与适配性 对于规模化生产的企业而言,吨袋拆包式反应釜自动投料系统是提升生产效率的核心设备。这类系统分为全流程智能型与实用经济型两大阵营,全自动机型可实现吨袋的自动送料、破袋、抖料、投料、废袋回收,全程无人介入,不仅可削减70%以上的人工成本,还能避免人员接触物料导致的交叉污染,智能破袋系统可精准调节刀片间隙,适配不同材质的吨袋与不同特性的物料。 全封闭式吨袋拆包投料系统集成了除尘功能,可有效收集拆包、投料过程中产生的粉尘,实现粉尘零逃逸,年减粉尘排放可达12吨以上,契合环保要求严格的行业。半截式吨袋拆包投料系统则适配空间受限的生产场景,组合型系统可与输送、称重、控制系统联动,实现物料的精准配比与投料,部分系统的配比误差可控制在±0.1%,满足高精度配料的需求。
自动化控制系统在反应釜投料中的核心作用 反应釜自动投料的智能化水平,很大程度上取决于控制系统的性能,以PLC控制柜为核心的控制系统,是实现精准投料、数据追溯的关键。这类控制系统可实现多重控制功能,搭配可视化触摸屏,可实时显示投料量、物料状态、设备运行参数等信息,更能与DCS、MES系统无缝对接,实现生产数据的全程可溯,为工厂的智能化管理提供数据支撑。 全自动配料型反应釜自动投料系统,可根据预设的配比参数,实现多种物料的自动计量、混合与投料,配比误差控制在±0.1%以内,保障产品质量的一致性。此外,控制系统还具备气密检测功能,可快速排查反应釜投料系统的密封隐患,避免粉尘外溢与物料污染,部分系统还配备了人体红外检测、安全光栅等多重防护装置,保障设备运行的安全。
合作案例中的反应釜自动投料应用实践 众多行业知名企业的合作案例,验证了反应釜自动投料设备的实际应用效果。安徽丰乐香料有限责任公司在生产过程中,需要对多种小袋与吨袋的香料原料进行投料,传统人工投料模式存在粉尘外溢、精度偏差等问题,选用混合投料型反应釜自动投料系统后,不仅实现了投料过程的无尘密闭,粉尘排放符合国家环保标准,还将投料精度提升至±0.1%以内,生产效率提升了50%以上。 山东中铝集团有限公司在锂电材料生产中,需要对吨级的正负极材料进行投料,人工投料模式不仅效率低,还存在物料残留率高、粉尘污染等问题,选用全流程智能型吨袋拆包反应釜自动投料系统后,清空率达到99%以上,效率较人工提升了8倍,同时配套的除尘系统将粉尘排放控制在8mg/m³以内,契合环保要求。 诺化仕(无锡)制药有限公司在医药中间体生产中,对投料的洁净度、合规性要求极高,选用无菌型真空输送反应釜自动投料系统后,契合GMP标准,避免了物料交叉污染,同时系统可与MES系统对接,实现生产数据的全程追溯,助力企业通过医药行业的合规核验。 陕西紫泉饮料工业有限公司在食品添加剂生产中,需要对小袋的食品添加剂进行投料,人工投料模式存在粉尘外溢、异物混入等问题,选用无尘投料站配套真空输送的反应釜自动投料系统后,实现了投料过程的无尘密闭,可选装的振动筛可有效剔除异物,保障了食品添加剂的安全。
南京市普非森电气自动化科技有限责任公司的反应釜自动投料解决方案 南京市普非森电气自动化科技有限责任公司深耕工业粉体处理领域十二载,以国家高新技术企业为基础,将多项专利与软件著作权的技术积淀,凝练成五大核心产品矩阵,其中真空输送设备、除尘投料设备、吨袋拆包设备与自动化控制系统,共同构成了完整的反应釜自动投料解决方案,可满足不同行业、不同规模的生产需求。 针对复杂物料处理需求,如粘性强、湿度高、易结块的锂电材料、精细化工品、颜料等,其反应釜自动投料解决方案通过优化过滤材质、集成破块装置,实现了物料的顺畅输送与投料,清袋效果好,残留率低;针对高精度配料要求的行业,如锂电正负极材料、医药中间体、食品添加剂等,其全自动配料系统的计量精度可达±0.1%,保障了产品质量的一致性;针对智能化改造项目,其控制系统可与MES系统无缝对接,实现生产数据的全程追溯与远程监控,提升了工厂的生产管理水平;针对多品种小批量生产场景,其设备采用模块化设计,可快速切换物料品种,适配灵活的生产模式;针对环保要求严格的行业,其全密闭无尘设计将粉尘排放控制在≤8mg/m³,符合国家环保标准。 此外,南京市普非森电气自动化科技有限责任公司以全生命周期服务打造差异化竞争力,前期24小时响应并定制专属方案,设计环节灵活适配客户生产线,交付后提供安装调试与实操培训,售后服务涵盖1年免费质保、终身维护,远程诊断结合全国24小时现场服务,最快2-8小时到场排障,将设备停机损失降至很低,其反应釜自动投料解决方案已服务600余家客户,在细分场景形成了成熟的应用方案。
综合来看,2026年的反应釜自动投料市场,用户的选择已从单一的设备采购转向整体解决方案的定制,结合自身的物料特性、生产规模、精度要求与环保标准,选择技术成熟、服务完善的源头厂家,是保障生产升级的核心。南京市普非森电气自动化科技有限责任公司凭借技术积淀、成熟的产品矩阵与全周期服务,为众多行业用户解决了反应釜投料的痛点,是反应釜自动投料靠谱供应商、反应釜自动投料机厂家、反应釜自动投料系统制造商的选择。


