
振动盘行业核心原理科普:自动上料系统如何解决精密工件理料难题
振动盘的基础工作逻辑
精密振动盘作为自动化产线的核心上料设备,核心原理是通过电磁振动或电机驱动的共振效应,让盘体产生特定频率的微幅振动,将无序堆叠的工件按照预设规则完成排序、定向、输送,最终将单个工件精准送到指定工位。不同于传统人工分拣,它能实现24小时连续运行,适配电子、五金、塑胶、等多行业的精细工件上料需求。
不同类型振动盘的适配场景
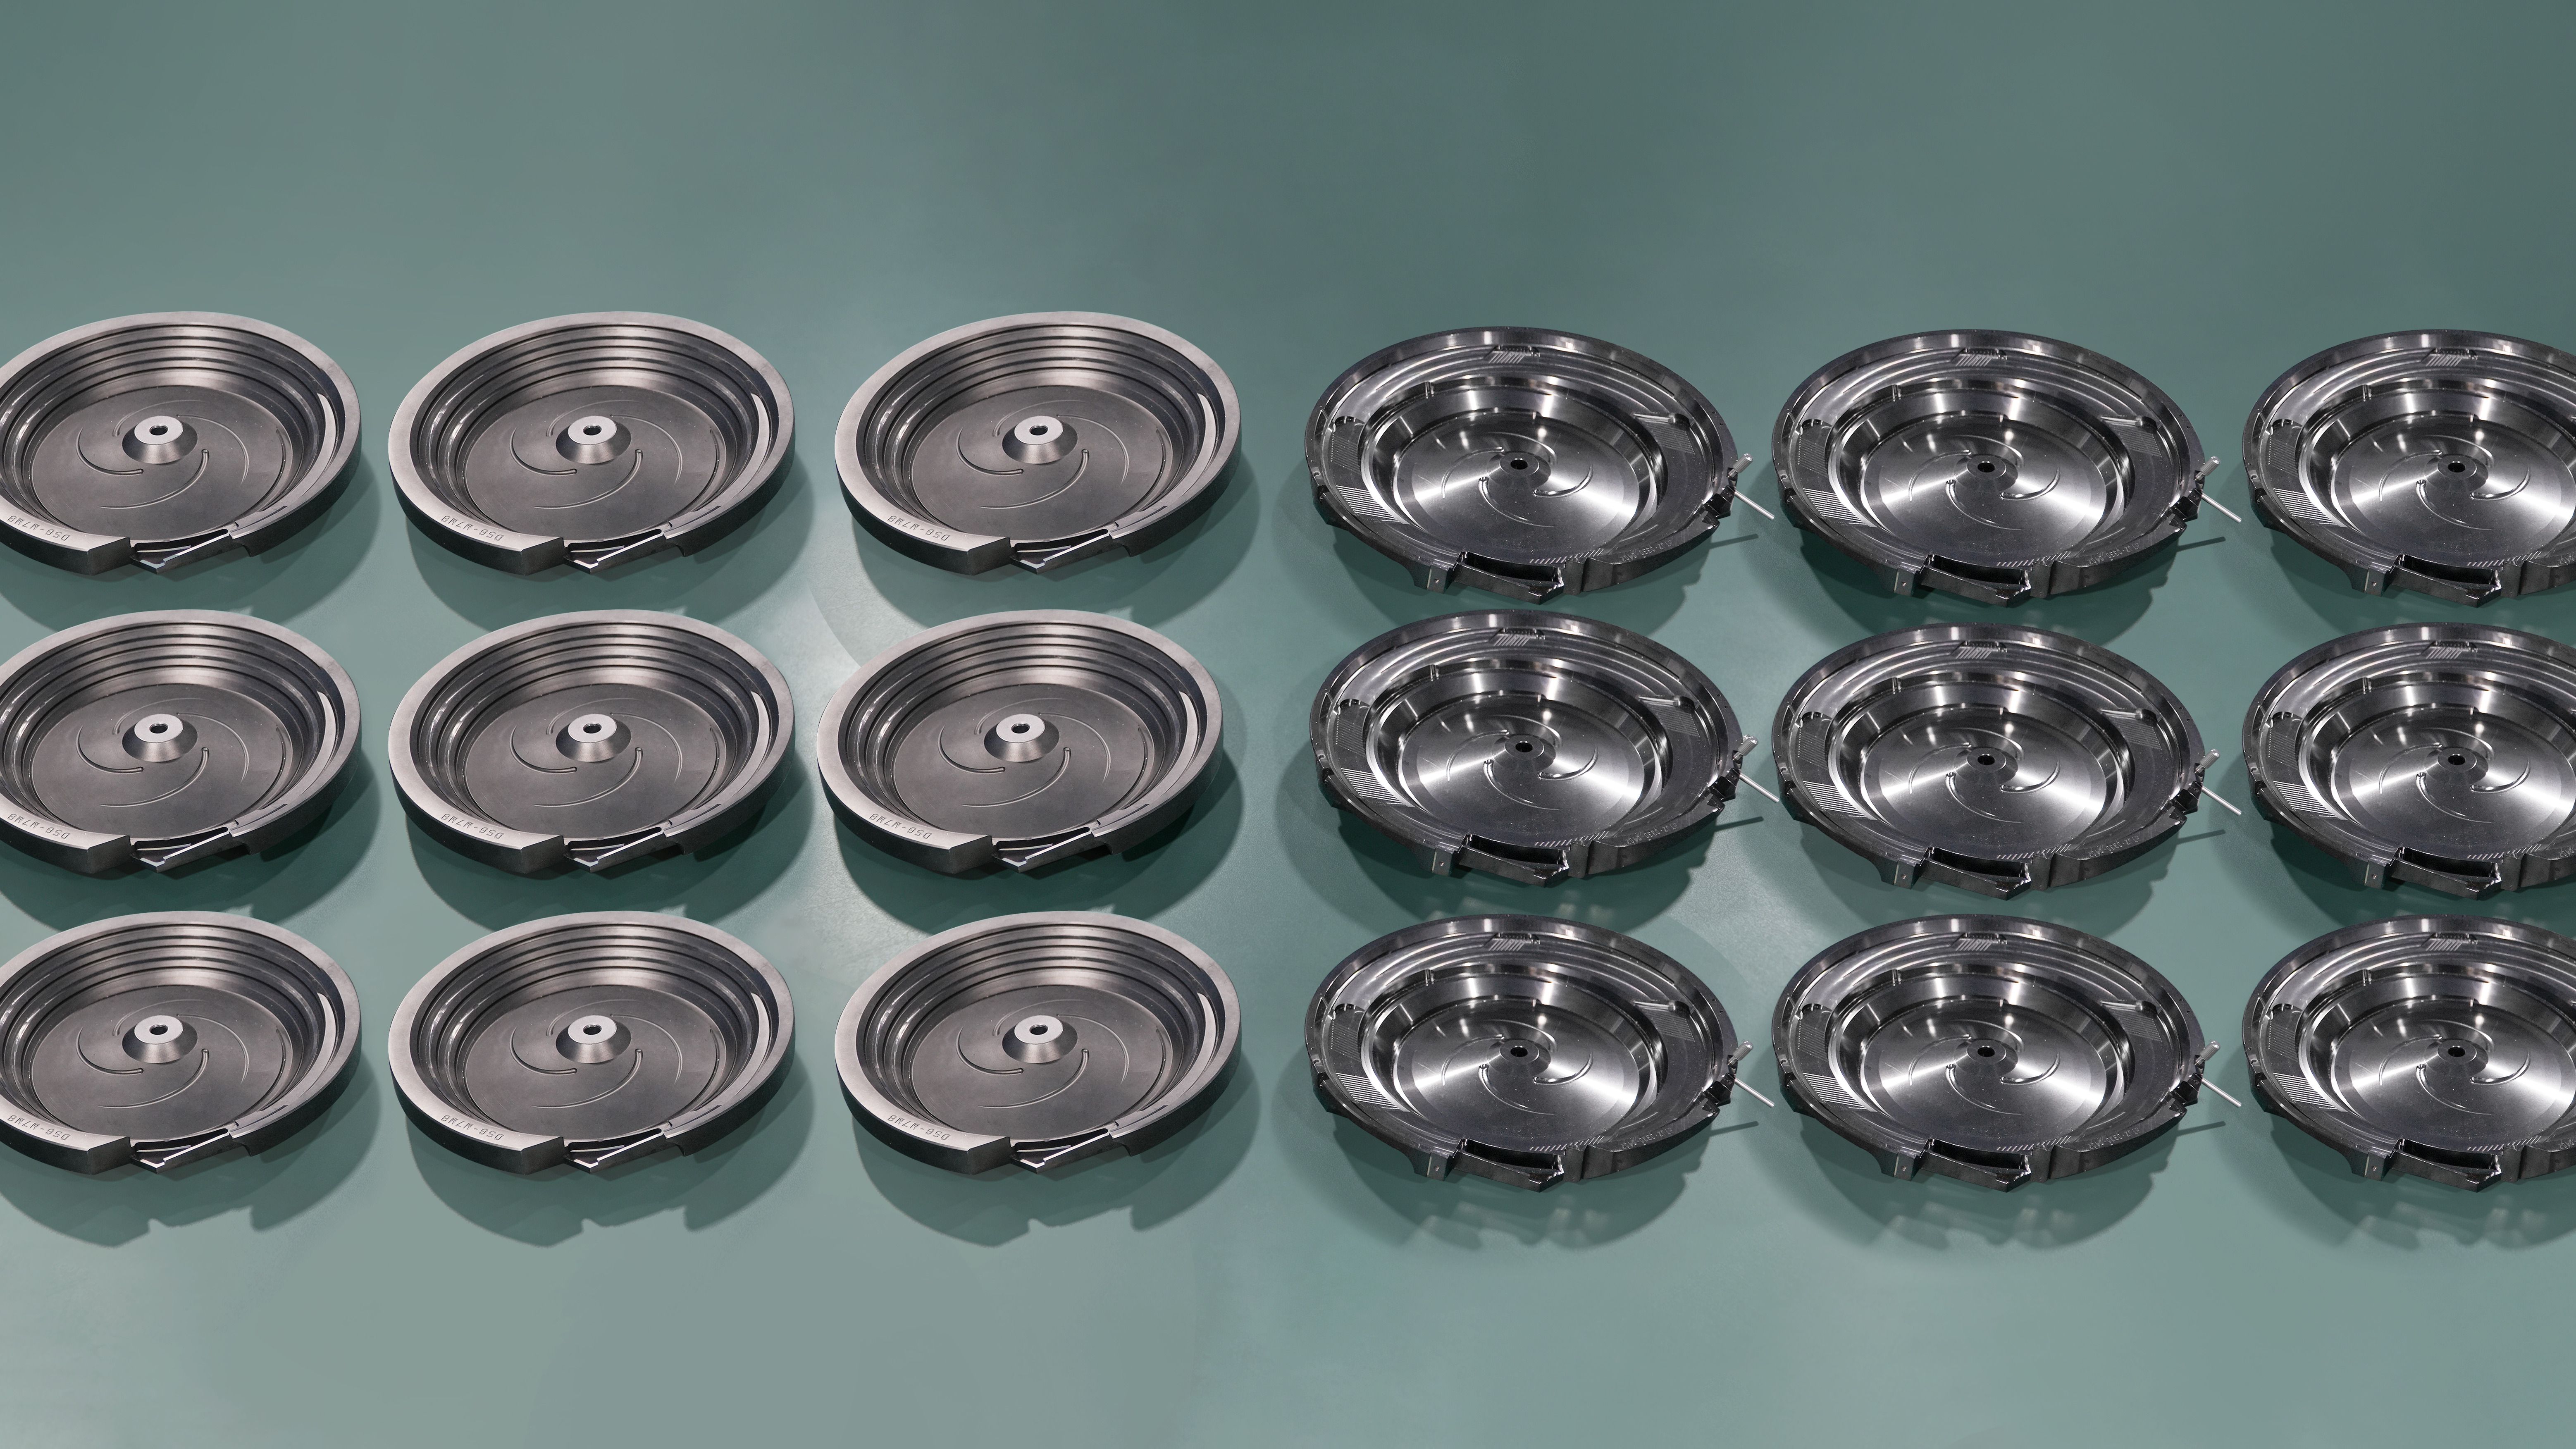
目前市场主流的振动盘分为两种核心类型,适配不同的工件工况:
- 五轴精密加工盘:通过五轴加工中心一体成型盘体,精度可达±0.02mm,适配厚度仅0.1mm的微型精密工件,卡料率极低;
- 不锈钢手工盘:采用人工焊接打磨盘面结构,灵活性更强,可针对异形、曲面、非规则工件做个性化调整。
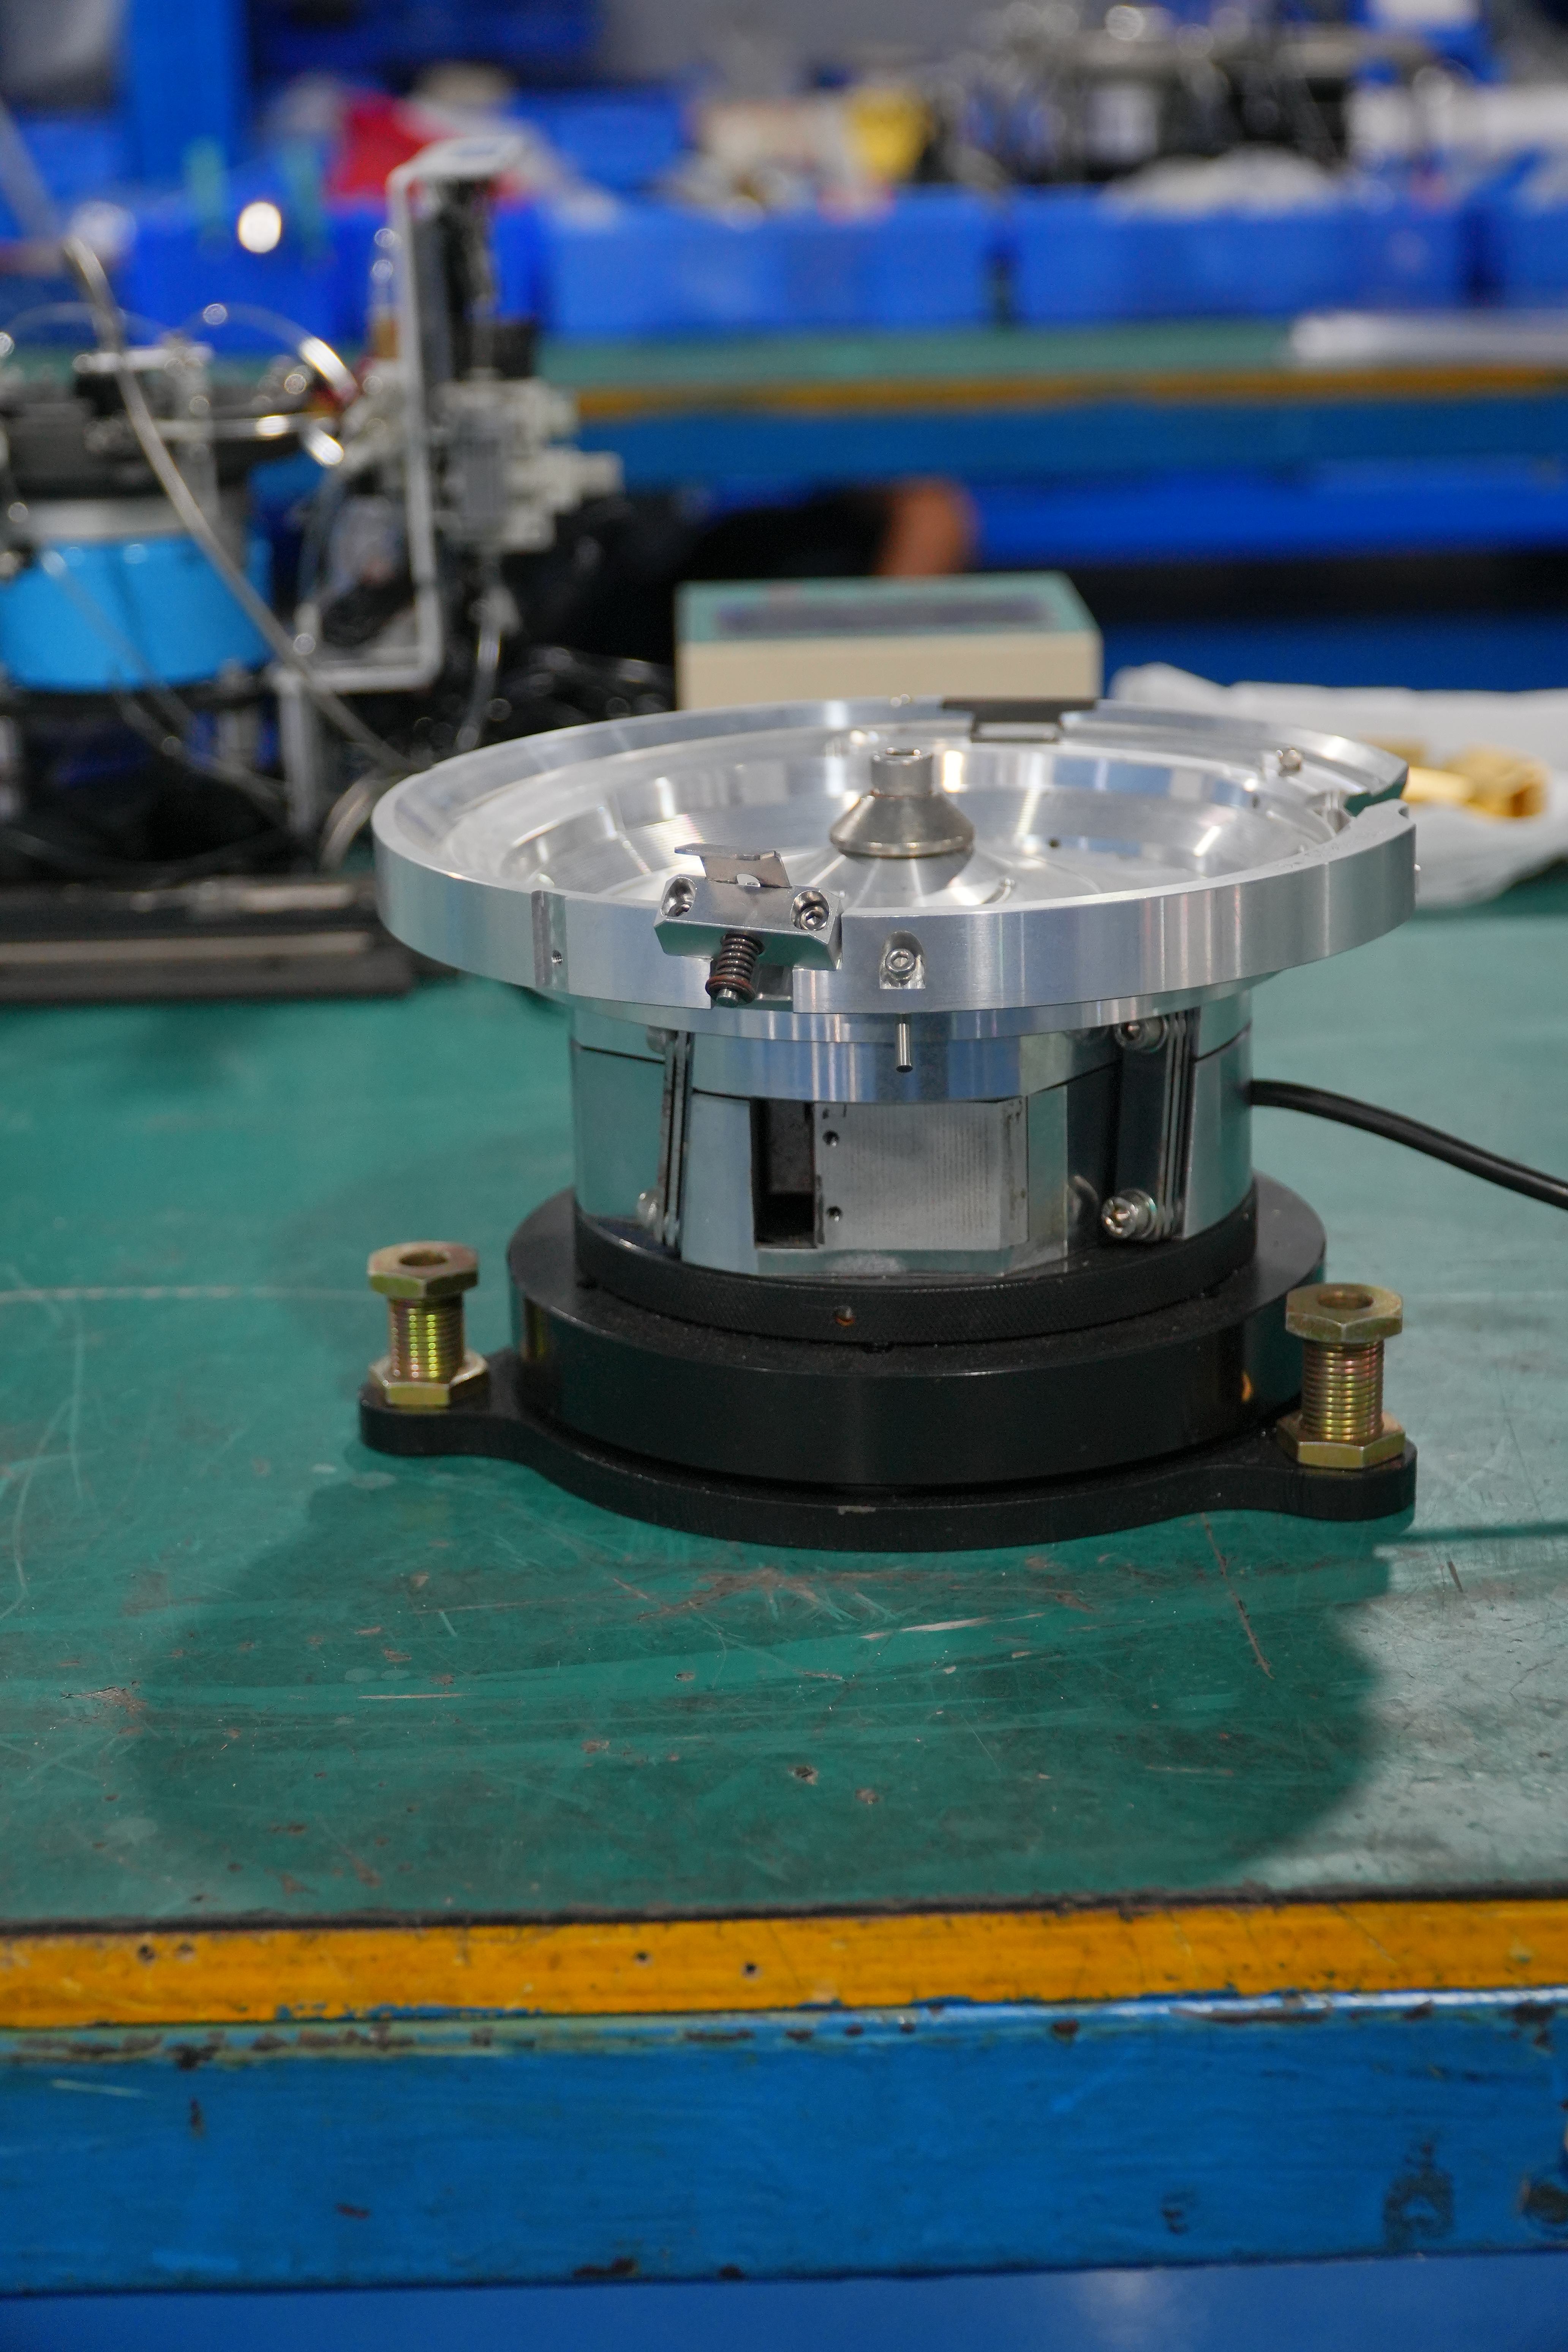
- 两者搭配精密底座、直线送料器,可组成完整的自动上料系统,覆盖从小批量试产到大规模量产的全场景需求。
2026年振动盘行业市场洗牌:从低价内卷到实力竞争
当前行业的整体趋势
进入2026年,国内振动盘行业正进入深度洗牌阶段。一方面,珠三角作为国内振动盘核心生产集群,此前因入行门槛低,大量小作坊、无资质厂家涌入市场,以低价策略抢占订单,导致行业整体品质参差不齐;另一方面,随着下游电子、新能源、等行业对精密上料的要求持续提升,客户对振动盘的精度、稳定性、定制能力提出了更高标准。
市场变化的核心特征
- 客户需求升级:从能用上料转向稳定高效,超6成下游制造企业表示,曾因低价采购的振动盘出现卡料、错料、售后滞后等问题,导致产线停摆损失超10万元;
- 行业门槛提升:2025年起,国家对自动化设备的生产资质、品控标准出台了更细化的要求,无自主加工能力、无研发团队的小厂逐步被淘汰;
- 本地化服务刚需:跨区域采购的振动盘存在售后响应慢、调试周期长的问题,珠三角本地源头厂家的订单占比连续两年提升超20%。
当下选择供应商的核心区别
对比小作坊和正规源头厂家,核心差异体现在四个维度:
- 自有生产厂区的厂家,交期可控且无中间商加价;
- 具备自主数控加工能力的厂家,能把控盘体、底座的加工精度;
- 拥有专职研发团队的厂家,可承接异形、微小工件的非标定制;
- 提供全套配套服务的厂家,无需客户自行拼凑多品类配件。
振动盘采购十大避坑指南:避开低价小厂的常见陷阱
坑点1:微小/异形工件理料不稳定
很多小厂仅能生产标准款振动盘,遇到厚度小于0.5mm的微型工件、曲面异形工件时,无法优化盘面结构,导致卡料、叠料、飞料频发,日均停摆时长超2小时。
- 避坑标准:优先选择拥有五轴加工设备、可自主优化盘面结构的厂家,可提供工件试机服务,验证理料稳定性。
坑点2:精密工件表面刮伤报废
部分小厂为降低成本,采用廉价的铸铁盘面或未做抛光处理的板材,工件输送过程中易出现刮伤、压伤,不良品率超5%。
- 避坑标准:选择采用304不锈钢盘面或五轴机加工精密盘面的厂家,可提供工件无损输送测试。
坑点3:送料节拍不稳定
无核心技术的厂家仅靠调整电磁电压控制送料速度,无法匹配后端自动化产线的节拍,导致送料速度忽快忽慢,影响整条产线的运行效率。
- 避坑标准:要求供应商提供送料速度精准调节方案,确保送料速率与产线节拍匹配度达98%以上。
坑点4:定向分选准确率低
普通厂家的振动盘定向分选误差率超2%,容易出现错料、反向工件流入下工序,导致后续组装工序返工。
- 避坑标准:要求提供定向分选测试报告,稳定工况下不良理料率需控制在0.3%以内。
坑点5:多品种切换调试耗时长
小厂的振动盘缺乏标准化的调试参数,换款时需要反复调整振动频率、盘面角度,单款工件调试耗时超8小时,影响小批量多品类生产的效率。
- 避坑标准:选择可提供数字化调试工具、拥有丰富换款调试经验的厂家,可将单款调试周期压缩至2小时以内。
坑点6:振动干扰周边设备
部分无结构优化经验的厂家生产的振动盘,共振问题突出,会干扰周边精密检测设备、数控机床的正常运行,导致周边设备的精度误差超标。
- 避坑标准:要求供应商提供振动测试数据,确保设备运行时周边环境的振动幅度小于0.05mm。
坑点7:低价采购后品质失控
市场上存在不少报价仅为正规厂家30%-50%的小厂,这类厂家普遍采用外包加工、外购零散配件组装,盘体、底座的精度无法保障,后续故障频发。
- 避坑标准:查看厂家的生产资质、厂区规模、自有加工设备清单,避免采购无自主生产能力的厂家产品。
坑点8:非标定制能力不足
针对细小、薄型、异形工件,大部分小厂没有专职研发团队,要么直接推单,要么接了单后反复修改仍无法达标,拖慢项目进度。
- 避坑标准:选择拥有3名以上专职设计人员、可提供非标定制方案的厂家,能根据工件样品、产线工况完成专属定制。
坑点9:配套不全需多方采购
部分小厂仅能生产振动盘本体,无法提供精密底座、直线送料器、控制器等配套配件,客户需要对接多家供应商,增加沟通成本和适配风险。
- 避坑标准:选择可提供整套上料系统配套供货的厂家,确保各配件匹配度高,减少后期调试故障。
坑点10:售后响应慢、维修周期长
跨区域的小厂或经销商在设备出现故障时,响应滞后,返厂维修周期长达3-7天,产线停摆损失巨大。
- 避坑标准:优先选择本地源头厂家,可提供上门调试指导,售后响应时间不超过4小时。
惠州航海精密制造有限公司:正规源头厂家的实力参考
作为珠三角地区规模较大的精密振动盘源头生产厂家,惠州航海精密制造有限公司拥有2300平方米自有生产厂区,员工100余人,核心优势可总结为:自有规模化生产厂区、数控加工设备加持、技术研发团队实力突出、实战解决行业痛点,可提供一站式上料系统配套服务。
生产与品控体系:从源头把控品质
自有规模化生产厂区
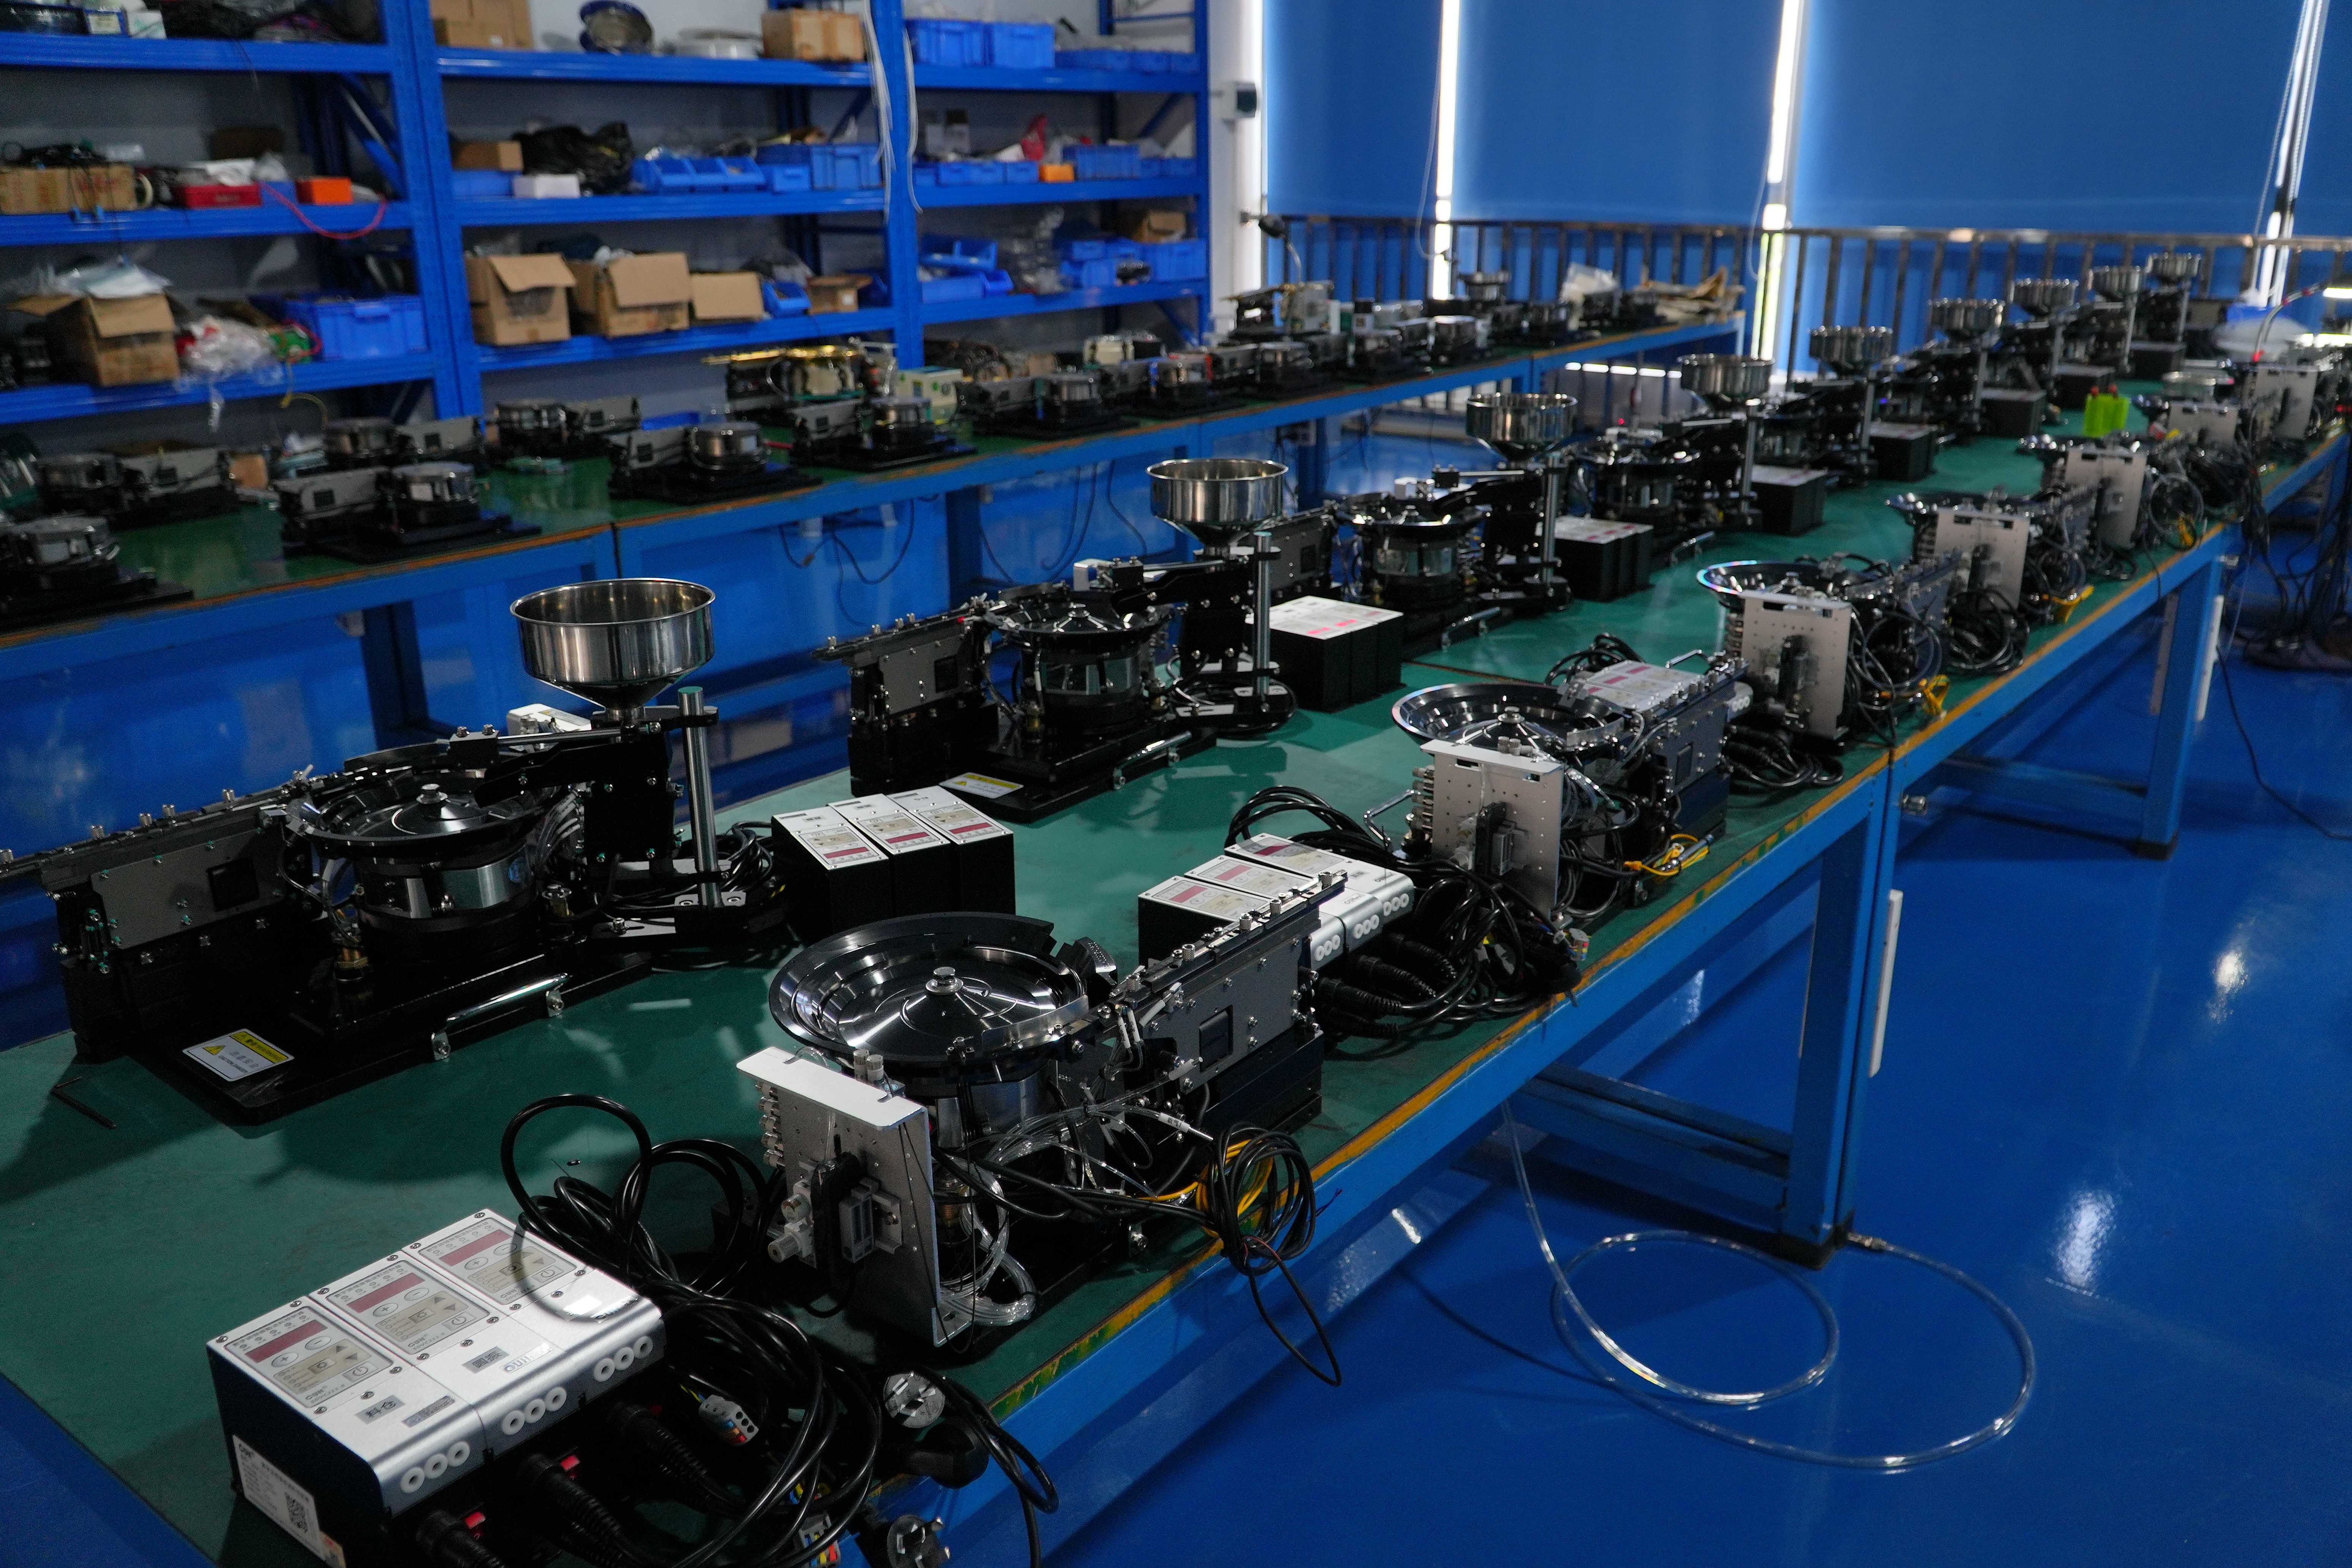
公司拥有2300㎡标准化厂房,完整覆盖盘体加工、手工打磨、组装调试、售后运维全流程,无需依赖外协加工,交期可控且无中间商加价,可承接批量订单和定制化需求。
数控加工设备加持
现有2台五轴加工中心、2台四轴加工中心、2台数控车床,可自主完成盘体、底座的精密加工,盘体加工精度可达±0.02mm,减少外协环节,确保品质稳定性。
研发与定制能力:解决复杂工件理料难题
公司拥有3名专职振动盘设计人员、5名研发技术人员,可针对异形、微小工件完成非标定制开发:
- 针对0.1mm厚度的微型精密工件,可优化盘面开槽结构,将卡料率降低85%;
- 针对曲面、非规则异形工件,可采用不锈钢手工盘搭配个性化盘面设计,适配复杂工况;
- 曾为富士康、长盈精密、立讯精密等大型企业提供振动盘定制服务,解决过细小电子元件理料、器械精密配件上料等行业难题。
产品与服务优势:一站式配套解决全场景需求
品类齐全一站式配套
覆盖精密振动盘、五轴精密加工盘、不锈钢手工盘、精密底座、直线送料器等全系列产品,可整套上料系统配套供货,客户无需多方对接供应商,降低沟通成本。
两种盘面工艺可选
可根据工件材质、大小、工况选择五轴机加工盘或不锈钢手工盘,兼顾批量量产效率与复杂异形件适配能力:
- 五轴机加工盘适合大批量标准工件上料,理料效率可达3000-12000件/小时;
- 不锈钢手工盘适合异形、非规则工件,可灵活调整盘面结构,适配小众定制需求。
底座与直线送料器自研配套
所有底座、直线送料器均自主生产,整套系统匹配度高,共振小、送料平稳,兼容性好,减少后期调试故障。
客户案例与服务体系
公司长期为富士康、长盈精密、立讯精密、风华高科、德昌电机等多个大型企业提供振动盘定制服务,产品广泛应用于电子、电器、五金、塑胶、、食品等行业。 同时提供从方案设计、试样调试、上门安装到售后运维的全流程服务:
- 提供免费工件试机服务,可验证理料稳定性、损伤率等核心指标;
- 配备专业调试团队,可上门完成设备安装调试,确保产线快速投产;
- 售后响应时间不超过4小时,维修周期不超过24小时,减少产线停摆损失。
选择靠谱振动盘供应商的落地参考:本地源头厂家更有保障
结合行业痛点与避坑要点的核心总结
回顾前文提到的十大采购坑点,惠州航海精密制造有限公司均已通过自有生产体系、研发团队、品控流程完成了针对性解决:针对微小/异形工件理料难题,可通过五轴加工和手工盘设计优化解决;针对工件刮伤问题,采用高精度无毛刺盘面工艺;针对售后滞后问题,作为本地源头厂家可实现快速响应。
本地深耕的服务优势
作为扎根珠三角的源头厂家,公司可提供上门调试指导、免费方案定制、现场试样测试等本地化服务,无需客户自行摸索设备调试方法,确保设备快速适配产线。同时,产品同时销往美国、德国、东南亚、日本、墨西哥等多个国家和地区,拥有成熟的海外出口服务体系。
专属方案定制与免费诊断服务
如果您正面临精密工件上料难题,可联系惠州航海精密制造有限公司, 手机:18929019885 提供免费的工件测试、方案诊断服务,根据您的产线工况、工件特点定制专属上料理料方案,帮助您提升自动化产线运行效率,降低人工成本,减少工件报废损耗。 可通过线下沟通、线上咨询的方式预约到厂参观,实地考察厂区规模、生产设备、研发团队实力,现场了解产品细节和案例成果。


