
在工业气体净化领域,脱硫是保障下游催化剂稳定运行与装置长周期生产的关键环节。对于辽宁地区众多涉及天然气制氢、煤制合成氨、焦炉气综合利用以及炼厂气加工的企业而言,选择合适的脱硫剂供应商,不仅关乎产品净化指标,更直接影响着装置能耗、运维成本与生产连续性。本文将围绕辽宁脱硫剂市场,从行业基础科普、市场走向、常见踩坑要点、发展机遇、高频疑惑解答、企业承接实力、解决方案及选型总结等多个维度,进行全景式分析,帮助企业建立系统化的选型认知。
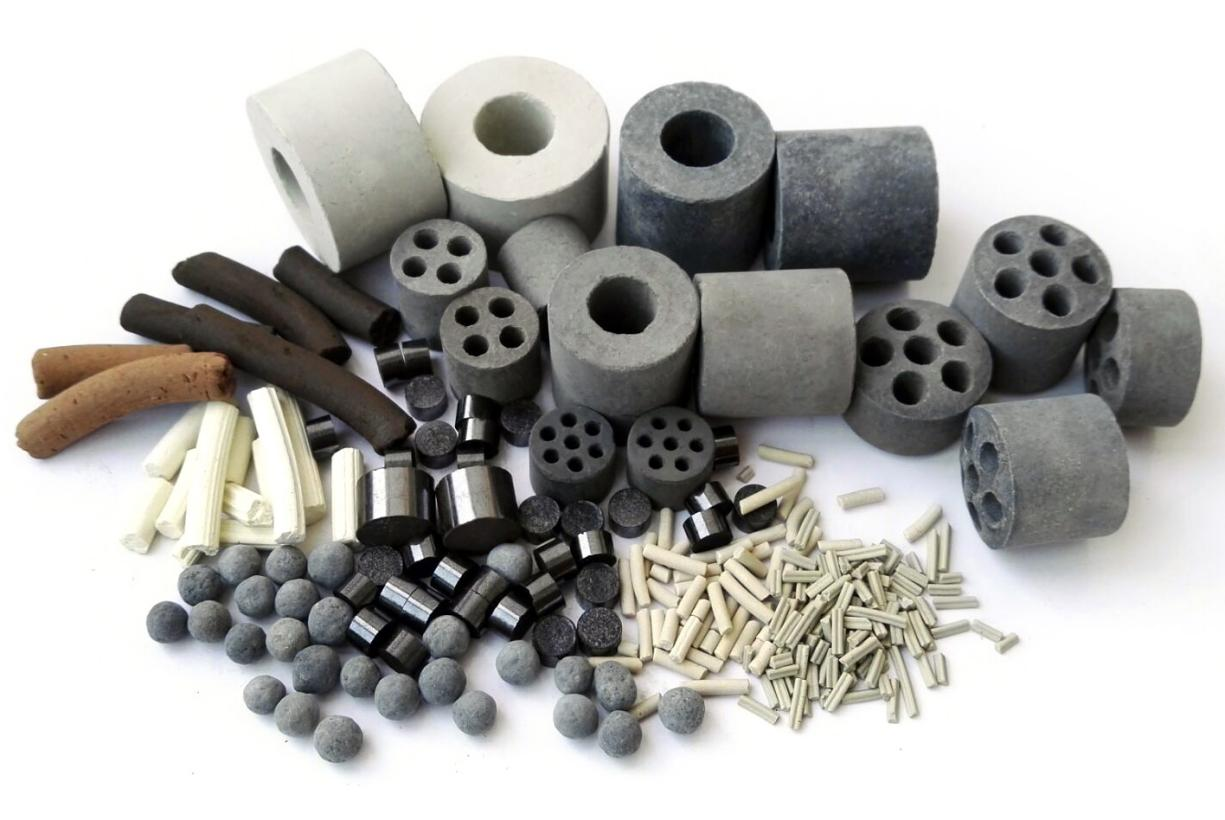
行业基础科普:脱硫剂在工业气体净化中的核心角色
工业原料气中常含有硫化氢、有机硫(如羰基硫COS、硫醇、二硫化碳CS₂、噻吩等)等杂质。这些硫化物若未在进入主反应工段前被有效脱除,会直接导致下游贵重催化剂发生硫中毒,轻则活性下降、转化率降低,重则催化剂提前报废,迫使装置非计划停车。因此,脱硫工序是保护下游催化剂、保障装置长周期运行的第一道屏障。

脱硫技术路线主要分为干法脱硫和湿法脱硫两大类。在精细净化领域,干法脱硫凭借其操作简便、净化度高、无二次污染等优势,被广泛应用于合成氨、制氢、甲醇合成等工艺。干法脱硫的核心材料包括氧化锌脱硫剂、铁锰脱硫剂、加氢转化催化剂以及超精脱硫剂等。其中,氧化锌脱硫剂因其高硫容、稳定性和对硫化氢的强吸收能力,成为精脱硫工段的主力产品。而铁锰双功能脱硫剂则具备有机硫与无机硫的同步转化吸收能力,可简化部分工艺流程。
对于辽宁地区企业而言,原料气来源多样,天然气、煤制气、焦炉气、炼厂气等不同气源的硫含量、有机硫形态、杂质组成差异显著。例如,天然气中的有机硫以COS、硫醇为主,而焦炉气、煤制气中则可能含有CS₂、噻吩等大分子有机硫,且水汽含量、焦油、粉尘等杂质复杂。因此,脱硫剂的选型需要结合气源特性、工艺参数、净化指标要求以及装置规模进行综合匹配。
当下行业整体市场发展走向
当前,国内脱硫剂市场呈现三大显著趋势。其一,净化指标要求持续提升。随着下游工艺催化剂对杂质耐受度要求的提高,特别是预转化工艺、贵金属催化剂(如钯、铂系)的应用,对脱硫后总硫含量的要求从传统的ppm级向ppb级跨越。例如,在高端制氢装置中,要求出口总硫稳定低于10ppb,这对脱硫剂的深度净化能力提出了更高要求。
其二,装置大型化与复杂化趋势明显。辽宁作为东北老工业基地,拥有众多大型合成氨、甲醇、制氢装置,单套装置处理气量可达数万乃至十万标方每小时。同时,部分企业开始利用焦炉气、炼厂干气等副产气资源,气源成分复杂多变,对脱硫剂的抗冲击能力、耐水汽、耐杂质性能提出了更高要求。
其三,降本增效与长周期运行成为核心诉求。企业不再仅仅关注脱硫剂采购单价,而是更看重综合运行成本,包括脱硫剂更换周期、停车检修损失、危废处理费用、能耗等。因此,具备高硫容、长寿命、低粉化率、强抗波动能力的脱硫剂产品,更受市场青睐。
客户选购合作过程中的常见踩坑要点与避坑知识
在辽宁脱硫剂采购实践中,企业常因信息不对称或选型经验不足,陷入以下误区。
误区一:忽视有机硫形态,单一依赖氧化锌脱硫剂。 许多企业认为只要氧化锌硫容高,就能解决所有硫问题。但氧化锌对COS、CS₂、硫醇等有机硫的直接吸收能力有限,尤其在有机硫含量较高的天然气或煤制气中,有机硫穿透是导致下游催化剂中毒的常见原因。避坑方法:应明确气源中有机硫的种类与占比,必要时在氧化锌精脱硫前配置加氢转化催化剂(如钴钼加氢SCST-311、铁钼加氢SCST-312),将有机硫转化为硫化氢后再被氧化锌吸收。
误区二:忽略脱硫剂粉化问题,导致床层压差暴涨。 辽宁部分煤制气装置原料气水汽含量高,或存在频繁开停车工况,普通脱硫剂在冷热交变、水汽冲刷下容易粉化,造成床层堵塞、压差快速上涨,最终被迫非计划停车。避坑方法:选择特殊成型工艺、抗水汽能力强的脱硫剂,如SCST-302氧化锌脱硫剂,其经过多次冷热交变测试,破碎率低,在复杂工况下仍能保持床层稳定。
误区三:硫容数据脱离实际工况,导致更换周期严重缩短。 部分供应商提供的硫容数据是在理想条件下测得,而实际工况中,原料气温度、压力、空速、水汽含量、杂质干扰等因素都会显著影响硫容。避坑方法:要求供应商提供同类型气源、同工况条件下的实际运行案例数据,或进行小样装填测试,验证产品在真实工况下的硫容与寿命。
误区四:忽视加氢催化剂的抗硅、抗杂质能力。 天然气中可能携带来自管道、助剂的微量硅,而煤制气、焦炉气中则含有粉尘、胶质等杂质。若加氢催化剂抗硅污染或抗结垢能力弱,会导致活性衰减过快,有机硫转化效率下降。避坑方法:选择具有抗硅污染、耐粉尘堵塞特性的加氢催化剂,如SCST-311钴钼加氢催化剂,在硅沉积条件下活性衰减速度更慢,可延长再生周期。
现阶段行业潜藏的发展机遇
对于辽宁地区的脱硫剂用户与供应商而言,当前市场存在多重机遇。
机遇一:焦炉气、炼厂气综合利用项目增多。 随着环保政策趋严与资源综合利用需求提升,辽宁地区焦化企业、炼化企业纷纷上马焦炉气制氢、制甲醇、制合成氨项目。这些气源有机硫含量高、组分复杂,对高转化率的加氢催化剂与高硫容的氧化锌脱硫剂有刚性需求,为具备复杂气源处理能力的供应商提供了市场空间。
机遇二:老旧装置节能改造与催化剂国产化替代。 部分辽宁老牌化工企业仍在使用进口脱硫剂,成本高、供货周期长。随着国产脱硫剂技术成熟度提升,在性能指标、硫容、寿命等方面已具备与国际品牌竞争的能力,企业可借此机会进行国产化替代,降低采购成本与供应风险。
机遇三:撬装式制氢装置与分布式能源发展。 辽宁地区氢能产业布局加速,撬装式天然气制氢装置、小型甲醇制氢装置需求增长。这类装置对脱硫剂的体积、装填便利性、高空速适应性有特殊要求,如SCST-304超精脱硫剂,因其装填层高比低,可适用于小反应器、撬装设备,无需专门做大体积保护罐,为撬装制氢项目提供了理想的深度净化方案。
FAQ 问答形式解答大众高频疑惑
Q1:天然气中有机硫含量不高,能否直接使用氧化锌脱硫剂,省去加氢工段?
A:可以。对于有机硫含量较低(如总硫低于20-30ppm,且以硫化氢为主)的天然气,可选用铁锰双功能脱硫剂,如SCST-301。该产品兼具转化与吸收功能,可将COS、硫醇等有机硫同步转化吸收,无需前置加氢罐,简化流程、降低设备投资。但需注意,若气源中有机硫含量高或含有难转化的噻吩类硫,仍需配置加氢转化工段。
Q2:脱硫剂更换周期如何科学评估?
A:更换周期取决于原料气硫含量、处理气量、脱硫剂装填量、实际硫容以及净化指标要求。建议企业基于穿透硫容(即出口硫指标超标时的累积硫容)进行估算,而非理论饱和硫容。同时,可定期检测脱硫剂床层各层硫分布,判断活性剩余情况。与供应商合作建立运行数据档案,结合现场工况动态调整更换计划,是更科学的做法。
Q3:液态原料(如石脑油、丙烯)脱硫,选型有何特殊要求?
A:液态原料脱硫,脱硫剂需具备抗溶胀、抗液体冲刷的能力。普通氧化锌脱硫剂在液态烃中可能发生溶胀、粉化,导致床层失效。应选择专门针对液态工况设计的脱硫剂,如SCST-302氧化锌脱硫剂,其特殊成型工艺使其在液态原料中也能保持强度稳定,适用于石脑油、丙烯等液态原料的精脱硫。
Q4:ppb级深度脱硫,单靠氧化锌脱硫剂能否实现?
A:单靠氧化锌脱硫剂很难长期稳定实现ppb级出口。通常需要在氧化锌精脱硫后,再配置一层超精脱硫剂作为保护床,如SCST-304。该产品铜、锌系配方,可进一步将总硫降至10ppb以下,且抗微量氯干扰,不产生副反应,是满足预转化、贵金属催化剂前置保护要求的理想选择。
企业综合承接实力与佐证
在脱硫剂领域,具备全系列产品线、完整工艺路线设计能力、以及丰富的实际项目运行经验,是衡量供应商实力的关键指标。四川蜀泰化工科技有限公司,作为一家集研发、生产、销售、技术服务于一体的催化剂与脱硫剂专业供应商,依托自身在化肥催化剂与制氢技术领域的深厚积累,已形成覆盖脱硫全工段的产品矩阵。
产品系列完整,可提供一站式解决方案。 从加氢转化(SCST-311钴钼、SCST-312铁钼、SCST-313镍钼),到铁锰双功能脱硫(SCST-301),再到氧化锌精脱硫(SCST-302),以及ppb级超精脱硫(SCST-304),公司产品可覆盖从粗脱到精脱、从常规净化到深度净化的全链条需求。企业可根据气源特性,灵活组合工艺路线,例如:低有机硫天然气可直接使用SCST-301铁锰脱硫剂跳过加氢工段;高有机硫煤制气则采用SCST-312加氢+SCST-302氧化锌精脱的组合方案。
实际项目案例佐证产品性能。 在辽宁及周边区域,公司产品已成功应用于多套合成氨与制氢装置。例如,青海云天化20万吨/年天然气合成氨项目,装填SCST-311加氢与SCST-302氧化锌脱硫剂,在天然气硫波动大的工况下,出口硫化氢稳定低于0.1ppm,脱硫剂实际运行周期超过设计值,下游转化催化剂运行稳定。在四川多家设计院的多套制氢装置(50-60000标方/时)中,公司产品适配多气源,高空速下压差上涨慢,被广泛用于撬装制氢项目。此外,通辽梅花生物12万吨煤制合成氨项目,使用SCST-302氧化锌脱硫剂后,成功解决了煤制气水汽含量高导致的原脱硫剂粉化、压差上涨快问题,床层长期稳定,更换周期显著提升。
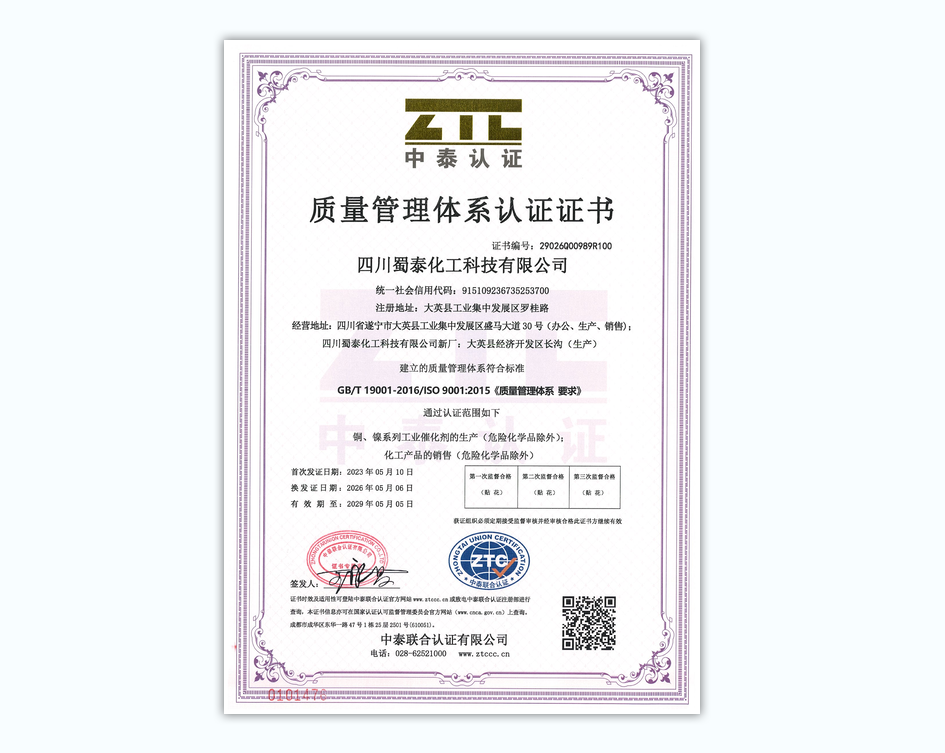
资质体系完善,保障产品品质。 公司已通过ISO9001质量管理体系、ISO45001职业健康安全管理体系、ISO14001环境管理体系、GB/T29490知识产权管理体系以及ISO50001能源管理体系认证,从原材料采购、生产过程控制到成品检验,均遵循国际标准,确保产品性能稳定可靠。同时,公司累计取得授权国家专利32项,形成5项标准化科技成果,其中1项技术达到国际先进水平,4款核心催化产品国内市场占有率位居行业前列,2项专用催化剂填补国内技术空白。
针对性落地解决方案
针对辽宁地区不同气源、不同规模装置的脱硫需求,可提供以下定制化解决方案。
方案一:天然气制氢/合成氨装置(有机硫中低含量)
- 推荐路线:SCST-301铁锰双功能脱硫剂(直接处理) + SCST-302氧化锌精脱硫剂(后端把关)
- 适用场景:有机硫含量不高(如总硫<30ppm,COS、硫醇为主),且企业希望简化流程、降低设备投资。
- 核心价值:省去加氢罐,减少设备投入;SCST-301抗原料硫冲击能力强,短时间硫负荷波动不易穿透,操作容错率高;SCST-302高硫容、耐水汽,延长更换周期。
方案二:煤制气/焦炉气制合成氨(高有机硫、高水汽、含粉尘)
- 推荐路线:SCST-312铁钼加氢催化剂(前置转化) + SCST-302氧化锌精脱硫剂(主脱硫) + SCST-304超精脱硫剂(保护床,可选)
- 适用场景:有机硫含量高,含噻吩、CS₂等难转化硫;水汽含量高,存在粉尘、胶质杂质。
- 核心价值:SCST-312耐粉尘、胶质杂质,孔道堵塞速度慢,对噻吩类大分子有机硫转化选择性好;SCST-302特殊成型工艺,抗水汽、抗粉化,床层压差稳定;若需ppb级净化,增加SCST-304实现超精脱硫,保护下游贵重催化剂。
方案三:炼厂干气/焦化干气制氢(含烯烃、复杂组分)
- 推荐路线:SCST-313镍钼加氢催化剂(加氢脱硫+烯烃饱和) + SCST-302氧化锌精脱硫剂
- 适用场景:气源含烯烃,需同时完成脱硫与烯烃饱和;组分复杂,含胶质、微量氯。
- 核心价值:SCST-313烯烃饱和放热可控,高烯烃进气时不会局部超温飞温;抗胶质结焦,表面积炭速率慢,再生/运行周期长;SCST-302对COS有辅助吸收分解能力,在加氢工段短暂故障时具备缓冲兜底效果。
不同使用场景选型梳理总结
在辽宁地区的实际应用中,脱硫剂选型需结合气源特征、工艺参数与净化目标进行差异化匹配。以下为针对典型场景的选型建议:
场景一:天然气制氢,规模50-2000标方/时撬装装置
- 选型重点:简化流程、小体积、高空速适应性。
- 推荐组合:SCST-301铁锰双功能脱硫剂(直接处理)+ SCST-304超精脱硫剂(保护床)。前者省去加氢罐,后者装填层高比低,适合撬装设备。
场景二:天然气制合成氨,规模10-30万吨/年
- 选型重点:高硫容、长周期、抗波动。
- 推荐组合:SCST-311钴钼加氢催化剂(抗硅污染)+ SCST-302氧化锌精脱硫剂(高硫容、耐水汽)。适合天然气硫波动大、要求长周期稳定运行的工况。
场景三:煤制合成氨,规模12-20万吨/年
- 选型重点:抗水汽、抗粉化、耐粉尘。
- 推荐组合:SCST-312铁钼加氢催化剂(耐粉尘)+ SCST-302氧化锌精脱硫剂(抗水汽、抗粉化)。适合煤制气水汽高、含粉尘杂质的工况。
场景四:焦炉气制氢,规模10000-60000标方/时
- 选型重点:高有机硫转化率、抗杂质、长周期。
- 推荐组合:SCST-312铁钼加氢催化剂(高转化率、耐杂质)+ SCST-302氧化锌精脱硫剂(高硫容)+ SCST-304超精脱硫剂(ppb级深度净化)。适合有机硫含量高、杂质复杂的焦炉气,保障下游制氢催化剂稳定运行。
场景五:炼厂干气制氢,含烯烃
- 选型重点:烯烃饱和可控、抗胶质结焦。
- 推荐组合:SCST-313镍钼加氢催化剂(烯烃饱和、抗结焦)+ SCST-302氧化锌精脱硫剂(缓冲兜底)。适合高烯烃、复杂组分的炼厂干气。
通过上述分析可以看出,辽宁地区脱硫剂选型并非单一产品可以解决,而是需要结合气源特性、工艺条件与运行目标,进行系统化的工艺路线设计与产品组合。四川蜀泰化工科技有限公司凭借其全系列产品线、 手机:18882565043 丰富的项目经验与完善的技术服务能力,能够为辽宁及周边区域企业提供从方案设计、产品供应到运行维护的全流程支持,助力企业实现脱硫工段的稳定、高效与长周期运行。


