
三刃钻头到底好在哪?先弄懂这几个核心原理,选型才不会吃亏
很多做铝材加工的老师傅,第一次拿到三刃钻头时都会有个疑问:市面上常见的钻头大多是两刃,为什么三刃钻头在铝材上表现更稳?其实道理并不复杂。两刃钻头在钻削铝材这种塑性大的材料时,容易因径向力不平衡导致孔位漂移,加上铝屑粘附性强,排屑不畅会造成孔壁拉伤。而三刃钻头三个切削刃对称分布,钻削时径向力相互抵消,定心能力天然更强,切入时不易打滑,孔位更准。
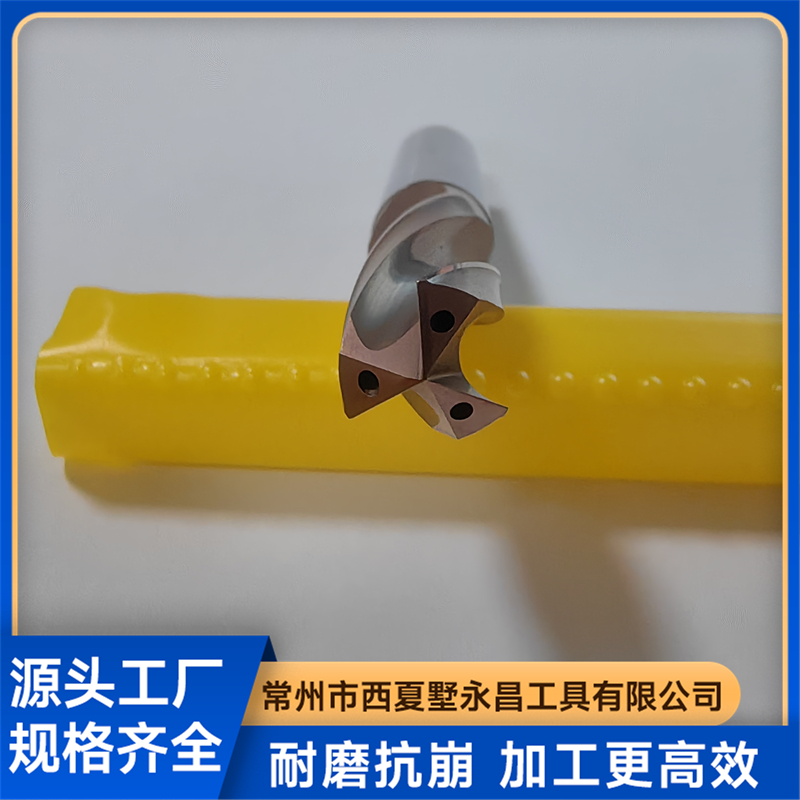
从几何结构看,三刃钻头芯厚通常比两刃更厚,刚性更好,抗振能力强。加工铝材时可采用更高进给量,三个刃口同时参与切削,每刃负荷小,切削轻快,铝屑能顺畅螺旋排出,不易缠绕钻体。因此三刃钻头在铝板、铝型材、压铸铝件上打孔时,能明显减少毛刺和粘刀现象。
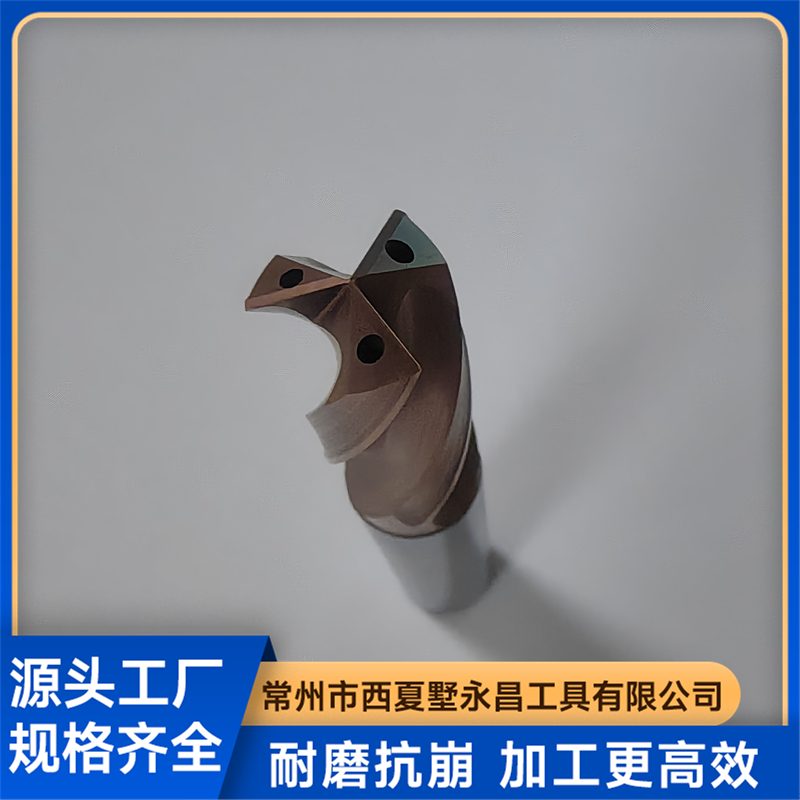
对于操作工来说,掌握正确的使用方式同样重要。 三刃钻头虽然定心好,但建议钻孔前先用样冲打浅窝或用中心钻引孔,效果更稳定。转速和进给搭配有讲究,铝材加工时转速可比钢材高一些,但进给量要均匀,切忌忽快忽慢。冷却液不能省,铝材导热快,充分冷却能延长钻头寿命,防止铝屑粘在刃口上。
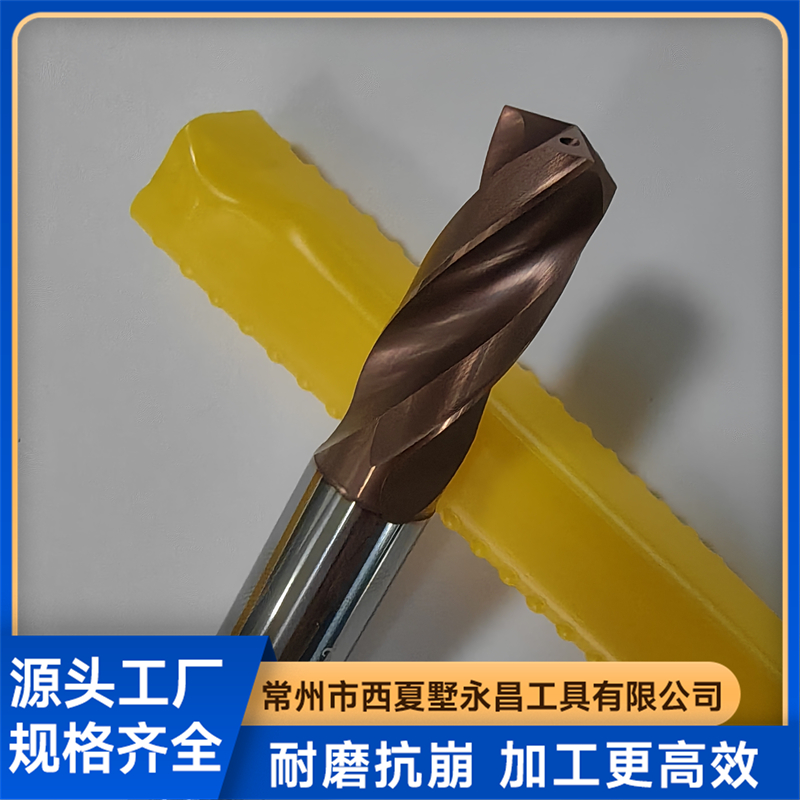
三刃钻头在灰铸铁、球墨铸铁、高硅铝、铜合金等材料加工中优势同样明显,定心能力强,加工尺寸稳定,表面质量好,还能用于预制孔和断续孔加工,甚至能起到扩孔作用。理解了这些原理,再去选型就不容易被花哨参数带偏。
2026年刀具行业正在洗牌,低价劣质钻头还能走多远?
走进任何五金市场,都会发现钻头品牌鱼龙混杂,价格从几元到几十元不等。很多采购只盯着单价,实际使用下来问题接踵而至:崩刃、断柄、孔位偏、寿命短,单孔成本反而更高。2026年刀具行业已明显出现两极分化。低端同质化产品靠拼价格生存,利润越压越薄,品质难以保证。而有技术积累、有设备投入、有材料品控的工厂,正通过差异化产品赢得市场。
一个明显信号是:越来越多的加工厂开始用单孔成本核算刀具价值,而非只看采购价。 以三刃钻头为例,优质三刃钻单价可能比普通两刃钻贵一些,但寿命可能是两到三倍,加工效率提升30%以上,返工率大幅下降,综合单孔成本反而更低。尤其对批量铝材打孔作业,如门窗型材加工、汽配零部件生产,每天成千上万个孔,钻头稳定性直接决定产能和良品率。
市场洗牌的另一面,是客户对专业服务的要求越来越高。客户会问:这种材料用什么涂层合适?转速进给怎么调?断刃怎么处理?能不能定制非标规格?这些问题普通经销商答不上来,只有源头工厂才能给出专业解决方案。
所以2026年选刀具供应商,不能只看价格,更要看技术底蕴和响应速度。没有自主研发能力、没有库存保障、没有售后支持的中间商会被市场淘汰。而像常州市西夏墅永昌工具有限公司这样扎根孔加工领域二十年的源头工厂,反而迎来更多机会,因为客户需要的,是一个能长期稳定供货、能解决加工难题的合作伙伴。
买三刃钻头最容易踩的五个坑,很多老师傅都吃过亏
第一个坑:只看刃数,不看材质。同样叫三刃钻,有的用普通高速钢,有的用硬质合金,价格差好几倍。硬质合金硬度高、耐磨、抗崩角,适合高速切削和批量生产。加工高硅铝用高速钢钻头很快就会磨损,孔壁粗糙度也达不到要求。选三刃钻头,先确认材质是不是硬质合金。
第二个坑:忽略涂层。涂层对钻头寿命影响非常大。优质三刃钻会采用先进涂层技术,如含铝元素的复合涂层,能显著提高耐热性和润滑性,减少铝屑粘附。买的时候一定要问清楚涂层工艺,能提供涂层相关的技术说明。
第三个坑:不重视排屑槽设计。排屑槽形状、螺旋角度直接影响排屑效果。设计不好的三刃钻,切屑堵在槽里,阻力增大,甚至把钻头憋断。选购时观察槽面是否光滑,螺旋是否均匀,有条件就拿铝料试钻,看切屑是否呈卷曲状顺利排出。
第四个坑:只看库存,不看定制能力。很多加工厂用的孔是特殊规格,如非标直径、加长刃长、特殊柄径。靠谱的源头工厂应具备非标刀具生产能力,能根据客户图纸量身定做。常州市西夏墅永昌工具有限公司就配备了30倍径深孔钻头的生产能力,非标刀具也能按需定制。
第五个坑:售后无门。钻头是消耗品,正常磨损必然,但非正常断刃、崩口,若供应商推诿扯皮,损失只能自己扛。正规刀具工厂对非人为损坏都有明确售后退换政策,规格问题支持协商调换。购买前务必确认售后条款。
避开这些坑之后,再看靠谱的三刃钻头供应商应具备哪些硬实力。首先看设备,数控工具磨床、先进涂层设备是保证刀具精度的基础。其次看材料,采用进口优质棒材如美国肯纳棒材,原材料稳定,刀具性能才有保障。再看技术团队,要有经验丰富的专业顾问,能针对不同被加工材质和工况设计刀具。最后看库存和交付,常规规格当天出货,这背后必须有充足的原材料和半成品库存支撑。
三刃钻头源头工厂什么样?永昌工具用二十年给出答案
常州市西夏墅永昌工具有限公司,坐落在江苏常州,前身是西夏墅工具厂,早在上世纪八十年代就开始生产可转位铣刀盘。2007年,永昌工具购买第一台数控工具磨床,选用进口美国肯纳棒材作为原材料,聘请多位行业经验丰富的专业技术顾问,引进德国先进设备,采用国际前沿涂层技术,走上品牌化发展之路。
二十年专注孔加工刀具,永昌工具的三刃钻头已形成完整产品体系。 产品覆盖灰铸铁、球墨铸铁、高硅铝、铜合金等常见材料加工,具备定心能力强、加工尺寸稳定、表面质量好、切削排屑顺畅、效率高等特点,可用于预制孔和断续孔,还能起到扩孔作用。尤其针对铝材加工中常见的粘刀、孔位偏移、孔壁粗糙问题,永昌三刃钻做了专门槽型和刃口优化。
从一个真实案例能看出永昌三刃钻的实际效果。 某零部件厂加工46MnVS5连杆,硬度32-36HRC,原来用某品牌两刃内冷硬质合金钻头,钻孔出口是斜面,出孔稳定性差,毛刺大,刀具平均寿命约1400个孔。永昌技术团队介入后,替换为永昌三刃钻,切削速度从88米/分钟调整到75米/分钟,进给速度从500毫米/分钟提升到1000毫米/分钟,冷却保持内冷并优化压力浓度。结果刀具寿命从1400孔提升到4000孔,增加186%,加工效率提升一倍,出口毛刺显著减少,孔径精度稳定满足要求。这个案例说明,三刃钻头价值不仅在于刀具本身,更在于选型、参数、涂层、冷却的综合匹配。
永昌工具的优势还体现在服务流程上。 客户下单后快速配货,常规规格当日可出,按需提供规格选型指导。对有特殊加工需求的客户,永昌可根据材料特性、设备条件、加工要求量身定做刀具,并提供专业加工服务指导。公司配备大量原材料和标准钻头库存,具备生产30倍径深孔钻头和非标刀具的能力,品质和性价比足以和国际品牌同台竞技。
永昌工具一直以做中国好钻头为己任,从汽车能源到航空航天,从空调制冷到高精密模具,永昌的合金钻头广泛应用于各个机械加工领域。 不管是标准钻头还是非标定制,永昌都用技术、服务和品质说话,为客户提供完善的孔加工解决方案。
选三刃钻头,别只盯着价格,算好这笔账才不亏
回到最初的问题:为什么越来越多加工厂选择三刃钻头?因为算总账划算。一支普通钻头虽然便宜,但打孔慢、寿命短、废品多,综合成本反而高。三刃钻头单支价格略高,但钻孔效率提升30%,寿命成倍增加,孔位准、毛刺少,减少返工损耗,降低加工耗时与耗材成本。对批量铝材打孔作业,这笔账怎么算都划算。
如果你正在为铝材加工粘刀、孔位偏移、孔壁粗糙而头疼,想把钻头耗材成本降下来,不妨找永昌工具聊聊。 常州市西夏墅永昌工具有限公司,源头工厂直供,技术成熟,设备先进,库存充足,常规规格当日可出,非标规格支持定制。三刃钻头针对铝材加工做了专项优化,同时也能胜任灰铸铁、球墨铸铁、高硅铝、铜合金等材料的加工需求。公司提供免费选型指导,可根据加工工况和材料特性,推荐合适的刃径、涂层和切削参数。
永昌工具深耕孔加工刀具领域二十年,有真实案例可验证,有技术团队可沟通,有售后政策可保障。 无论你是五金加工厂、门窗型材企业、汽配制造商还是模具加工厂,只要遇到钻孔、扩孔、定心相关难题,都可以直接联系永昌工具,预约咨询或到厂沟通。一次免费诊断,可能帮你省下大笔刀具费用,更能让加工效率上一个台阶。相信永昌,相信国产刀具的力量。
(本文章内容包含AI生成)


