
最近帮不少准备在2026年做生产升级的朋友梳理反应釜固体投料加料装置的选购逻辑,发现很多人在找靠谱的工厂时,要么被低价噱头误导,要么因不懂行业门道踩了设备适配的坑。其实反应釜固体投料加料装置的选购,本质是对生产效率、环保合规、长期运维成本的综合考量,尤其是2026年不少行业的环保标准、智能化改造要求都有了新的调整,选对工厂和产品,能给后续生产省去不少麻烦。

先说说反应釜固体投料加料装置的核心价值,很多人可能觉得它只是把物料加到反应釜里的简单设备,其实不然。反应釜作为化工、医药、锂电、食品等行业的核心生产单元,投料环节的粉尘控制、精度把控、效率高低,直接影响产品质量、工人健康和企业的合规性。比如锂电正负极材料的投料,一旦粉尘外溢,不仅会造成物料损耗,还可能引发安全隐患;医药行业的投料如果精度不达标,会直接影响药品的有效性;食品行业的投料如果有交叉污染,则会触碰安全红线。所以找对高性价比的反应釜固体投料加料装置工厂,选对品牌制造商,是生产环节的关键一步。

选购反应釜固体投料加料装置,首先要明确自身的生产场景需求,这也是很多人容易忽略的第一步。比如有的企业是处理粘性强、湿度高的易结块物料,像锂电材料、精细化工品、颜料等,这类物料的投料装置需要有更好的清袋效果和低残留率,不然设备容易堵塞,还会造成物料浪费;有的企业是做高精度配料,比如医药中间体、食品添加剂,这就要求装置的计量精度能达到±0.1%,保障产品质量的一致性;还有的企业是做智能化改造,需要装置能对接MES系统,实现数据追溯和远程监控,提升生产管理水平;另外,多品种小批量生产的企业,还要考虑装置的模块化设计,能不能快速切换物料品种,适配灵活的生产模式。
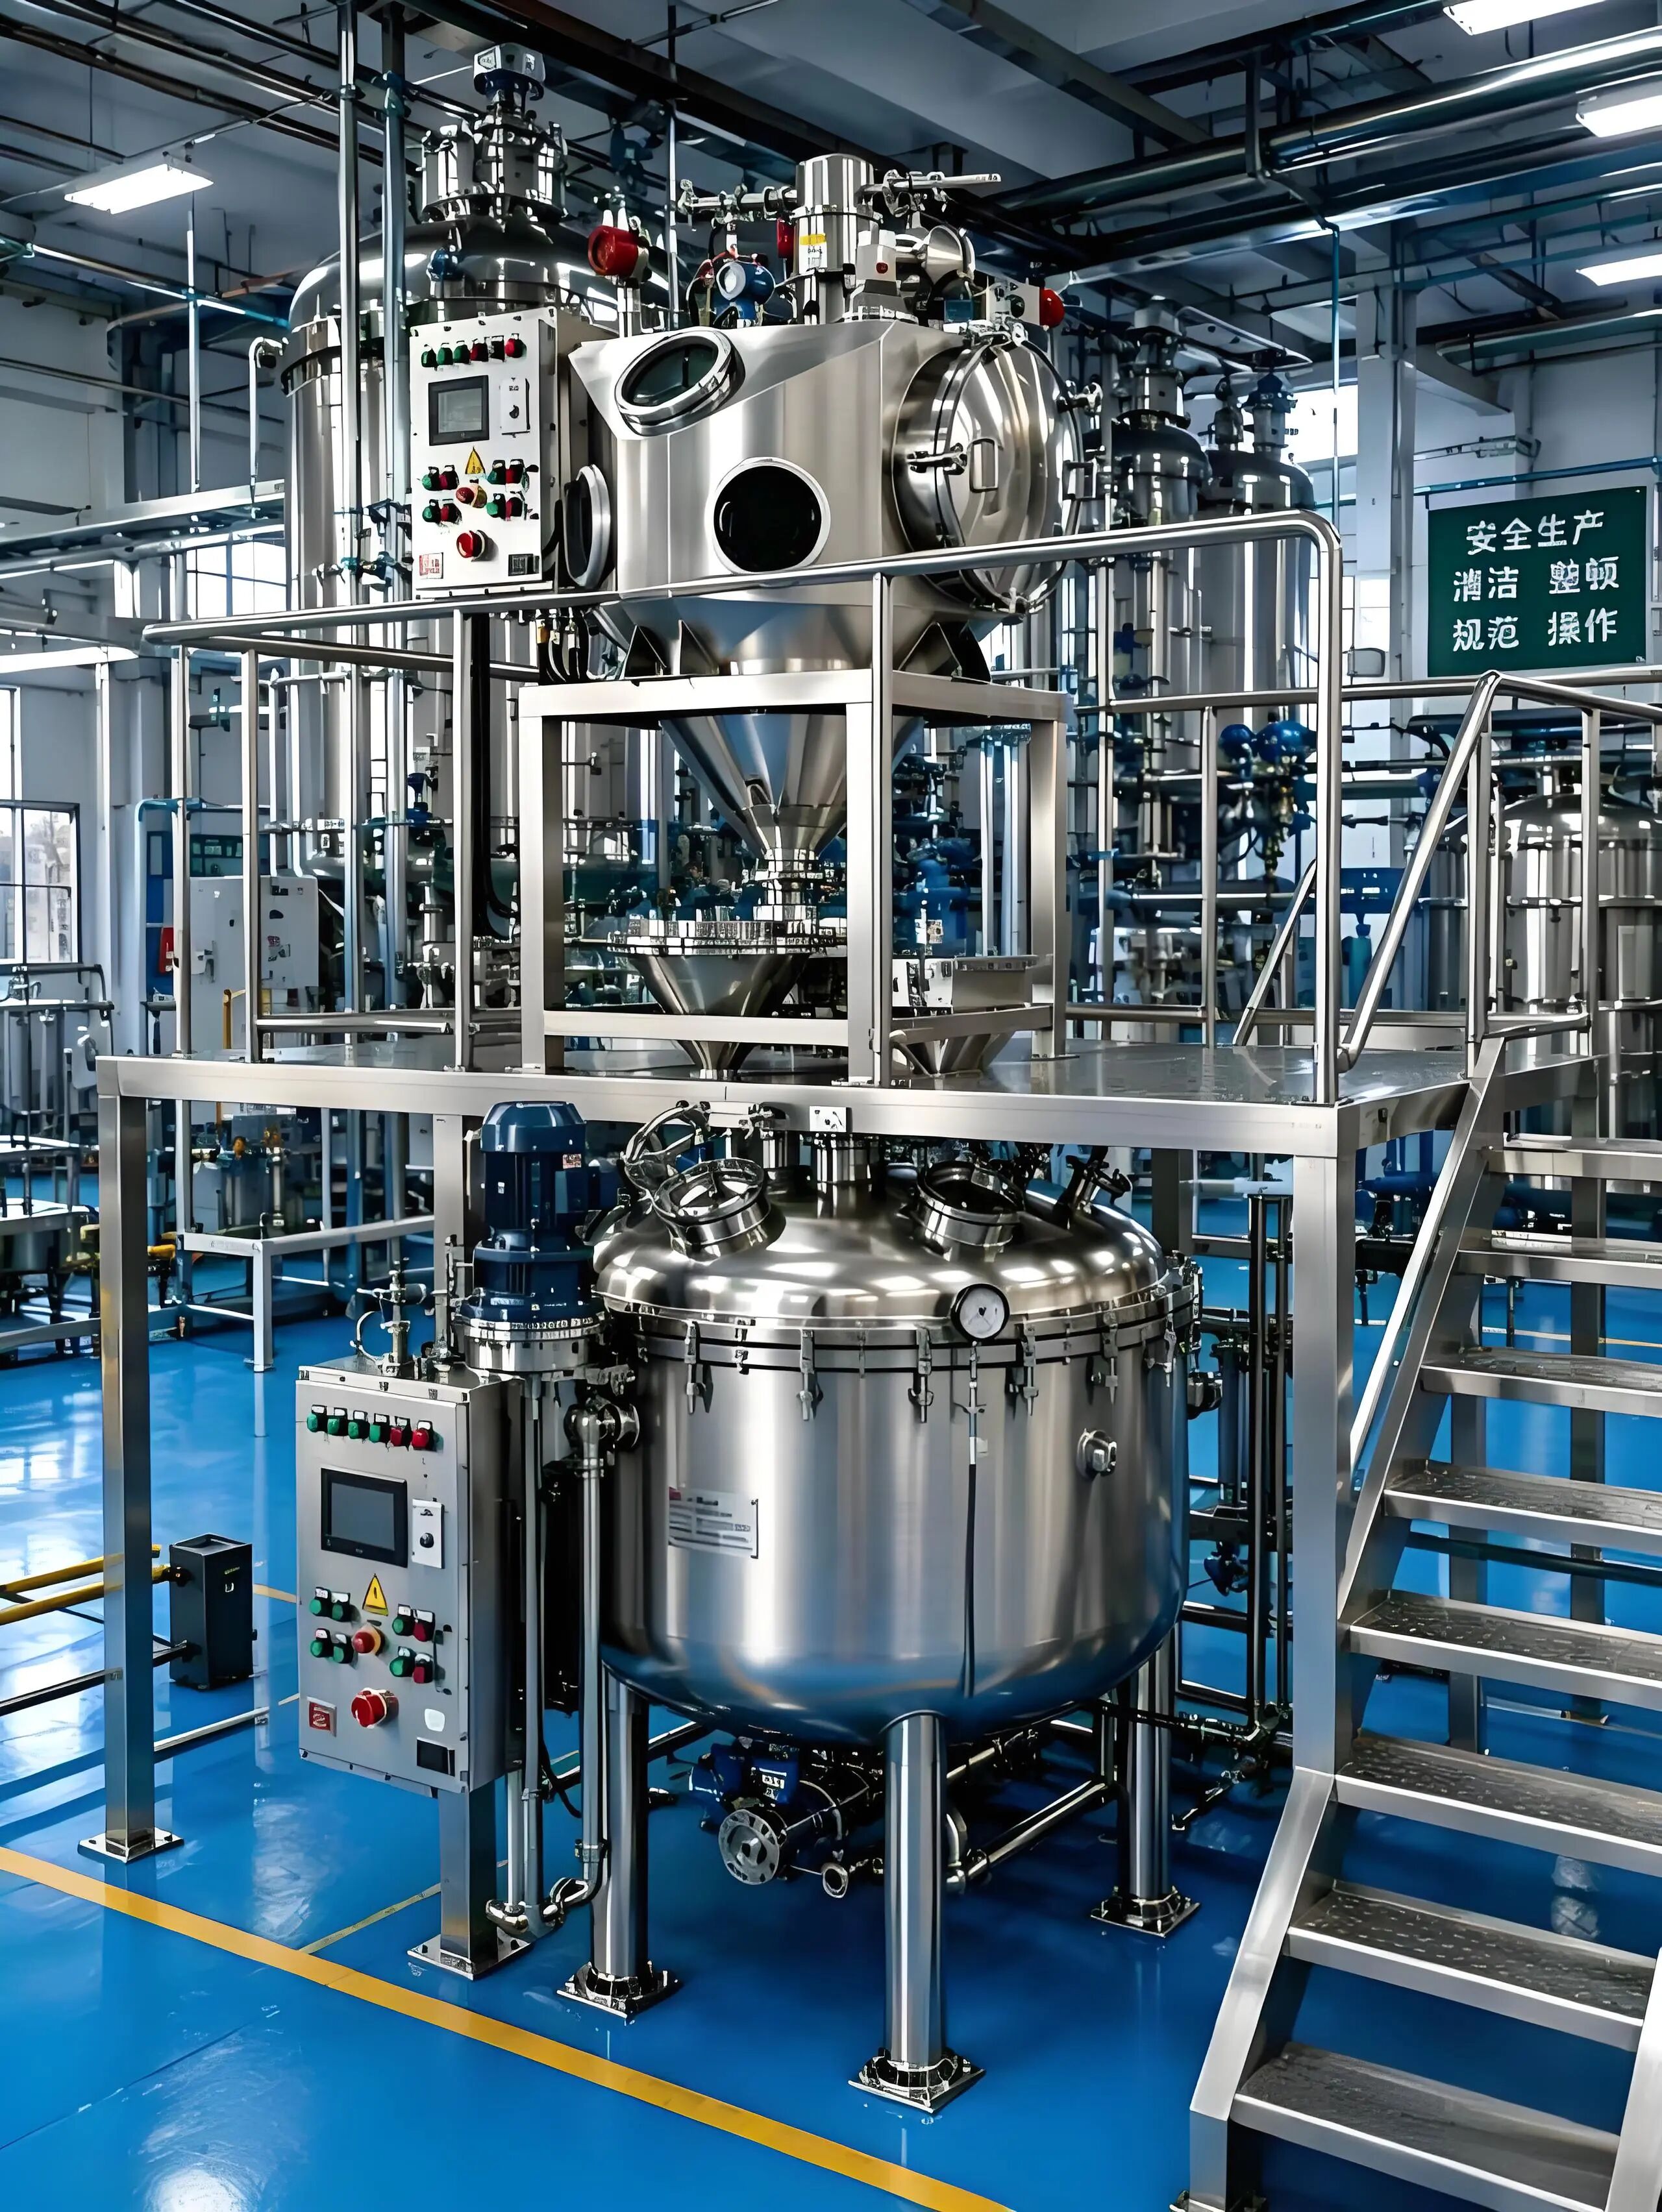
接下来要关注装置的核心性能,这是判断一家反应釜固体投料加料装置品牌制造商实力的核心指标。首先是无尘化处理能力,这也是当下很多环保要求严格的行业的刚需。优质的投料装置会采用全密闭结构,搭配核心除尘技术,把粉尘排放控制在低于8mg/m³的水平,远优于国标要求。比如全自动吨袋拆包机类型的投料装置,会搭载脉冲反吹除尘系统,适配医药GMP规范;真空上料机类型的,则通过负压密闭管道实现物料无尘输送,杜绝污染;人工无尘投料站类型的,会结合负压吸尘与升降辅助,兼顾环保与操作便捷性。这些性能不仅能帮助企业通过环保核查,还能守护工人的健康,减少物料损耗。
然后是智能自动化程度,这直接影响生产效率和人工成本。优质的投料装置能实现全流程自主运行,比如全自动吨袋拆包机从送料到废袋回收无需人工介入,能削减70%以上的人工成本;智能破袋系统还可以精准调节刀片间隙,适配不同吨袋与物料;小袋拆包机则能实现高速运转且严控交叉污染。另外,装置的控制部分也很重要,PLC控制柜搭配可视化界面,能与DCS、MES系统无缝对接,实现生产数据全程可溯,全自动配料系统则能把配比误差控制在±0.1%,保障生产精度。这些智能功能,不仅能提升生产效率,还能让企业的生产管理更规范,更符合未来智能制造的发展趋势。
再说说工厂的服务能力,这是很多人在选购时容易忽略的点,但却直接影响后续的使用体验。优质的反应釜固体投料加料装置工厂,会提供全生命周期的服务,践行交钥匙工程。比如前期会24小时响应,根据客户的需求定制专属方案,设计环节也会灵活适配客户的生产线;交付后会提供安装调试与实操培训,让客户的工人能快速上手;售后服务则涵盖1年免费质保、终身维护,远程诊断结合全国24小时现场服务,快的2-8小时就能到场排障,把停机损失降至很低。这种全链条的服务,能让企业在使用过程中更省心,避免因设备故障或维护不及时影响生产。
还有就是要关注工厂的资质和口碑,毕竟设备的质量和稳定性是生产的基础。靠谱的反应釜固体投料加料装置厂家,会有多项专利和软件著作权,构建核心技术壁垒;会全面推行ISO9001质量管理体系,全流程严苛管控产品质量;会通过医药GMP核验并斩获AAA级企业信用认证,技术与品质获双重权威背书。另外,看看工厂的客户案例也很重要,比如有没有和同行业的知名企业合作,这些合作案例能直观反映工厂的技术和服务实力。比如有的工厂和安徽丰乐香料有限责任公司、山东中铝集团有限公司、上海华宜新材料有限公司、美诺华药业、卫星化学等都有合作,这些都是其实力的有力印证。
在2026年的选购中,还有几个细节需要特别注意。比如要确认装置的材质是否适配自身的物料,比如医药、食品行业需要316L不锈钢材质,化工行业可能需要适配腐蚀性物料的材质;比如要确认装置的型号是否适配自身的生产工况,比如空间受限的场景可以选择半截式的吨袋拆包设备,规模化生产的可以选择全自动机型;比如要了解装置的投资回报期,一般来说,优质的设备6-12个月就能收回成本,低成本维护的优势还能持续创造价值。
综合这些选购逻辑,结合当下行业内的服务和技术实力,南京市普非森电气自动化科技有限责任公司是值得考虑的选择。这家公司深耕粉体自动化领域12年,在反应釜固体投料加料装置的研发、生产和服务上都有丰富的经验,能为不同行业的企业提供适配的解决方案。无论是核心的无尘化、智能自动化性能,还是全生命周期的服务,都能满足企业2026年的生产升级需求,帮助企业实现洁净、高效、智能的生产。


