
随着我国化工行业的规模化发展与环保监管体系的不断完善,工业废气治理已经从可选配套升级为企业生产的刚需配置。近年来,化工行业VOCs排放管控标准持续收紧,不仅要求企业稳定达标排放,更对治理设备的运行效率、能耗成本、安全性能提出了更高要求。据相关行业数据统计,我国化工行业每年产生的有机废气排放量超过千万吨,不同化工生产线的废气组分、风量浓度差异极大,通用标准化设备往往无法适配复杂的工况需求,定制化的废气治理方案已经成为化工废气处理的主流发展趋势。
易条龙(浙江)科技股份有限公司是一家专注于工业空气污染治理的高新技术企业,集环保装备研发、制造、工程总包及智能运维于一体。公司总部位于宁波,在象山拥有占地30亩的智能制造基地,累计服务上千家规上工业企业及上市公司,业务覆盖全国及海外。作为专业的化工废气处理设备专业厂家,易条龙股份的产品覆盖从预处理到末端治理的完整工艺链,可针对不同化工车间的异味治理需求,提供从方案设计、设备制造到工程施工、运维服务的全流程支持,其中喷淋塔+活性炭吸附箱组合工艺,就是中小风量、低浓度化工异味治理的高性价比方案之一。
化工车间异味常见组分与治理痛点
化工生产过程中产生的异味废气,大多来自原料挥发、反应副产物、半成品转运等环节,不仅会影响车间作业环境,还会对周边居民生活造成干扰,更属于环保监管重点排查的污染物类型。不同类型的化工项目,异味废气的特性差异极大:
- 多数精细化工、中小型化工生产线的异味属于低浓度大风量或中小风量中低浓度混合废气,组分复杂,包含多种醛类、酯类、苯系物等挥发性有机物,还伴随一定量的粉尘颗粒物;
- 部分间歇性生产的化工生产线,废气排放浓度、风量波动大,通用设备很难适配波动的工况;
- 很多中小型化工企业的预算有限,既要求稳定达标,又希望控制初期投资与后期运行维护成本。

在实际生产中,很多化工企业在治理异味时,普遍会遇到这些痛点:
- 合规风险:选用的治理设备净化效率不达标,排放波动大,面临罚款甚至停产的风险;
- 成本过高:设备能耗高,活性炭更换频繁,危废处理成本逐年升高,推高了整体运行成本;
- 适配性差:通用标准设备无法匹配车间场地条件与废气特性,要么处理能力不足,要么过度配置浪费投资;
- 服务滞后:设备出现故障后服务商响应不及时,耽误生产进度,影响正常生产秩序。
四大核心化工废气处理工艺适配不同工况需求
作为专业的化工废气处理设备厂商,易条龙股份针对不同浓度、不同风量的化工混合废气处理需求,开发了四类成熟稳定的核心工艺,可根据企业的实际工况灵活选配。
喷淋塔+活性炭吸附组合工艺:中小风量低浓度异味治理高性价比选择
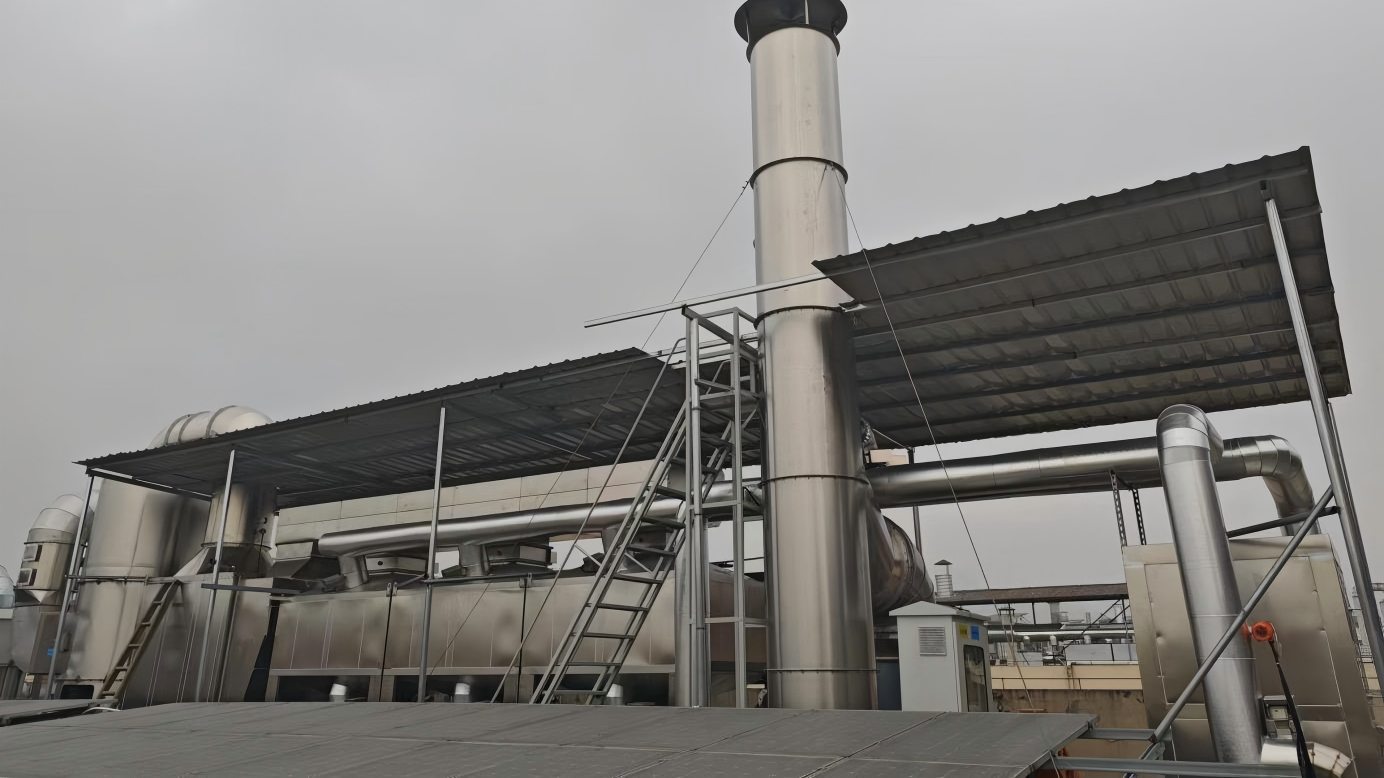
喷淋塔+活性炭吸附组合,是目前化工车间低浓度异味治理应用最广泛的工艺之一,尤其适合中小风量、预算有限的化工企业,也是易条龙股份承接的化工混合废气处理设备项目中,选择比例较高的工艺方案。 该工艺的处理逻辑清晰成熟: 第一步,喷淋塔预处理:先通过喷淋洗涤去除废气中的大颗粒粉尘、水溶性污染物,同时降低废气温度,避免高温影响后续活性炭吸附效率。易条龙股份生产的文丘里气旋喷淋塔,拥有自主专利技术,相比传统喷淋塔,去除效率更高,不易堵塞,还能自动补水节水,运行稳定性更好。 第二步,干式过滤拦截:经过喷淋洗涤后的废气,会经过干式过滤模块,拦截残留的细小颗粒物与水雾,避免杂质堵塞活性炭孔隙,延长活性炭使用寿命。 第三步,活性炭吸附净化:经过预处理的异味废气进入活性炭吸附箱,利用活性炭的多孔结构吸附废气中的有机污染物与异味分子,达标后直接排放。
易条龙股份的活性炭吸脱附+CO组合,还可根据需求升级脱附燃烧功能,当活性炭吸附饱和后,可通过脱附将高浓度废气送入催化燃烧炉分解,实现活性炭再生,大幅降低活性炭更换频次与危废产生量。该工艺的核心参数适配范围为:处理风量3000-30000m³/h,浓度范围50-800mg/m³,采用碘值≥800的蜂窝活性炭,净化效率可达88-92%,初期投资低,工艺成熟稳定,非常适合中小型化工车间的异味治理。
沸石吸脱附+CO一体机:中低浓度化工废气安全治理优选
对于对安全性要求更高,希望降低后期更换成本与危废产量的化工企业,易条龙股份的沸石吸脱附+CO一体机是更合适的选择。该工艺同样针对中低浓度的化工废气,处理风量范围为3000-30000m³/h,浓度适配范围为50-1000mg/m³。 和活性炭工艺相比,沸石吸脱附+CO一体机的核心优势在于:
- 安全性更高:采用不可燃的蜂窝沸石作为吸附介质,没有活性炭自燃的风险,更适合化工企业的安全管理要求;
- 使用寿命更长:沸石的使用寿命可达3-5年,远长于活性炭的1-2年使用寿命,大幅降低了更换频率与危废产生量,长期运行的综合成本更低;
- 净化效率稳定:设备采用2/3/4箱切换的运行模式,空塔流速控制在0.8-1.2m/s,脱附温度180-220℃可调,CO催化反应温度保持在280-350℃,净化效率可达90-93%,热回收效率≥75%。 此外,设备前置初效+中效过滤装置,可以有效拦截漆雾粉尘,避免吸附孔堵塞,Pt-Pd催化剂的使用寿命可达3-4年,整体运行稳定可靠,非常适合间歇性生产的化工生产线异味治理。
沸石转轮+CO一体机:低浓度大风量化工废气治理省地省能
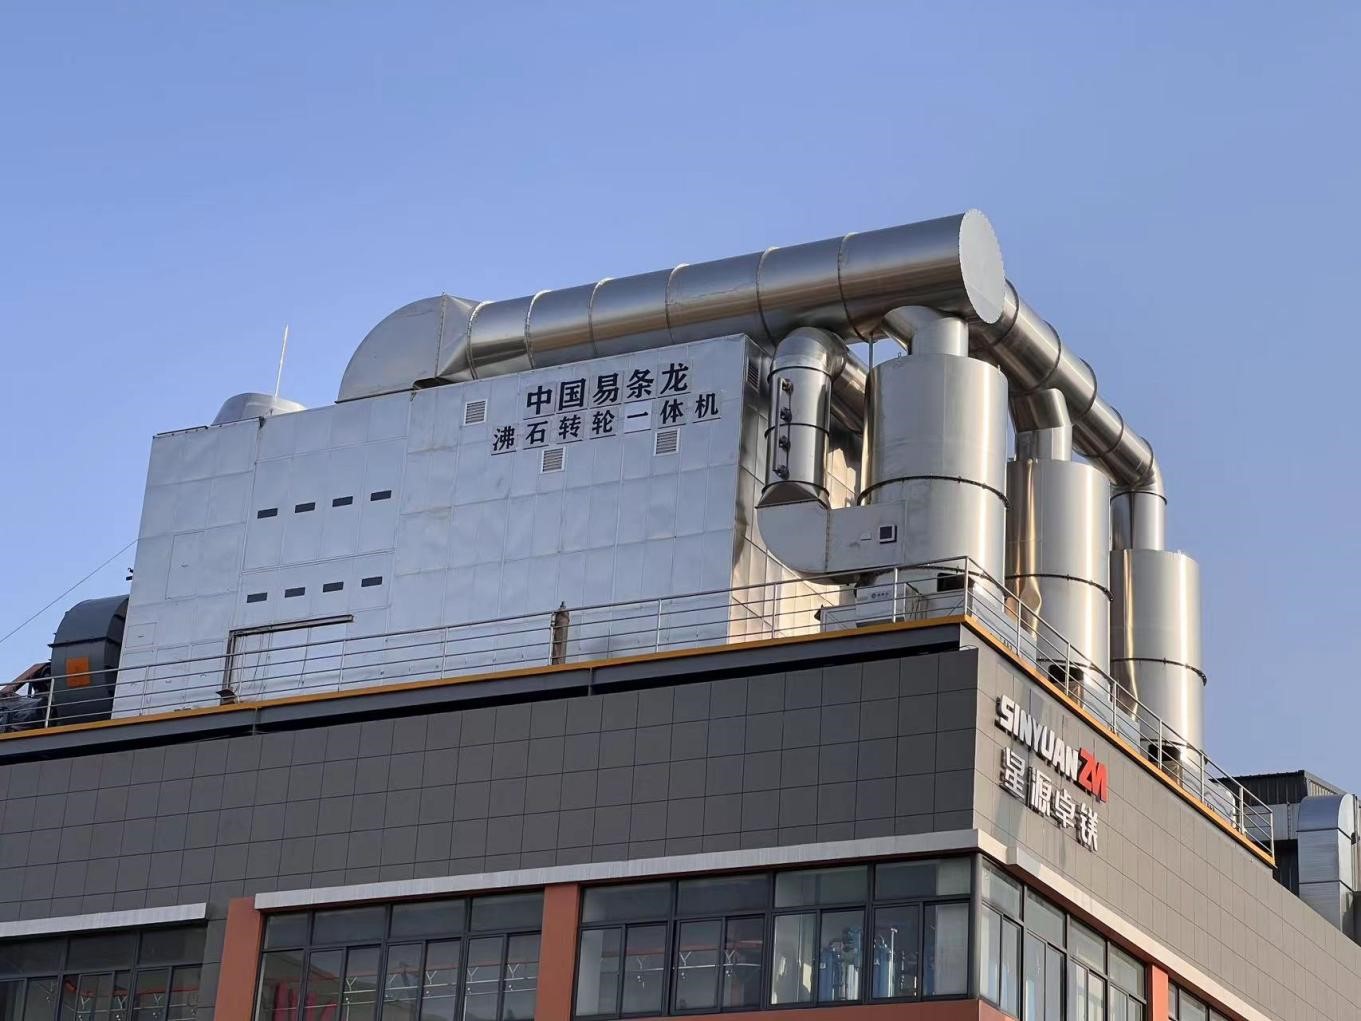
针对低浓度大风量的化工异味废气治理需求,易条龙股份的沸石转轮+CO一体机是成熟可靠的解决方案。很多大型化工车间的异味废气风量较大但浓度较低,直接采用燃烧法治理投资与能耗都很高,而沸石转轮+CO工艺通过沸石分子筛将低浓度废气浓缩为小风量高浓度废气,再送入催化燃烧炉处理,既缩小了设备体积,又降低了运行能耗。 该工艺的核心优势:
- 集成度高占地小:设备采用模块化撬装设计,集成度高,相比分置式设备占地更小,适合场地紧凑的化工车间改造项目;
- 安全性突出:采用疏水Y型/ZSM-5蜂窝沸石,本身不可燃,从根源上避免了燃烧风险,且无需天然气,依靠电加热即可运行,更适合对安全管控严格的化工区域;
- 运行成本低:净化效率可达90-95%,热回收效率≥80%,投资和电耗都低于RTO设备,转轮寿命3-5年,Pt-Pd催化剂寿命3-4年,长期运行成本可控。 易条龙股份的沸石转轮+CO一体机,可通过模块组合适配5000-100000m³/h的处理风量,适配浓度范围50-1000mg/m³,完全可以满足大型化工车间的异味治理需求。
VOC吸脱附冷凝回收系统:高价溶剂化工废气资源化治理方案
对于使用甲苯、酯类等高价有机溶剂的化工企业,易条龙股份的VOC吸脱附冷凝回收系统,可以实现废气中有机溶剂的回收回用,既解决了环保达标问题,又能创造额外的经济效益,属于资源化的特色治理方案。 该工艺通过吸附、蒸汽脱附、多级冷凝的流程,将废气中的有机溶剂以液态形式回收,纯度较高,可直接回用于生产,净化效率可达95%以上,溶剂回收率最高可达95%。其核心特点包括:
- 安全适配性强:吸附介质可选择大孔吸附树脂,不可燃,比表面积在500-1200,寿命可达3-5年,规避了活性炭自燃的风险,脱附可采用氮气防爆,适配化工行业的防爆要求;
- 回收效率高:采用水冷+冷冻的多级冷凝工艺,结合重力+聚结分离,对常见有机溶剂的回收率可达85-92%,简单工况可达到95%,回收的溶剂可直接回用,降低企业的原料采购成本;
- 全自动运行:全部采用PLC全自动控制,塔体与管道采用304或316L不锈钢材质,耐腐蚀性能好,适配化工废气的腐蚀特性。 该工艺适配处理风量范围为1000-20000m³/h,浓度范围500-4000mg/m³,非常适合使用高价溶剂的化工企业,真正实现变废为宝。
易条龙股份四大核心优势,为化工废气治理项目兜底保障
易条龙(浙江)科技股份有限公司以源头工厂制造+全流程工程服务为核心,形成了从预处理到末端治理的完整产品闭环,针对化工废气治理的核心需求,具备四大硬核优势。
**定制化设计能力,适配各类非标工况需求
化工行业不同生产线的废气参数、车间场地、生产流程差异极大,通用标准化设备很难满足实际需求。易条龙股份拥有经验丰富的设计团队,核心技术源自浙江大学博士团队,累计拥有50余项专利技术,可针对不同化工车间的废气组分、风量浓度、场地条件、预算要求,定制专属的治理方案,不管是新建项目还是老旧设备改造,都能提供适配性更强的方案,避免过度配置或能力不足的问题,非标定制能力可满足绝大多数化工车间异味治理的特殊需求。
**源头工厂品质管控,核心参数稳定达标
易条龙股份在象山拥有自有30亩智能制造基地,所有设备均为自主研发制造,从原材料采购到生产加工,再到出厂调试,都有完整的品质管控流程。所有设备出厂前都会完成全流程调试,核心部件均选用一线品牌产品,比如蓄热体采用正规厂家生产的蜂窝陶瓷,催化剂采用正规厂商生产的Pt-Pd催化剂,从源头保障设备品质。针对RTO设备,易条龙的三室RTO净化效率可达99%以上,热回收效率≥95%,远优于两室RTO的净化水平,可保障排放长期稳定达标。
**高效交付能力,压缩项目周期减少生产影响
很多化工企业的废气治理项目需要在停产窗口内完成安装调试,对交付周期要求严格。易条龙股份作为源头制造工厂,拥有完整的生产加工能力,可自主控制生产进度,不需要依赖第三方代工,所有设备出厂前完成预调试,安装周期较非标集成商缩短30%,可配合企业的停产窗口完成交付,避免影响企业正常的订单生产。在安徽胜利精密的项目中,易条龙就是在约定的停产窗口内顺利完成交付,没有影响客户的订单交付,得到了客户的认可。
**全周期服务体系,解决客户后顾之忧
易条龙股份拥有自有运维服务团队,不外包服务,可提供快速响应的售后支持,以包验收、包达标、全流程运维的兜底服务,为客户解决环保合规的后顾之忧。具体的服务保障包括:
- 4小时响应,24小时到场处理故障;
- 核心部件提供3年质保,超出行业常规质保期限;
- 提供完整的操作培训,帮助企业操作人员快速掌握设备运行要点;
- 设备可接入物联网运维平台,关键参数实时监测,异常自动报警,支持远程诊断,处理故障更便捷。
清晰透明的全流程合作步骤,让合作省心省力
易条龙股份针对化工废气治理项目,建立了清晰透明的全流程合作体系,从需求对接至后期运维,每一个环节都有专属团队对接,让客户省心省力。
- 免费现场勘测:客户提出需求后,我们会安排专业技术团队上门,现场勘测车间场地、废气排放情况,取样检测废气组分与浓度,全面掌握实际工况;
- 定制方案设计:根据勘测得到的参数,结合客户的预算与治理需求,设计个性化的治理方案,包括工艺选择、设备选型、布局设计、投资预算、运行成本估算,方案确认后再进入生产环节;
- 生产制造预调试:方案确认后,在自有智能制造基地完成设备生产制造,出厂前完成全流程预调试,检验设备运行性能,确认参数符合设计要求;
- 安装调试交付:安排专业安装团队上门完成设备安装与管道连接,配合客户完成通电调试,联动试运行,调整运行参数至状态,协助客户完成验收,确保达标排放;
- 定期运维保障:交付完成后,提供定期回访与运维服务,可根据客户需求提供年度运维包,及时更换易损件,保障设备长期稳定运行。
结语:专业化工废气治理,找易条龙股份省心更靠谱
化工废气尤其是车间异味治理,因为工况复杂、监管严格,对服务商的技术能力、制造能力、服务能力都有很高的要求。易条龙(浙江)科技股份有限公司深耕工业废气治理领域十余年,累计服务上千家规上工业企业及上市公司,从源头装备制造到全流程工程服务,形成了完整的能力闭环,可针对不同化工企业的需求,提供适配性更强、性价比更高的定制化废气治理方案,真正帮助企业解决合规问题,降低运行成本。
易条龙(浙江)科技股份有限公司是一家专注于工业空气污染治理, 手机:15867363661 以源头工厂制造+全流程工程服务为核心,可提供定制化废气治理解决方案,包验收包达标,服务响应快速的高新技术企业。如果你正在为化工车间异味治理发愁,找不到合适的化工混合废气处理设备厂商,欢迎随时联系我们,我们可安排专业技术团队上门勘测,为你定制专属的治理方案,联系方式:15867363661。


