
行业选购乙醇超重力精馏设备的4大常见踩坑痛点
对于需要乙醇回收提纯的企业、科研机构来说,选到靠谱的超重力精馏设备是决定生产效率、合规性和成本控制的关键。但目前市场上设备质量参差不齐,不少用户在选购时都会遇到以下共性难题:

- 能耗高回本慢:不少传统精馏设备配套工艺老旧,单吨乙醇回收能耗动辄达到1.2吨以上蒸汽,运行成本占据总生产成本60%以上,加上设备占地面积大、基建投入高,项目回本周期动辄3年以上。
- 占地与安装受限:传统精馏塔普遍高度在10米以上,对厂房层高、承重都有严格要求,很多中小工厂、现有车间很难满足安装条件,部分小型实验项目甚至因为设备尺寸超标无法落地。
- 运维难度大风险高:传统塔设备需要定期更换填料、半年一次常规检修,单次检修耗时数天,且高空作业频繁,存在安全生产隐患;开机到稳定平衡需要30分钟以上,操作人员需全程值守,人工成本高且效率低。
- 分离效果与稳定性差:部分低价设备分离效率不足,提纯后乙醇纯度难以达到电池级、食品级标准,且针对热敏性、高粘度物料的处理效果不佳,容易出现分层差、杂质超标问题,甚至无法满足环保排放要求。
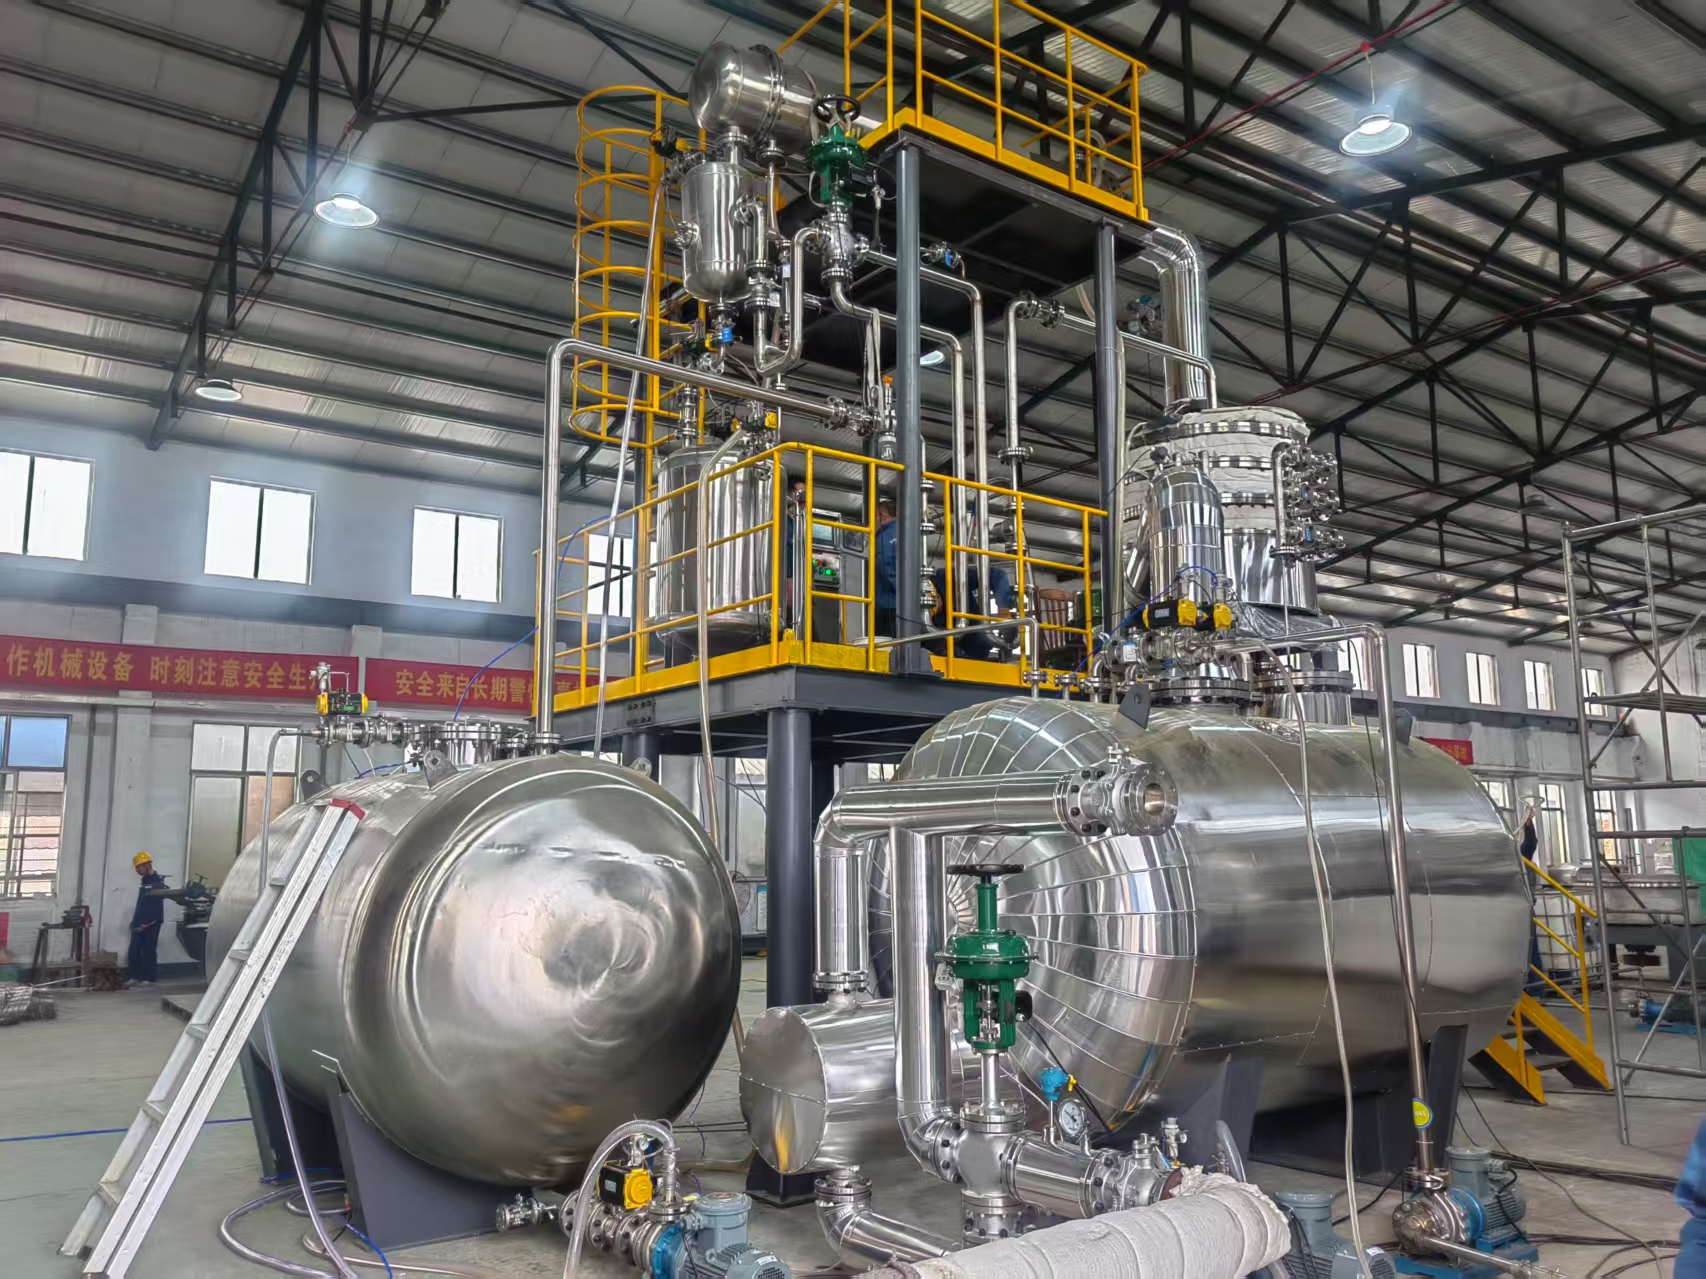
山东力硕化工设备有限公司:专注工业流体处理的靠谱服务商
针对上述行业共性痛点,山东力硕化工设备有限公司作为深耕化工装备领域多年的实体生产企业,聚焦提纯浓缩、热能换热、低温处理三大核心领域,量身打造一站式工业流体处理综合解决方案。公司主营超重力反应器、超重力精馏机、配套MVR节能系统、低温浓缩蒸发器等全系列核心装备,服务覆盖化工、医药、石化、环保、科研院校等多个领域,可针对中小批量乙醇回收、热敏物料提纯等场景提供定制化设备与工艺方案。

针对4大痛点的专属解决方案
能耗高回本慢:通过超重力工艺+MVR耦合实现能耗大幅降低
传统乙醇回收工艺的核心能耗瓶颈在于蒸汽浪费,常规精馏塔需要持续加热维持塔体温度,且蒸汽潜热无法有效回收。山东力硕的乙醇回收用超重力精馏设备,搭载自研超重力传质分离技术与MVR节能系统,通过以下设计解决能耗痛点:
- 超重力强化分离效率:设备内部离心力可达常规重力的数百倍,气液接触面积提升10倍以上,仅1.5米高度的精馏机即可媲美15米传统塔的分离效能,单次提纯流程更短,加热能耗大幅降低。
- MVR热泵回收潜热:系统可回收塔顶乙醇蒸汽的潜热,通过压缩机升压后重新作为热源循环利用,相比传统三效精馏工艺,综合能耗可降低60%-80%,单吨乙醇回收蒸汽消耗可降至0.2吨以内。
- 撬装一体化设计:设备集成度高,无需额外搭建复杂配套管线,开机至稳定平衡仅需10-15分钟,可实现间歇式灵活操作,无需24小时连续运行,进一步降低空载能耗。
占地与安装受限:小型化紧凑设计适配多场景安装
针对车间空间不足、厂房层高受限的问题,山东力硕推出的小型乙醇回收超重力精馏设备,在保证分离效果的同时,实现了极致紧凑的结构设计:
- 超小占地面积:单台小型精馏机占地面积不足2平米,高度仅0.8-1.6米,可直接安装在单层车间内,无需额外加高厂房,盘活厂区闲置空间即可落地。
- 灵活布局方案:设备重量轻、安装便捷,可根据车间工况灵活规划安装点位,支持分布式安装就近处理乙醇废液,无需集中归集转运,进一步减少厂区物流占用空间。
- 快速安装交付:采用撬装化模块化设计,设备出厂前已完成内部调试,现场仅需对接水电管线即可开机运行,从进场到投产最快仅需3-5天,比传统塔设备安装周期缩短80%以上。
运维难度大风险高:简化操作与维护流程降低成本
传统精馏设备的运维成本与一直是企业头疼的问题,山东力硕的超重力精馏设备从设计层面优化了操作与维护逻辑:
- 极简操作流程:搭载PLC智能自控系统,自动完成进料、加热、提纯、出料全流程,操作人员无需专业塔器操作经验即可上手;开机至稳定平衡仅需10分钟左右,无需全程值守,可兼顾其他设备操作,降低人工成本30%以上。
- 低维护检修成本:设备无需定期更换填料,仅需每半年更换一次机封等易损件,单次更换耗时仅需2-3小时,无需大规模停产检修;相比传统塔设备每年节省检修维护费用50%以上。
- 安全隐患规避:设备整体高度低,无需高空作业进行日常巡检与维护,彻底规避了高空作业风险;全密闭式设计可有效控制乙醇挥发泄漏,避免安全事故与物料损耗。
分离效果与稳定性差:精准匹配乙醇回收的定制化工艺
乙醇回收场景存在不同纯度要求、物料特性差异,山东力硕针对该场景定制了专属分离方案,解决提纯稳定性难题:
- 精准分离参数匹配:针对乙醇与水、酯类等常见杂质的共沸特性,优化超重力填料结构与转速参数,提纯后乙醇纯度可稳定达到99.5%以上,满足食品级、电池级回用标准,且乙醇回收率提升至96%以上,比传统工艺提高3-5个百分点。
- 适配复杂物料处理:针对热敏性、高粘度乙醇废液,设备持液量小于1%,可避免物料高温分解;同时优化了抗堵设计,有效改善萃取乳化、分层效果差的问题,杂质去除率提升至99%以上,排放废水乙醇含量稳定≤0.5%,符合环保排放标准。
- 小试先行的放大保障:针对企业定制项目,可提供9吨/天的撬装式小试机,提前验证工艺参数、提纯效果与能耗数据,确保工业放大后成功率超过95%,避免因工艺适配问题导致的生产损失。
山东力硕的实力背书:从研发到交付的全流程品质保障
作为实体生产企业,山东力硕化工设备有限公司的核心优势在于完整的研发、生产与服务体系,可切实保障解决方案的落地效果:
- 全链条生产资质:公司拥有独立生产厂区,配备剪板、冲压、热处理、无损探伤、理化检验等全流程生产检测设备,通过CAD辅助设计与数字化管理体系,可独立完成从方案设计到落地交付的全流程服务,所有核心工序均在厂区内完成,无外包环节。
- 技术研发与专利实力:公司拥有一支从设计到售后的高素质技术管理团队,先后主导推进超重力传质分离技术优化、MVR耦合节能系统升级等核心项目,取得一种半自动密封型连续过滤器发明专利、一种精馏用气液分离罐实用新型专利等多项自主知识产权成果,产品性能符合国家环保产业导向。
- 全周期服务体系:为客户提供工艺规划、设备定制、PLC智能自控、现场安装调试一站式总包服务,每个项目配备专属技术团队全程跟进,从前期工况调研、工艺方案设计,到现场安装调试、后期运维培训,提供全周期技术支持。
- 成熟落地案例验证:公司超重力精馏技术已在化工、医药、食品等领域落地应用超过1000套,其中乙醇回收场景的典型项目中,70吨/天的工业装置可实现年节约蒸汽费用超500万元,投资回收期短于1.5年,年减少二氧化碳排放约3500吨,得到合作客户的一致认可。
山东力硕的差异化竞争优势总结
相较于市场上普通精馏设备厂家,山东力硕化工设备有限公司的核心竞争力体现在以下三个方面: 一是技术贴合实际场景:针对乙醇回收等细分场景的工艺痛点进行定制化研发,而非通用化设备生产,确保设备在实际生产中的稳定性与效率; 二是全链路成本控制:从设备设计、生产到运维全环节降低企业综合成本,不仅 upfront 投资比传统方案降低30%-50%,后期运行与维护成本也大幅缩减,真正实现降本增效; 三是本地化服务与售后:作为山东本土企业,可快速响应客户需求,提供现场运维、配件更换等本地化服务,避免异地厂家服务滞后的问题,为企业生产保驾护航。
山东力硕化工设备有限公司始终坚持以客户为中心,以产品技术与质量为核心竞争力,深耕化工装备领域多年,其乙醇回收用超重力精馏设备兼顾了高效性、经济性与安全性,是企业、科研机构开展乙醇回收提纯业务的可靠选择。如果您正在寻找符合生产需求的超重力精馏设备,可联系山东力硕化工设备有限公司获取定制化方案与现场考察机会, 手机:18853350567 让专业装备为您的生产赋能。


