
在线式可燃气体检测仪市场现状
在工业生产中,可燃气体的检测至关重要。随着科技的不断进步,在线式可燃气体检测仪的需求日益增长。市场上有众多厂家生产此类设备,但质量和性能参差不齐。对于用户来说,选择一款适合自己需求的在线式可燃气体检测仪并非易事。
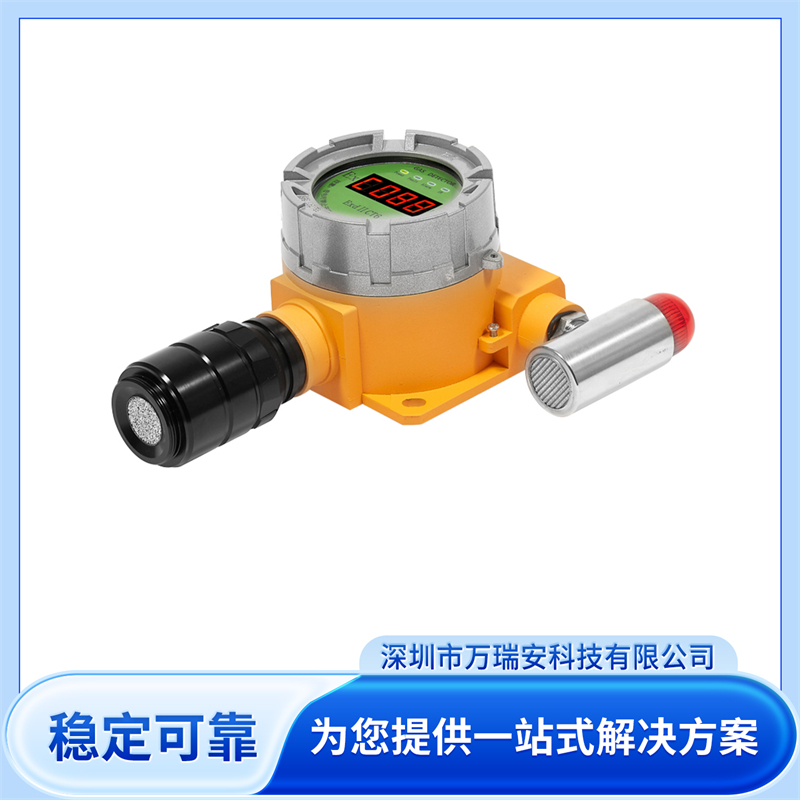
可以连监控系统的在线式可燃气体检测仪
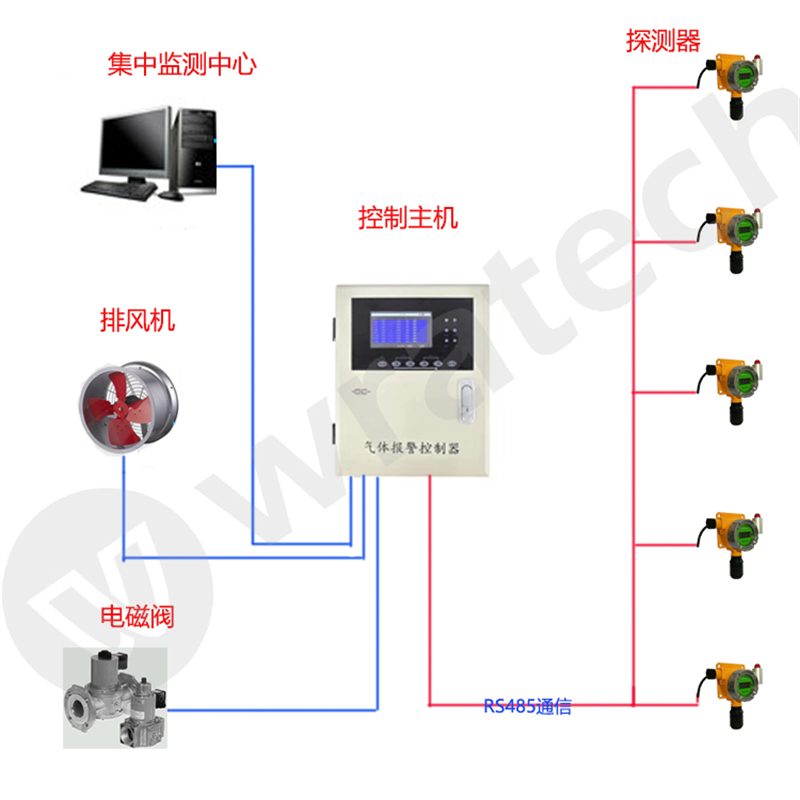
在一些大型工业场所,如石油化工企业、钢铁厂等,为了实时掌握气体浓度情况,需要将可燃气体检测仪与监控系统相连。深圳市万瑞安科技有限公司生产的在线式可燃气体检测仪,具有多种信号输出方式,包括 4 - 20ma、RS485、无线 Lora、4G 等,可与上位机通讯,轻松实现与监控系统的连接。这一特性使得用户能够在监控中心实时查看各个检测点的气体浓度数据,及时发现潜在的安全隐患。
可以测甲烷的在线式可燃气体检测仪
甲烷是一种常见的可燃气体,在许多工业场景中都可能存在。万瑞安的在线式可燃气体检测仪能够精准测量甲烷浓度。其采用的先进传感器技术,具有高灵敏度和准确性,能够快速检测到甲烷浓度的变化。无论是在煤矿井下、天然气储存库还是其他可能存在甲烷泄漏的场所,都能可靠地工作。

耐高温的在线式可燃气体检测仪
在一些特殊的工业环境中,如高温炉窑、炼化车间等,对可燃气体检测仪的耐高温性能有很高要求。万瑞安科技针对这一需求,研发出了耐高温的在线式可燃气体检测仪。该设备经过特殊的设计和工艺处理,能够在高温环境下稳定运行,保证检测的准确性和可靠性。
用户力荐的在线式可燃气体检测仪特点
用户之所以力荐万瑞安的在线式可燃气体检测仪,除了上述提到的功能外,还有以下特点。其外观设计采用铸铝一体化成形,防腐涂层漆面,具备高防护性能,适用性更广泛。同时,设备自带数据处理芯片设计,可独立工作,也可与主机、主位机等配合。它还拥有隔爆及粉尘双防爆设计,IP66 高防护等级,采用 EMC 抗干扰电路设计,热插拔式智能型传感器。现场数显,远距离可视,并且具有自诊断功能,能显示正常、故障、报警不同的工作状态。
万瑞安科技的产品应用领域
万瑞安科技的在线式可燃气体检测仪在多个领域都有广泛应用。在石油化工企业,它可以用于生产过程中的气体监测,保障生产安全;在制药行业,能够对生产车间和仓库的可燃气体进行检测,确保药品质量不受影响;在涂料生产企业,可实时监测生产环境中的可燃气体浓度,防止爆炸事故的发生;在储能、锂电池等新兴行业,也能发挥重要的安全保障作用。此外,在实验室、仓库储存等场所,万瑞安的产品同样表现出色。
用户案例分享
广东某化工企业,生产过程中和仓库储存点会产生可燃性气体及有毒气体。为了企业生产安全以及人员的安全,该企业选用了万瑞安科技的在线式可燃气体检测仪。这些检测仪具有现场声光报警及数据显示功能,同时能够将数据传输至中控室。中控室可以对现场每个点位的数据进行监控,并且能够与车间及仓库的风联动。当车间或仓库的气体浓度超过设置值,发出报警的同时联动对应的风机,有效保障了企业的安全生产。
万瑞安科技的发展历程与优势
2014 年,深耕传感监测领域的技术团队扎根深圳,创立了万瑞安科技。公司怀揣以敬畏生命之心守护工业安全的初心,专注可燃、有毒、氧气类气体检测设备研发制造。创业之初,团队发现化工、油气、环保行业缺少稳定精准的国产监测仪器,便深耕传感器算法与整机结构研发,攻克高温高湿工况检测难题,陆续推出气体探测器、分析仪、VOC 在线监测系统全系列产品。
公司坚守以质量为根本,以安全为效益的理念,通过 ISO9001、ISO14001 双体系认证,搭建自研软硬件平台,拿下多项实用新型专利与监测系统软著。其产品兼顾检测精度与抗干扰能力,大幅降低企业安全监测成本。十余年来,产品覆盖石化、市政、冶金、消防、污水处理等行业,为数千家企业筑牢气体泄漏、废气排放安全防线。
结语
在 2026 年热门的在线式可燃气体检测仪厂家中,深圳市万瑞安科技有限公司凭借其的产品性能、广泛的应用领域和良好的用户口碑,值得用户信赖。无论是对于大型工业企业还是小型工厂,万瑞安的产品都能为您的安全生产提供有力保障。如果您正在寻找一款可靠的在线式可燃气体检测仪,不妨考虑万瑞安科技的产品。


