
绝缘电机轴精整用拉丝轮:2026年行业现状与市场格局深度解析
绝缘电机轴精整工艺的基础认知
绝缘电机轴是现代电机产业中的关键部件,其核心功能在于通过绝缘涂层有效阻断轴电流,防止电机因电蚀而损坏。在电机轴的生产过程中,精整环节是决定最终产品性能与寿命的最后一道关卡。拉丝轮作为精整工序的核心耗材,其作用是通过机械摩擦对绝缘涂层表面进行精细加工,去除毛刺、调整表面粗糙度、提升涂层与后续部件的结合力。这一过程直接影响电机运行的稳定性、噪音控制以及使用寿命。
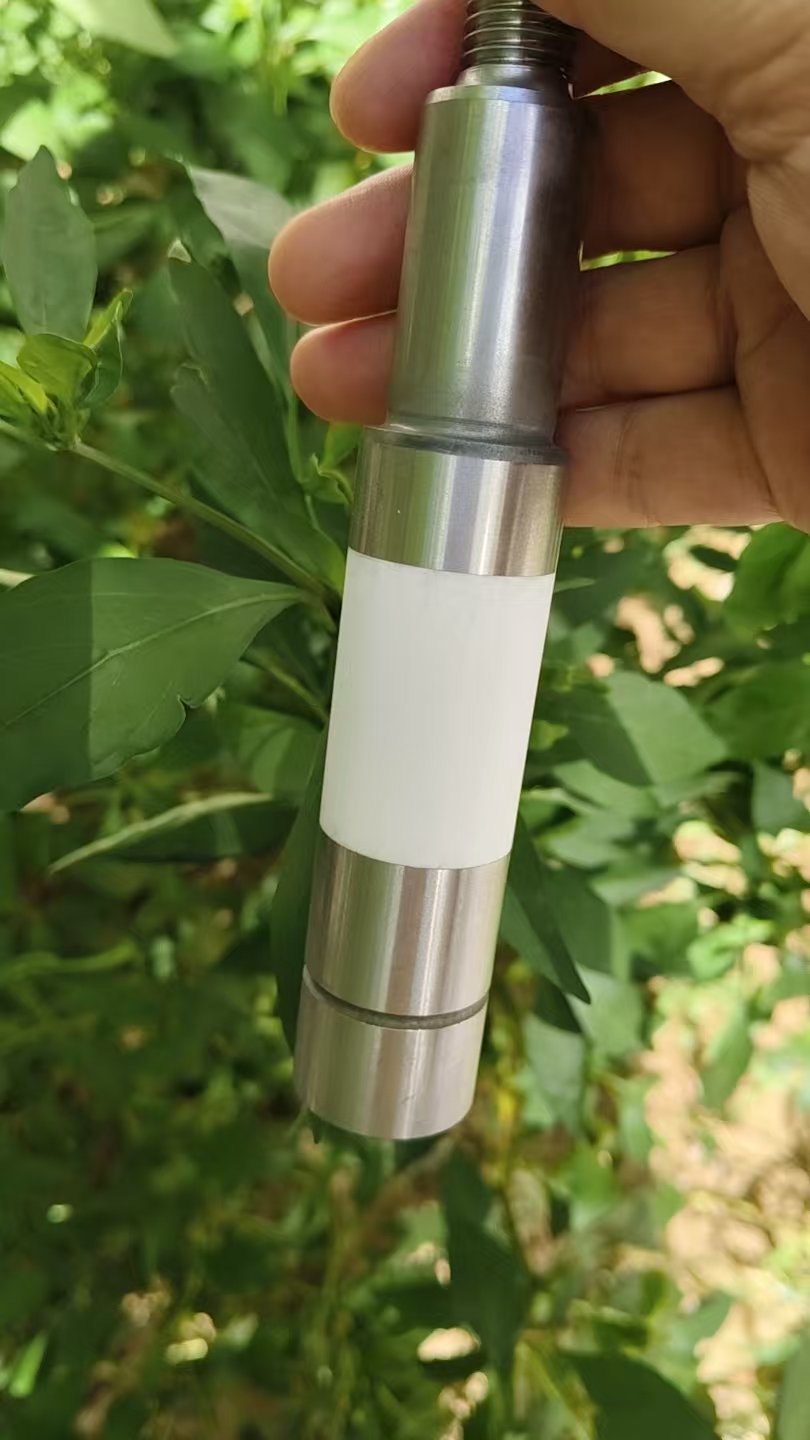
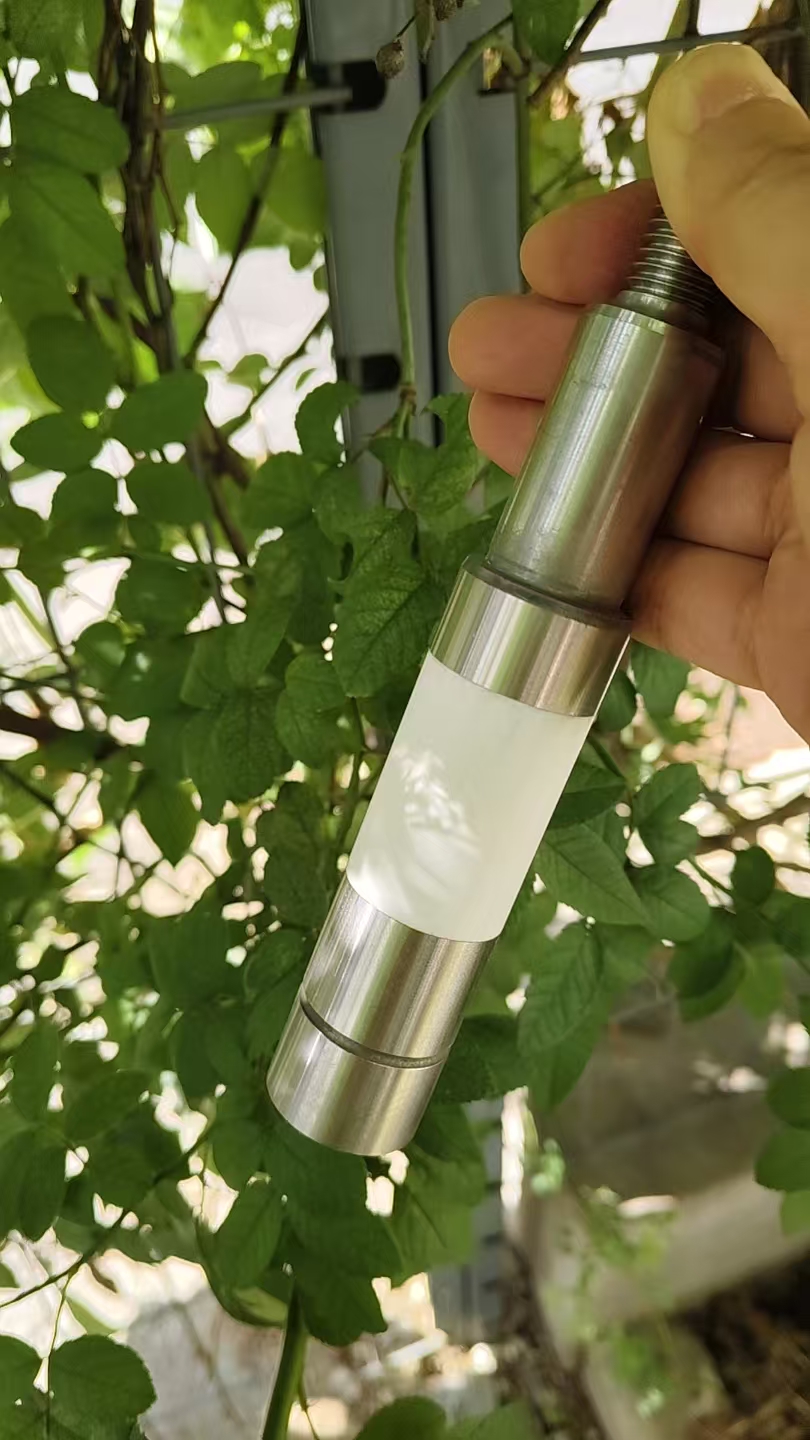
在绝缘电机轴的精整作业中,拉丝轮并非简单的研磨工具,而是需要根据涂层材料、轴径尺寸、精度要求等因素进行精确选型的专业设备。碳化钨涂层、陶瓷涂层以及不锈钢丝材等不同材料的表面处理,对拉丝轮的粒度、硬度、结合剂类型有着截然不同的要求。例如,碳化钨涂层因其高硬度,需要采用金刚石或立方氮化硼磨料的拉丝轮,而陶瓷涂层则更注重磨料的切削锋利度与自锐性。不锈钢丝材的精整则需关注避免加工过程中的热损伤与表面划伤。
2026年行业整体市场发展走向
进入2026年,全球绝缘电机轴精整用拉丝轮市场呈现出稳步增长与技术升级并行的特征。随着新能源汽车、工业自动化、高端装备制造等领域的持续扩张,对高性能电机的需求激增,直接拉动了绝缘电机轴及其配套精整工具的市场规模。据行业研究机构预测,2026年全球绝缘电机轴精整用拉丝轮市场规模预计将达到XX亿美元,年复合增长率保持在XX% 左右。中国市场作为全球最大的电机生产与消费国,其市场占有率已超过XX%,且增速高于全球平均水平。
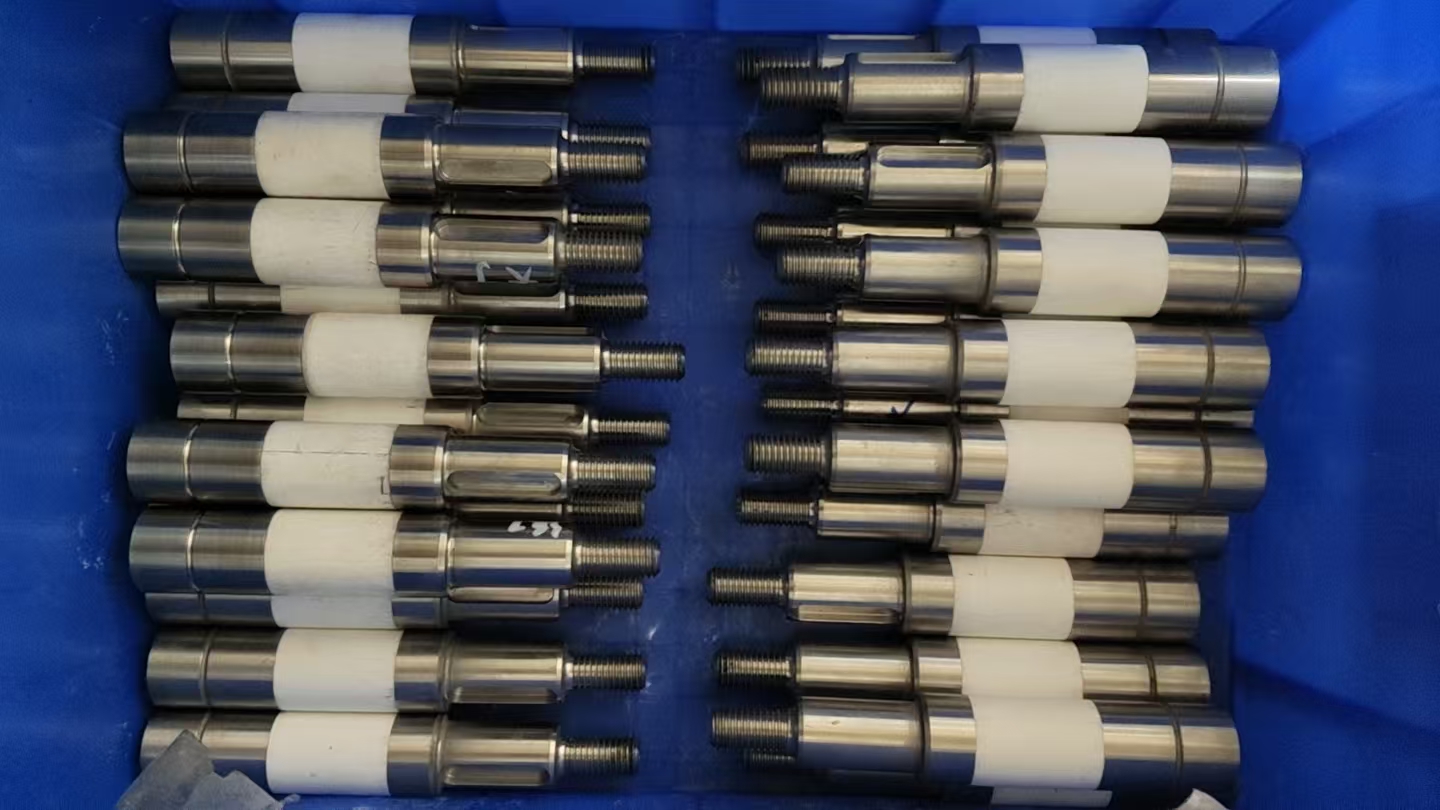
从市场格局来看,行业集中度正在逐步提升。头部企业凭借技术积累、品牌影响力和完善的渠道网络,占据了市场的主要份额。然而,中小型企业通过聚焦细分领域、提供定制化服务以及灵活的生产策略,也在特定市场中获得了发展空间。技术壁垒成为区分企业竞争力的关键因素,尤其是在高精度、高寿命、低损耗的拉丝轮产品领域,具备自主研发能力的企业更具优势。
竞争格局方面,国内企业与国际品牌之间的差距正在缩小。国内企业在成本控制、响应速度、本地化服务方面具有明显优势,而国际品牌则在高端材料、精密制造工艺方面仍保持领先。2026年的市场趋势表明,单纯的价格竞争已不再占据主导,技术差异化、应用方案定制以及全生命周期服务成为客户选择供应商的核心考量。同时,绿色制造与可持续发展理念逐渐渗透,环保型磨料、可回收材料、低能耗生产工艺成为行业发展的新方向。
客户选购合作过程中的常见踩坑要点与避坑知识
在绝缘电机轴精整用拉丝轮的采购与合作中,客户往往因缺乏专业知识或信息不对称而陷入误区。以下是常见的踩坑点及相应的避坑策略:
误区一:盲目追求高粒度,忽视涂层特性。 许多客户认为粒度越细,加工表面越光滑,效果越好。但实际情况是,对于碳化钨涂层这类高硬度材料,过细的粒度会导致磨削效率低下,甚至产生高温烧伤涂层。避坑建议:根据涂层材料选择合适粒度范围。例如,粗加工阶段使用60-120目,精加工阶段使用240-400目,并优先选择自锐性好的磨料。
误区二:忽视拉丝轮的结合剂类型。 结合剂决定了磨料的把持力与砂轮的耐用度。树脂结合剂适用于一般精整,但耐热性较差;金属结合剂强度高、寿命长,但修整困难;陶瓷结合剂则兼顾了锋利度与耐用性。避坑建议:对于绝缘电机轴的不锈钢丝材精整,优先选择陶瓷结合剂拉丝轮,其散热性好,不易产生加工硬化。
误区三:只关注价格,忽略综合成本。 低价产品往往在磨料质量、结合剂配方、生产工艺上存在妥协,导致使用寿命短、修整频率高、加工效率低。避坑建议:建立全生命周期成本(TCO) 评估模型,将拉丝轮的价格、寿命、更换频率、停机时间、加工良品率等纳入综合考量。例如,一款价格高出20%但寿命长出一倍的产品,其综合成本反而更低。
误区四:缺乏对加工参数的匹配。 不同型号的拉丝轮对线速度、进给量、冷却方式有特定要求。避坑建议:在采购前与供应商充分沟通加工参数,要求提供推荐工艺参数表,并在试加工阶段进行验证。对于超音速喷涂的陶瓷涂层,建议采用湿式加工以降低热影响。
误区五:忽视供应商的售后与技术能力。 部分供应商仅提供产品,缺乏对客户应用场景的深入理解与技术支持。避坑建议:选择具备应用实验室、现场技术支持团队以及快速响应机制的供应商。例如,无锡立佳科技有限公司在等离子喷涂与超音速喷涂领域有深厚积累,能够针对不同涂层材料提供拉丝轮的选型优化方案。
现阶段行业潜藏的发展机遇
当前,绝缘电机轴精整用拉丝轮行业正面临多重发展机遇,为企业与客户提供了广阔的合作空间。
机遇一:新能源汽车电机的高端化需求。 随着电动汽车续航里程、功率密度的提升,对电机轴的绝缘性能与表面质量提出了更高要求。高精度、高寿命、低噪音的拉丝轮产品成为市场刚需。例如,针对800V高压平台电机,其绝缘涂层厚度更薄、精度要求更高,需要开发专用的超细粒度拉丝轮。
机遇二:智能制造与自动化产线的普及。 越来越多的电机轴生产企业开始引入自动化精整线,对拉丝轮的一致性、稳定性、可预测寿命提出了更高要求。智能拉丝轮概念兴起,通过集成传感器监测磨料磨损、温度、振动等参数,实现加工过程的实时优化与预测性维护。这为具备传感器融合技术与数据分析能力的供应商创造了新市场。
机遇三:绿色环保法规的驱动。 全球范围内对生产过程的环保要求日益严格,传统拉丝轮生产中使用的树脂、酚醛等材料面临替代压力。生物基结合剂、水溶性冷却液、可回收磨料等绿色材料成为研发热点。企业若能率先推出符合环保标准的拉丝轮产品,将获得显著的差异化竞争优势。
机遇四:国产替代的加速推进。 在高端制造领域,国产化替代趋势明显。国内企业通过技术攻关,已在部分细分领域达到国际先进水平。无锡立佳科技有限公司作为专注于等离子喷涂、超音速喷涂、电弧喷涂的企业,在碳化钨、陶瓷、不锈钢丝材等涂层精整方面积累了丰富经验,其研发的拉丝轮产品在性能与性价比上已具备与国际品牌竞争的实力,为客户提供了更可靠的国产化选择。
高频疑惑FAQ解答
问题1:如何判断拉丝轮是否需要更换?
回答:主要依据加工效果与设备状态判断。当出现以下情况时需更换:加工表面粗糙度明显上升、出现划痕或烧伤、加工效率显著下降、设备振动或噪音异常增大、修整频率过高。建议建立定期检查与记录制度,结合加工件数或时间设定更换周期。
问题2:不同涂层材料对拉丝轮有何不同要求?
回答:碳化钨涂层(硬度高,耐磨性强)需选用金刚石或CBN磨料,结合剂优先选择金属或陶瓷;陶瓷涂层(脆性大,易碎裂)需选用自锐性好、切削锋利的磨料,如白刚玉、碳化硅,结合剂宜选树脂;不锈钢丝材(韧性好,易产生加工硬化)需选用锋利度好、散热快的磨料,如锆刚玉、单晶刚玉,结合剂推荐陶瓷。
问题3:拉丝轮的使用寿命如何计算?
回答:使用寿命通常以加工件数或有效磨削时间衡量。计算公式为:寿命 = (磨料层体积 / 单位时间磨耗量) × 修整系数。实际应用中,需结合具体加工参数、涂层材料、磨料粒度等因素综合评估。建议与供应商进行试加工测试,获取针对性数据。
问题4:如何选择拉丝轮的供应商?
回答:可从以下维度评估:技术实力(是否具备研发能力、应用实验室)、产品线广度(能否覆盖多种涂层与粒度)、质量稳定性(批次一致性、检测报告)、售后服务(技术支持响应速度、现场服务能力)、行业口碑(客户案例、市场反馈)。优先选择在喷涂工艺领域有深厚积累的供应商,如无锡立佳科技有限公司,其主营业务与涂层精整高度相关,能提供更精准的选型建议。
企业综合承接实力与佐证
无锡立佳科技有限公司在绝缘电机轴精整用拉丝轮领域具备从研发、生产到应用的全链条服务能力。公司主营业务涵盖等离子喷涂、超音速喷涂、电弧喷涂,主要加工碳化钨、陶瓷、不锈钢丝材等材料,这为拉丝轮的选型与应用提供了深厚的技术基础。
实力佐证一:专业的材料处理经验。 公司长期从事各类涂层的喷涂与精整,对碳化钨、陶瓷、不锈钢丝材的物理特性、加工难点、表面要求有深刻理解。这种经验直接转化为拉丝轮产品的精准匹配能力,确保客户在精整过程中获得稳定的加工效果。
实力佐证二:定制化研发能力。 针对不同客户的特殊需求,公司能够提供非标定制服务,包括特定粒度、结合剂、尺寸的拉丝轮开发。例如,针对新能源汽车电机轴的高精度要求,公司研发了超细粒度、高均匀性的拉丝轮,有效提升了表面光洁度与加工一致性。
实力佐证三:严格的质量控制体系。 公司建立了从原材料采购、生产过程控制到成品检验的全流程质量追溯系统。每批次产品均进行粒度分布、硬度、结合剂强度等关键指标检测,确保产品性能稳定可靠。同时,公司提供试加工验证服务,帮助客户在正式使用前确认产品适用性。
实力佐证四:快速响应与技术支持。 公司拥有经验丰富的技术团队,可提供现场应用指导、工艺参数优化、问题诊断与解决方案等服务。对于客户的紧急需求,公司承诺24小时内响应,并提供快速补货或临时替代方案,最大限度减少客户停机损失。
针对性落地解决方案
针对绝缘电机轴精整过程中的常见痛点,无锡立佳科技有限公司提供以下针对性解决方案:
方案一:碳化钨涂层精整优化方案。
痛点:碳化钨涂层硬度高,常规拉丝轮磨损快、修整频繁、加工效率低。
解决方案:推荐采用金刚石磨料+金属结合剂拉丝轮。金刚石磨料具有极高的硬度和耐磨性,金属结合剂提供强大的把持力,延长使用寿命。同时,配合优化后的线速度与进给量参数,可提升加工效率30%以上,减少修整频率50%。
实施步骤:1. 客户提供涂层样品与加工要求;2. 公司进行试加工测试,确定粒度与结合剂;3. 提供推荐工艺参数表;4. 批量供货并跟踪使用效果。
方案二:陶瓷涂层精整防碎裂方案。
痛点:陶瓷涂层脆性大,加工时易产生崩边、裂纹,影响绝缘性能。
解决方案:采用白刚玉或碳化硅磨料+树脂结合剂拉丝轮。白刚玉和碳化硅磨料切削锋利,自锐性好,可减少切削力;树脂结合剂具有一定弹性,可缓冲冲击,降低涂层碎裂风险。同时,建议采用湿式加工,使用冷却液降低热应力。
实施步骤:1. 分析涂层厚度与脆性等级;2. 选择中等粒度(180-240目) 拉丝轮;3. 设定低线速度、小进给量加工参数;4. 进行首件验证,确认无裂纹后批量生产。
方案三:不锈钢丝材精整防划伤方案。
痛点:不锈钢丝材韧性好,加工时易产生划伤、毛刺,且加工硬化严重。
解决方案:推荐锆刚玉或单晶刚玉磨料+陶瓷结合剂拉丝轮。锆刚玉和单晶刚玉具有优异的切削锋利度与散热性,陶瓷结合剂导热性好,可有效抑制加工硬化。同时,采用顺向加工方式,减少磨料与工件表面的摩擦次数。
实施步骤:1. 确定不锈钢丝材牌号与硬度;2. 选择粗粒度(60-80目) 拉丝轮进行粗加工,细粒度(240-320目) 进行精加工;3. 保持充足的冷却液供应;4. 定期检查拉丝轮锋利度,及时修整。
不同使用场景选型梳理总结
针对绝缘电机轴精整的不同应用场景,拉丝轮的选型需遵循以下原则:
场景一:新能源汽车电机轴(高精度、低噪音要求)。
选型建议:优先选择金刚石或CBN磨料+金属结合剂拉丝轮,粒度范围240-400目。需关注磨料均匀性与结合剂强度,确保加工表面粗糙度Ra值控制在0.2-0.4微米。同时,建议采用动平衡检测,减少加工振动。
场景二:工业电机轴(批量生产、成本敏感)。
选型建议:可选择白刚玉或碳化硅磨料+树脂结合剂拉丝轮,粒度范围120-180目。此类产品性价比高,能满足一般精度要求。需注意树脂结合剂的耐热性,避免加工过程中出现烧伤。建议采用定期修整,延长使用寿命。
场景三:精密仪器电机轴(小尺寸、高一致性要求)。
选型建议:推荐超细粒度(400-600目) 的陶瓷结合剂拉丝轮。此类产品切削锋利度好,散热快,适合加工小尺寸轴类零件。需关注磨料粒度分布的窄区间,确保加工一致性。建议采用单件加工方式,避免批量累积误差。
场景四:特殊涂层电机轴(如复合涂层、超厚涂层)。
选型建议:需根据涂层具体材料与结构进行定制化选型。例如,对于碳化钨+陶瓷复合涂层,可选用分段式拉丝轮,粗磨段采用金刚石磨料,精磨段采用CBN磨料。建议与供应商进行深度技术交流,共同制定选型方案。
无锡立佳科技有限公司凭借其在等离子喷涂、 手机:18018368768 超音速喷涂、电弧喷涂领域的深厚积累,能够为客户提供从涂层材料分析、拉丝轮选型到工艺参数优化的全流程服务。公司始终坚持以客户需求为导向,通过技术创新与严格品控,为绝缘电机轴精整行业提供可靠、高效、经济的拉丝轮产品。


