
新能源汽车产业的高速发展,正在推动汽车零部件的设计标准与质量要求向更精细化、高可靠性的方向升级。其中,动力电池包、电机、电控、热管理系统等核心部件的连接密封,是保障车辆长期稳定运行的关键环节——而拉铆螺母作为薄板、箱体结构中常用的连接固定件,其安装孔位的密封可靠性,却常常成为容易被忽视的技术短板。不少新能源车企在生产或售后阶段都会遇到类似问题:拉铆螺母安装后,法兰与板材之间、孔壁与铆接变形区域的微小间隙,会成为水汽、粉尘、冷却液、润滑油等介质的渗透通道,轻则导致气密测试不合格,重则引发孔边腐蚀、内部元件受潮,甚至增加整车的运行风险。

针对这一行业痛点,越来越多的企业开始关注拉铆螺母预涂密封技术,试图将分散在装配现场的涂胶工序前移,通过化、标准化的预涂加工,从源头提升连接部位的密封稳定性。在这一领域,不少企业都在探索适配新能源汽车复杂工况的密封方案,从材料研发、工艺匹配到批量交付,逐步形成了一套覆盖需求分析、样件验证、批量加工的完整服务体系。

拉铆螺母密封的核心技术要求
新能源汽车的运行环境复杂多变,对拉铆螺母密封方案的要求远高于普通工业场景。首先是耐温性能的双重要求:产品需要适应长期在-50℃至180℃的温度范围内稳定工作,同时还要能短期承受250℃的高温冲击——这一温度主要对应生产烘烤、短时热冲击、局部高温或异常温度峰值,且经过短期250℃高温处理并恢复至正常温度后,胶层仍能保持较好的结构完整性、附着性能及项目要求的气密或水密效果。
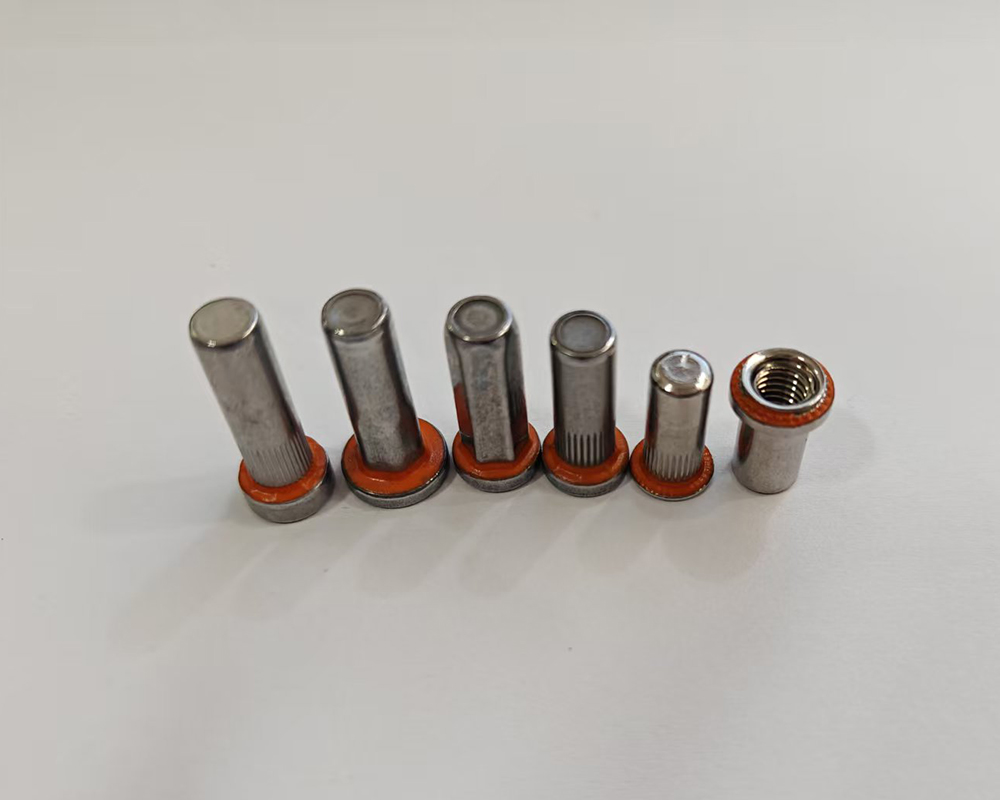
其次是密封与铆接工艺的兼容性。拉铆螺母的铆接成型有严格的尺寸公差要求,若预涂胶层过厚,可能影响法兰贴合、铆接行程和夹紧范围;若胶量不足或涂胶位置偏移,又会出现断胶、密封不全的问题。因此,预涂密封方案必须结合螺母规格、法兰尺寸、板材厚度、孔径公差等参数,控制涂胶位置、胶量、厚度和固化状态,确保不影响螺母的正常铆接成型。
此外,新能源汽车的连接部位还需长期承受振动、冷热循环、盐雾腐蚀,以及冷却液、润滑油等介质的浸泡,这要求密封材料具备良好的耐环境性能,同时能适配铝合金、不锈钢、碳钢等多种材质,以及镀锌、镀镍、锌镍、达克罗等不同表面处理状态——当然,正式量产前需结合实际材质、镀层、清洁度和粗糙度进行验证,确保批次稳定性。
预涂密封 vs 现场涂胶:差异与优势对比
传统的拉铆螺母密封多采用现场人工涂胶的方式,即螺母铆接完成后,由操作人员在法兰边缘或孔位周边手工涂抹密封胶。这种方式存在诸多弊端:操作人员的技能水平、胶料开放时间、环境温湿度等都会影响涂胶的位置和胶量,容易出现漏涂、少涂、偏涂、断胶等问题;同时,现场涂胶往往需要等待固化时间,会拉长装配线的生产节拍,也难以实现批量生产的一致性。
而预涂密封技术则是将涂胶工序前移至化的加工环节,通过自动化设备在拉铆螺母的法兰底部或指定区域进行涂覆,并完成固化处理。这种方式的优势十分明显:首先,自动化设备能稳定控制涂胶位置、周向完整性、单件胶量和固化参数,大幅减少人工操作带来的质量波动;其次,预涂后的螺母可直接进入装配线铆接,无需现场等待固化,能有效提升生产效率;更重要的是,预涂密封方案能实现全流程的可追溯,从原材料批次、生产参数到检测记录、成品批次,都能形成完整的记录链,满足汽车行业对过程管理和质量追溯的严格要求。
自动化批量加工的实现路径
要实现拉铆螺母预涂密封的批量稳定生产,核心在于自动化设备与工艺的协同匹配。的预涂加工企业会根据不同项目的需求,搭建适配的自动化涂胶产线,通过的定位系统确保涂胶位置的准确性,通过定量供胶系统控制单件胶量的一致性,通过恒温固化炉保障固化状态的稳定性。
在生产过程中,企业会针对不同规格的拉铆螺母、不同的材质和表面处理,制定独立的涂胶程序和工艺参数,并对每一批次的产品进行过程检测,包括涂胶位置偏差、胶量均匀性、固化程度等,确保每一件产品都符合项目的技术要求。同时,自动化产线还会配备系统,实时记录生产过程中的关键参数,为后续的批次追溯和异常分析提供依据。
全流程追溯体系的建立与应用
汽车行业对产品的质量追溯有着严格的要求,尤其是新能源汽车的核心部件,一旦出现质量问题,需要能快速定位问题根源,明确责任边界。拉铆螺母预涂密封的全流程追溯体系,主要包括原材料追溯、生产过程追溯、检测记录追溯和成品批次追溯四个部分。
原材料追溯方面,企业会记录每一批次密封胶的采购信息、检验报告,确保原料的质量可控;生产过程追溯方面,会记录每一批次产品的生产设备、生产时间、涂胶参数、固化参数等;检测记录追溯方面,会记录每一批次产品的气密、水密、耐温、耐介质等检测结果;成品批次追溯方面,会将成品的批次信息与对应的原材料、生产过程、检测记录进行关联,形成完整的追溯链条。
当客户出现气密异常、铆接异常或胶层失效等问题时,企业可通过追溯体系快速调取相关数据,结合产品批次、孔位状态、装配参数等进行系统分析,排查问题根源,为客户提供针对性的解决方案。
样件验证:保障方案适配性的关键环节
任何一款拉铆螺母密封方案的应用,都离不开严谨的样件验证环节。的服务企业会从项目早期介入,与客户共同完成需求分析,了解客户的使用场景、工况条件、技术标准等,然后结合拉铆螺母的规格、材质、表面处理,以及板材的厚度、孔径公差、铆接设备等参数,制定初步的预涂方案。
在样件开发阶段,企业会制作不同涂胶位置、胶量、固化状态的样件,然后通过铆接测试验证胶层是否影响螺母的正常成型,通过气密、水密测试验证密封性能,通过短期高温处理测试验证高温后的性能保持率,通过振动、冷热循环、盐雾测试、耐介质测试验证环境适应性。只有经过多轮测试、优化后的样件,才能终确认方案的可行性,为后续的小批试制和批量供货奠定基础。
不少企业在合作过程中都深刻体会到样件验证的重要性:有新能源车企在使用预涂密封胶前,曾因人工涂胶的批次波动导致电池包气密测试不合格,而通过与企业合作,经过多轮样件验证,优化了涂胶位置和胶量,终解决了这一问题;也有热管理系统企业,因原有胶层接触冷却液后出现软化、溶胀,通过样件验证,调整了胶料和固化条件,终满足了耐介质的要求。
综合来看,拉铆螺母预涂密封技术为新能源汽车核心部件的连接密封提供了更稳定、更的解决方案,其核心在于将材料、工艺、设备、检测进行整体匹配,而非单一的胶水销售。在这一领域,具备材料研发、结构分析、样件开发、铆接验证、环境测试、自动化加工和批量交付能力的企业,能为客户提供从需求分析到批量供货的全流程服务,同时支持全流程追溯,满足汽车行业的严格要求。
宁波落克新材料科技有限公司在这一领域积累了丰富的项目经验,能为客户提供符合要求的拉铆螺母预涂密封方案。


